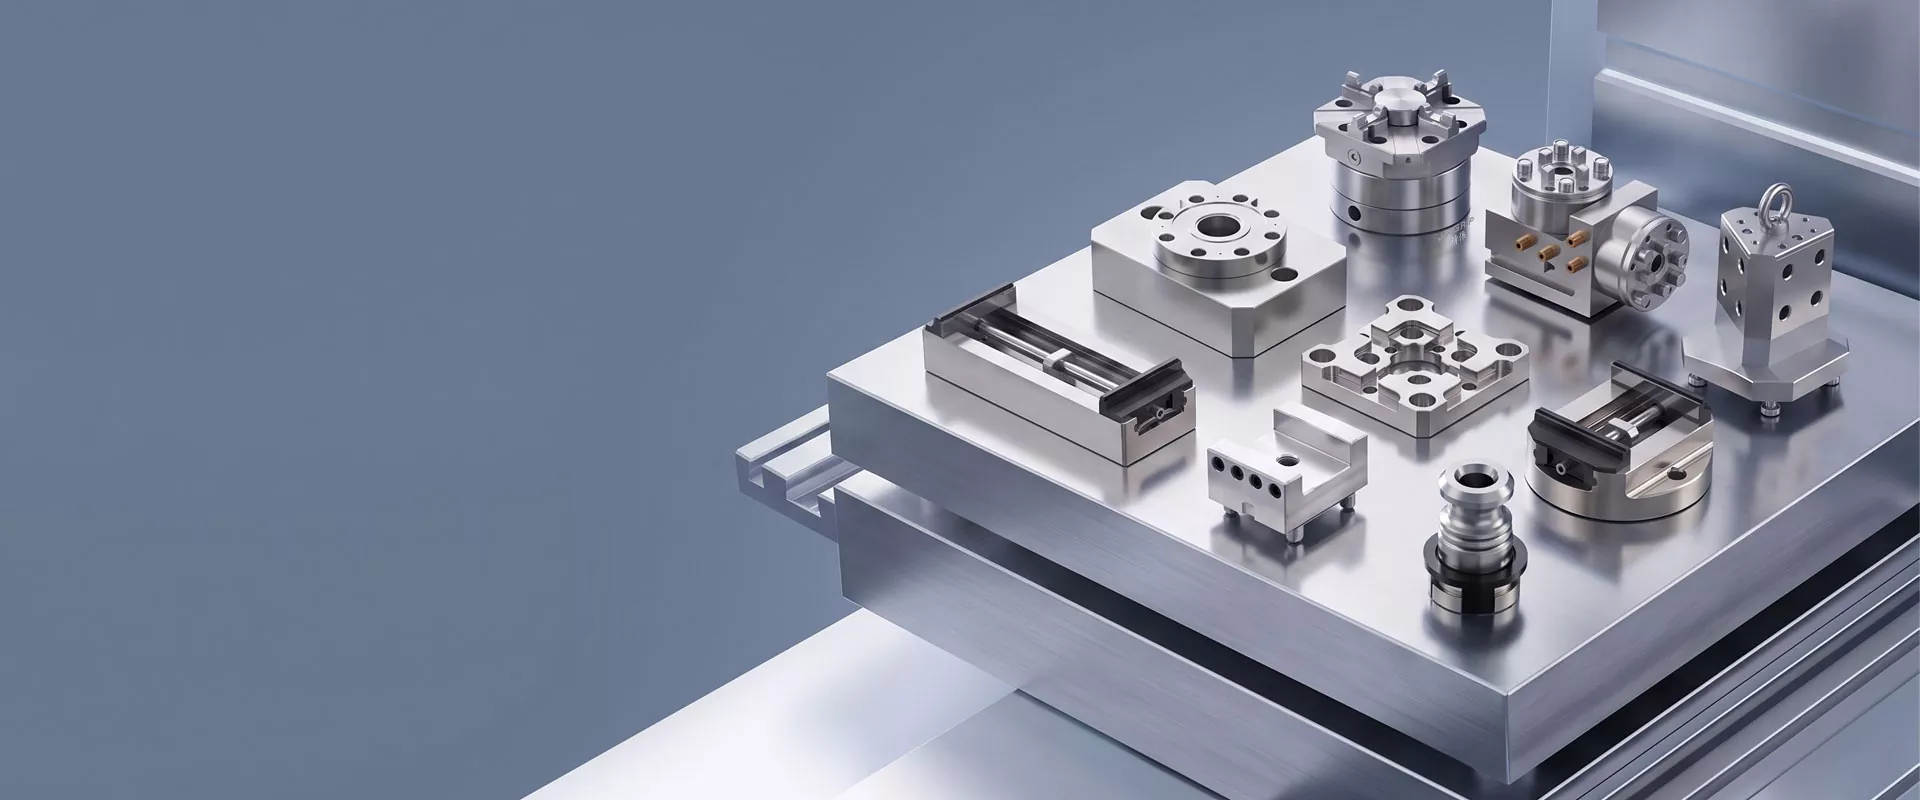
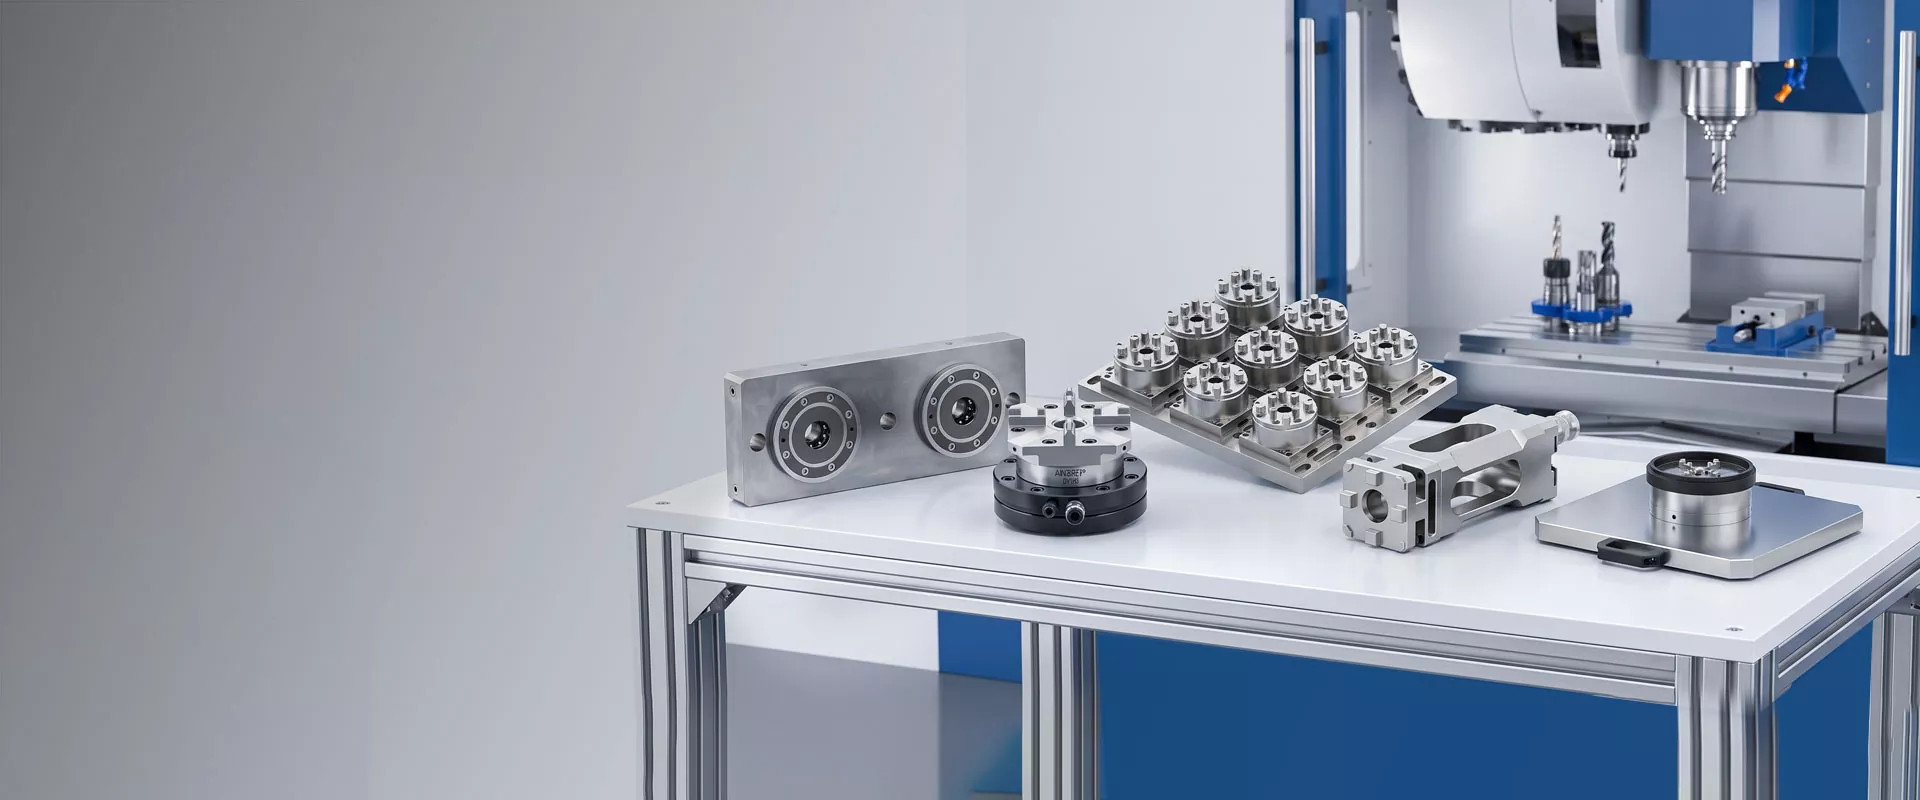
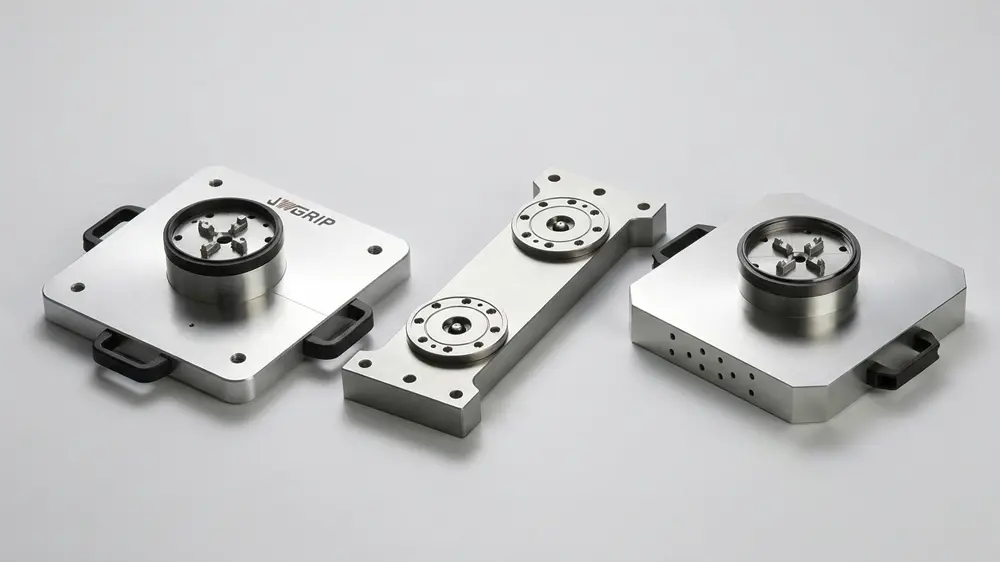
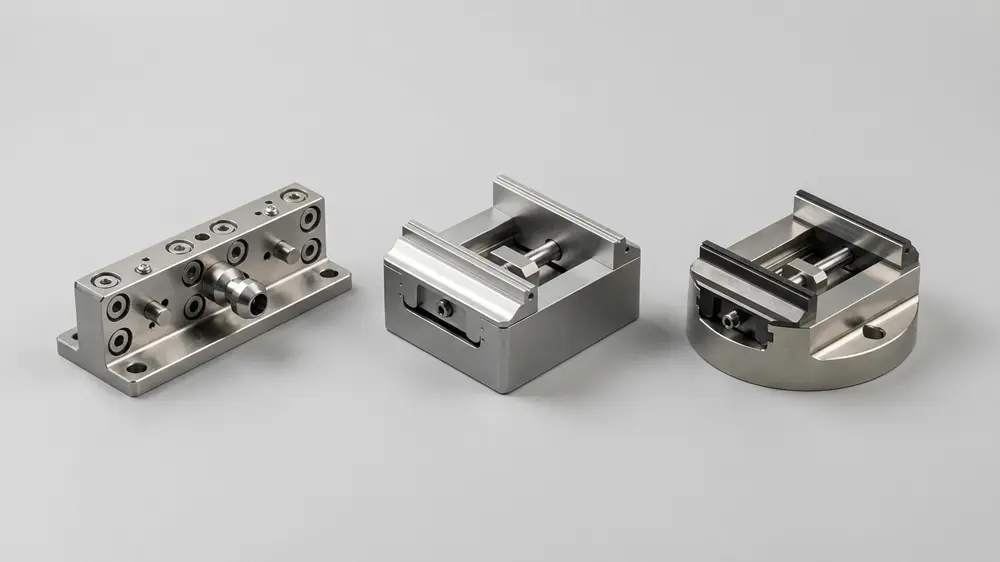
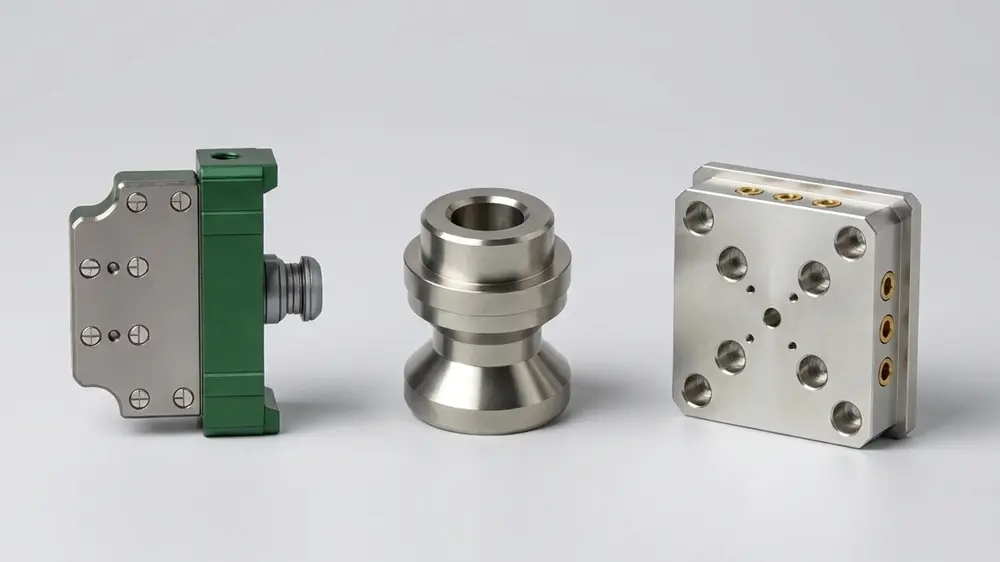
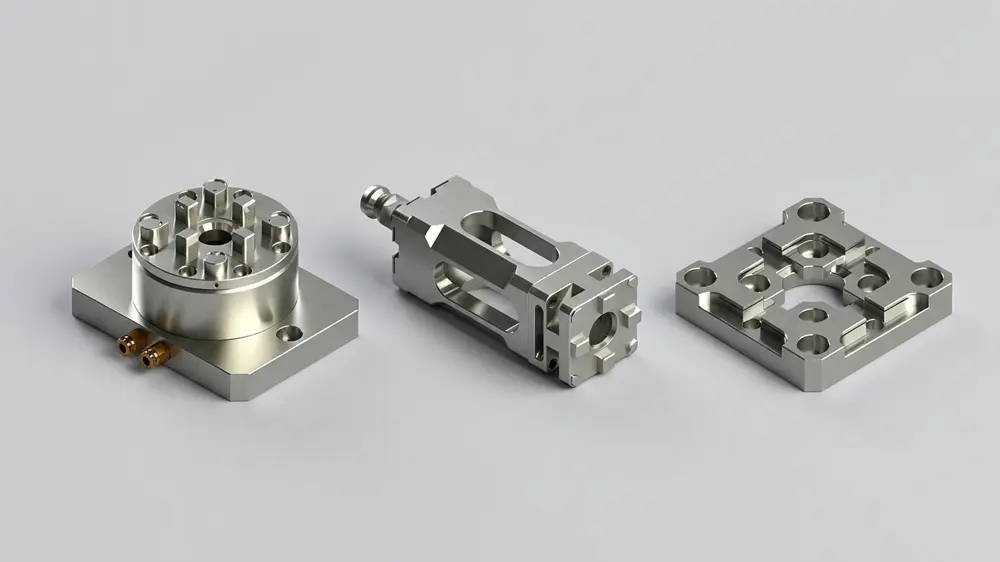
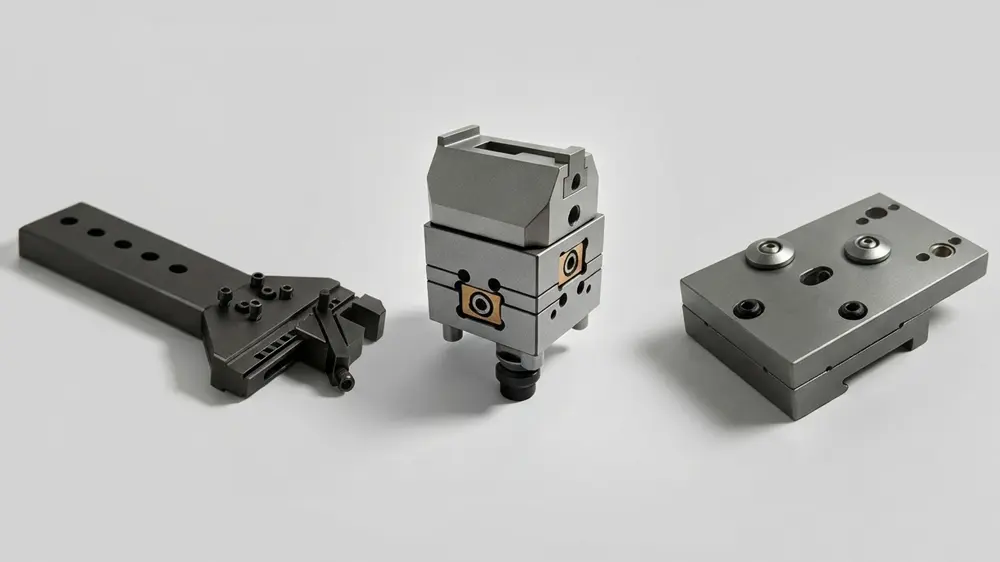
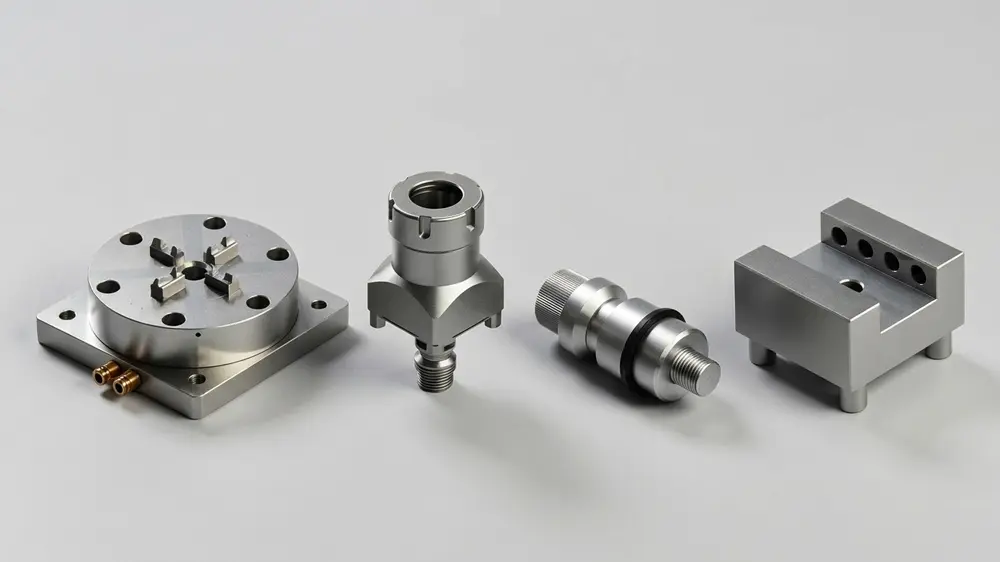
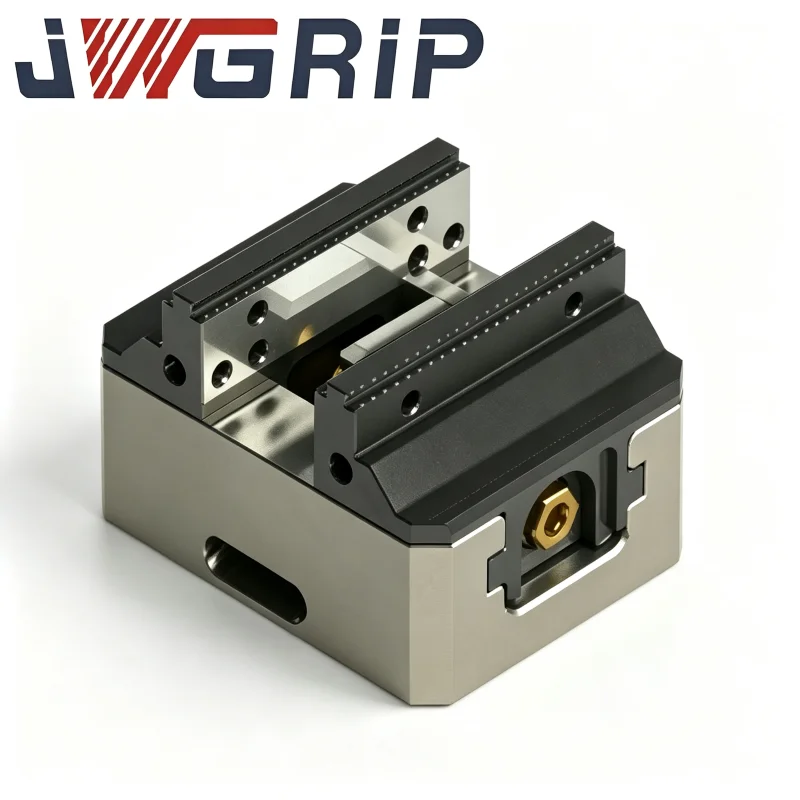
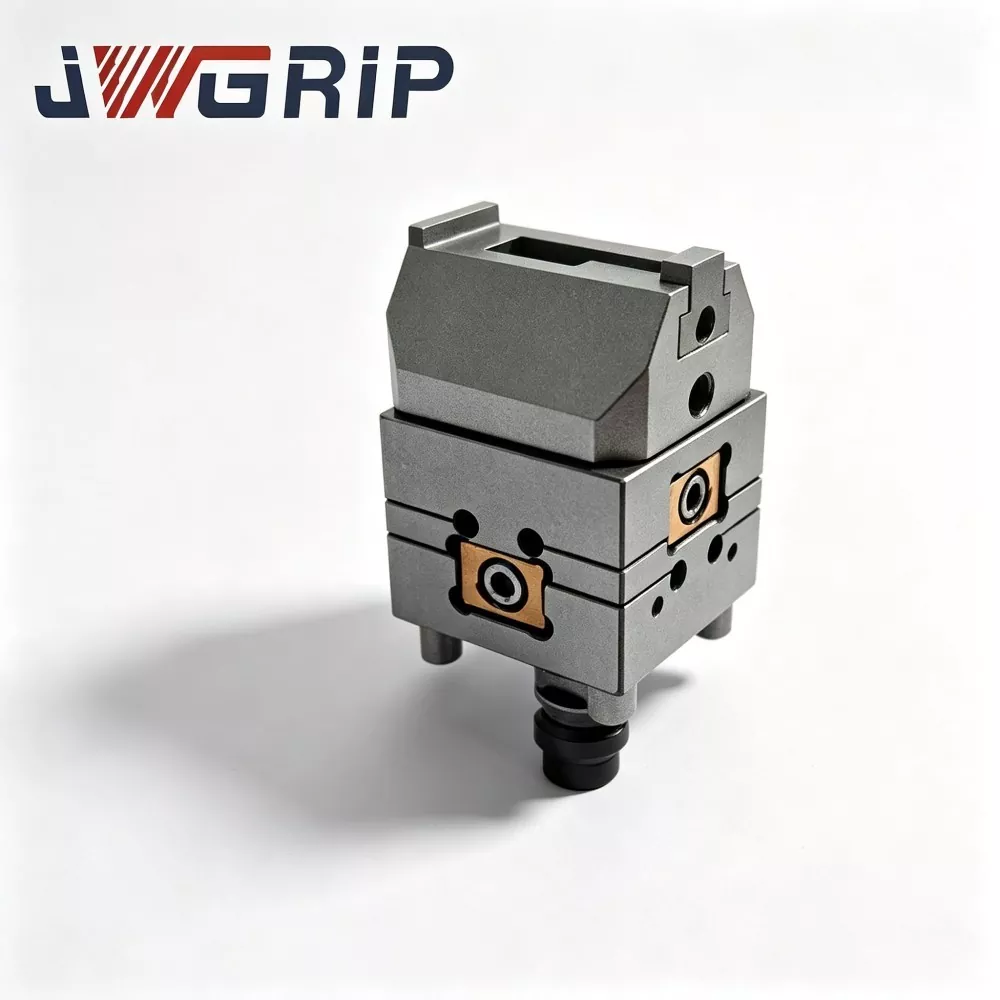
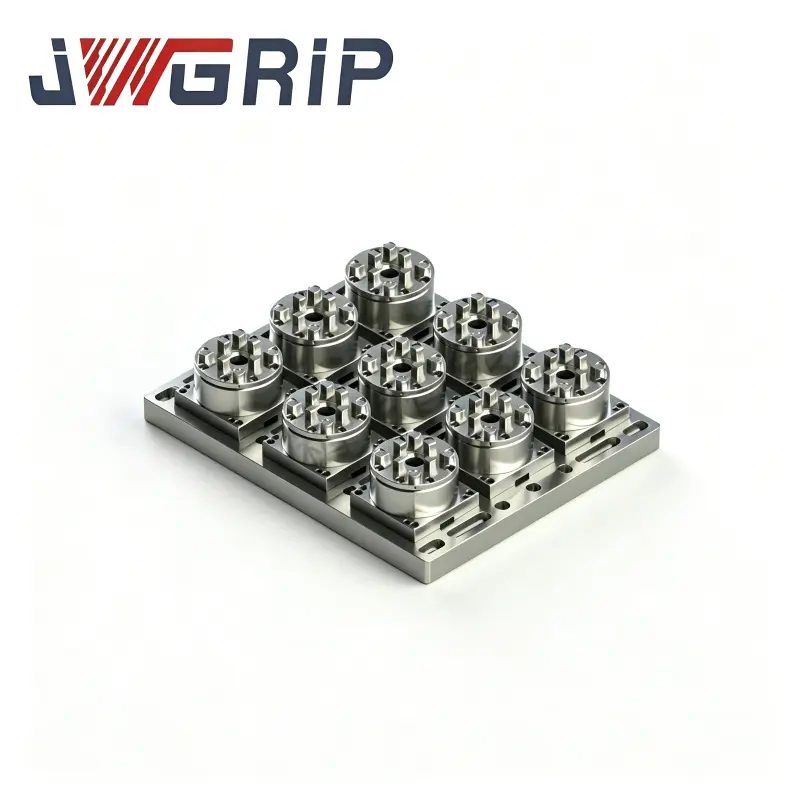
Како искусен развивач и изработувач на Wire EDM Workholding Fixtures,JWGRIPобезбедува независен технички развој за адаптивни жици за стегање со сечење на жица, прилагодливи држачи за позиционирање и склопови за поддршка против изобличување посветени на процесите на прецизно сечење потопени во вода. Хардверската постава на JWGRIP исто така вклучуваR-Type EDM Workholding системи CNC Self-centring Vises, решавајќи различни предизвици за совпаѓање на тела за прецизно производство меѓу процесите.
Многу работилници за прецизност потценуваат колку дефект на готовиот дел потекнува од несоодветниот хардвер за фиксирање за операции со потопување на жица. За разлика од конвенционалното CNC глодање, жичениот EDM работи постојано под испирање со дејонизирана диелектрична вода. Лошиот избор на материјал за прицврстување ќе предизвика рѓосување, акумулација на бигор и распаѓање на силата на стегање во текот на долгите циклуси на сечење. Работните парчиња со тенок ѕид, кревки или неправилни контури лесно претрпуваат микродеформации под нерамномерна сила на стискање или силен удар на воден млаз.
Дали некогаш сте размислувале за тоа колку квалификувани делови се отфрлаат само поради нестабилни услови на држење наместо грешки во параметарот на машината? Операторите трошат многу работни часови за корекција на референтните отчитувања по повторното монтирање на работните парчиња, што го компресира вистинското ефективно времетраење на сечењето. Токму тоа е причината зошто наменските Wire EDM Workholding Fixtures стануваат незаменлив хардвер за висококвалитетни задачи за масовно производство и прототип на жици.
Типични скриени проблеми поврзани со тела
Вообичаените менгеме за општа намена немаат третман со антикорозивен материјал. По долго време потопување во диелектрична течност, локализираните лица добиваат дупчиња и скалести, што доведува до невидливо поместување на позиционирањето за следните серии.
Прекумерниот локален стрес на стегање ги стиска празнините со тенкоѕиди. Дури и малите еластични деформации ќе се вратат по пуштањето на делот, што ќе генерира димензија надвор од толеранција и грешки во плошноста за компонентите со висока прецизност.
Без унифицирани референтни интерфејси, операторите треба да ја повторуваат калибрацијата на целосниот индикатор секогаш кога работните парчиња ќе се демонтираат и повторно се инсталираат. Повтореното рачно центрирање создава кумулативно отстапување воведено од човекот.
Кога на деловите им е потребна последователна обработка низ станиците за мелење, мијалник EDM и жици, обичните жици не можат да одржуваат доследен пренос на податоци помеѓу различни машински платформи. Дополнителна работа за повторно усогласување ја намалува вкупната пропусност на работилницата.
Основна предност
Жичаните EDM Workholding Fixtures користат немагнетен, антикорозивен основен материјал од не'рѓосувачки челик. Површините за лоцирање на клучните места поминуваат низ обработка на ултра фино брусење, отпорни на ерозија на диелектрична вода и лепење на отпадоци при обработка на долг циклус под вода. Дизајнот на отворот за одвод го намалува задржувањето на преостанатата течност и го поедноставува секојдневното чистење на тела.
Структурата за стегање со дистрибуирана повеќе точки помага рамномерно да се шири контактниот притисок. Ја избегнува локалната концентрација на стрес, така што тенките и лесно деформираните работни парчиња можат цврсто да се зацврстат без очигледни искривувања при стискање.
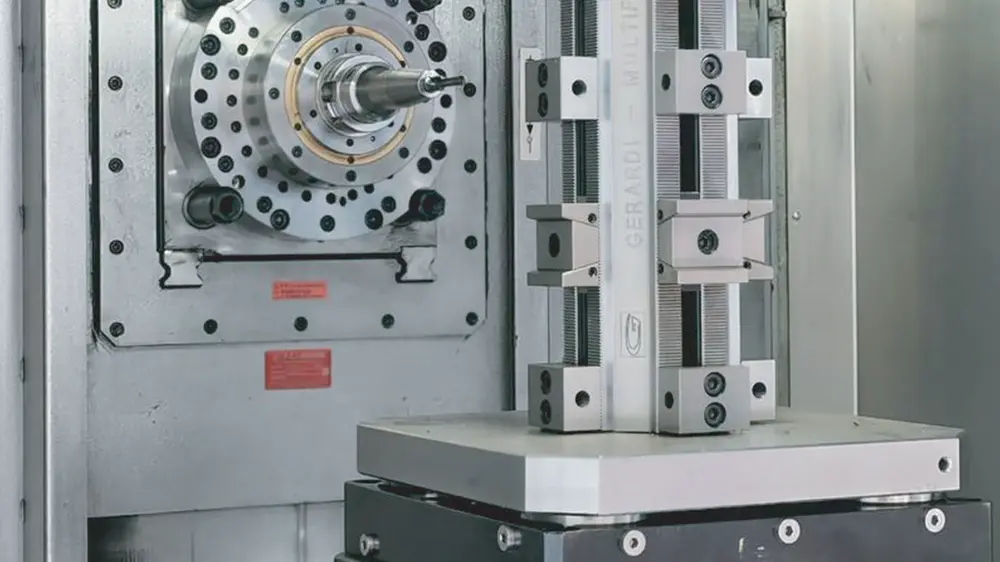
Модуларниот комбиниран распоред поддржува флексибилно склопување. Корисниците можат да мешаат менгеме, седишта за адаптер, држачи за стегање од типот V и комплети палети со греди според контурите на работните парчиња, без потреба од целосно нови приспособени жици за секој нов дел.
Избраните варијанти на уреди резервираат компатибилни интерфејси за податоци, овозможувајќи споделување податоци со R-Type EDM Workholding System. Работните парчиња можат да циркулираат помеѓу ЕДМ на мијалникот и опремата за сечење на жица, задржувајќи ја оригиналната референца за лоцирање без целосно повторно испитување.
Модули за главни компоненти
Портфолиото на JWGRIP со жичани тела содржи три меѓусебно поврзани модули на секундарно ниво, кои ги покриваат барањата за директно стегање, држење на ротациона менгеме и помошни потпорни барања:
1. Жица EDM чаши
Репрезентативни артикли: жица EDM менгеме за прецизно прицврстување, пневматски чак за жица EDM Workholding, Unoset адаптер со RSM 50 сет палети за жица EDM, жица EDM чак за прецизно прицврстување.
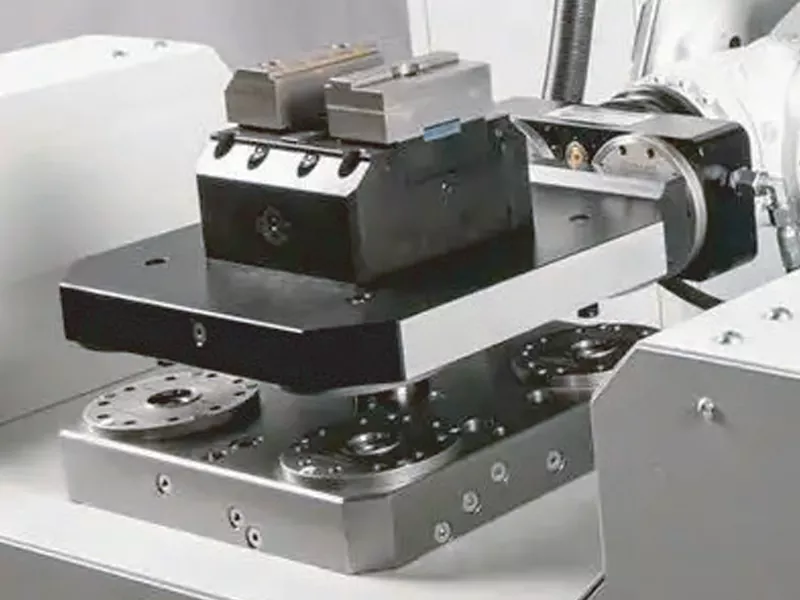
Овие клешти делуваат како основни единици за директно стегање, инсталирани на работната маса на машината со жица. Рачните модели се вклопуваат во пробно производство во мала серија; Верзиите со пневматски погон реализираат стабилно автоматско стегање за задачи со повторени серии. Повеќенасочните прилагодливи структури го компензираат поместувањето на инсталацијата за празнините со сложена геометрија.
2. Жица EDM визи
Репрезентативни ставки: TP Unoset Vee Vise за Wire EDM, 0-100mm ротирачка жица EDM Vise, R-Type Wire EDM Super Vise 0-77mm, Unisis Square Pallet Set for Wire EDM Workholding.
Ротирачките тела на менгеме овозможуваат аголно прилагодување без повеќекратно повторно стегање. Внатрешните профили со V-жлеб одговараат на цилиндрични и кружни шипки. Квадратните палети го прошируваат просторот за монтирање за средно-големи повеќекомпонентни комбинирани задачи за стегање.
3. Додатоци за жичени EDM тела
Репрезентативни артикли: WEDM адаптер за жица EDM Workholding, жица EDM тркалезна држач за стегање, сет палети греди за жица EDM Workholding, WEDM референтен елемент за прецизно прицврстување.
Оваа група на додатоци испорачува функции за помошно позиционирање, преодно поврзување и поставување на репер. Палетите во стилот на греди нудат потпорен простор со голем распон за екстра долги тенки делови; референтните елементи обезбедуваат повторливо репер потекло за чести сценарија за размена на делови.
Како да се прикажат соодветни комбинации на жичани тела што одговараат на вашите реални услови на работилницата?
1.Дали треба да изберете рачни или пневматски жичани EDM чаши?
Рачните шипки се исплатливи за промена на сериите со ниска фреквенција. Ако извршувате нарачки со повторени делови со голем обем и го следите стабилен излез на стегање, пневматските чадови заслужуваат приоритетно разгледување.
2. Која структура на тела одговара на кревките компоненти со тенок ѕид?
Дајте приоритет на менгеме со дистрибуиран контакт со повеќе точки наместо затегнување од типот на точка со тесен раб, за да се минимизира деформацијата на стискање на работното парче.
3.Дали ви треба прилагодување на аголот за време на процедурите за сечење?
Вртливите жичени EDM менгеме ве ослободуваат од постојано олабавување и повторно заклучување на целосните жици за аголна модификација.
4.Дали планирате префрлање на делови од опрема меѓу глодање, мијалник EDM и сечење на жица?
Подобро да изберете тела со унифицирани интерфејси на податоци. Во овој момент, може да се повикате и на нашите CNC самоцентрирачки визи за вашето планирање за обединување на вкрстените тела со машини.
Предности на процесот
Критичните компоненти за контакт и лоцирање усвојуваат специјална антикорозивна не-магнетна суровина од нерѓосувачки челик. По прецизно мелење и отстранување на површинско пасивирање, тела одржуваат стабилни перформанси при долгогодишно потопување со диелектрична вода.
Секој завршен сет е подложен на проверка на плошноста, проверка на силата на стегање и повторено тестирање на точноста на монтирањето пред да замине од фабриката. Заменливоста меѓу модуларните додатоци е целосно потврдена.
Обезбедуваме услуга за модификација приспособена прилагодена: промена на распонот на стегање, додавање специјални отвори за одводнување, изградба на нестандардни преодни држачи според примероците на клиентите или техничките цртежи.
Нашиот технички тим акумулира изобилство практично искуство во соработка со лаборатории за мувла, производители на медицински делови и претпријатија за производство на прецизни алатки. Ние не доставуваме само стоки од каталог што се продаваат на полица; ги анализираме вашите реални ограничувања за сечење и предлагаме соодветни предлози за конфигурација на тела.
Типични сценарија за практична примена
Прецизно вметнување на мувла и обработка на компонента на матрица со жица под диелектрично-водена средина.
Производство на високопрецизни компоненти со тенок ѕид, кревка, цилиндрична и неправилна форма.
Задачи за сечење контури со повеќе агли кои бараат прилагодување на ротациониот агол без демонтирање на работното парче.
Работен тек на производство на вкрстени станици каде што работните парчиња циркулираат меѓу глодање, мијалник EDM и машински алати со сечење на жица.
Лаборатории за прототипови со мала серија и работилници за производство на прецизни делови со висок мешање-мал волумен.