Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

EDM чакови од типот R обезбедуваат прецизност со високи перформанси за EDM апликации
Како доверлив индустриски снабдувач на R-Type EDM Чакови,JWGRIPиспорачува робусни пневматски затворачи со долг работен век, рачни клешти и модули за стегање со повеќе станици за производители на мувла, изведувачи за обработка на електроди и купувачи на работилници EDM кои бараат стабилна повторливост на стегање при континуирани операции со ерозија на искра. Основните функционални делови добиваат фабрички криогенски третман и прецизно преклопување за да се намали термичката деформација од долготрајното празнење на искра и да се зачуваат стабилните перформанси за лоцирање при циклично оптоварување. Надвор од хардверот за стегање EDM, се развива и JWGRIPEROWA компатибилен EDM Workholdingи Wire EDM Workholding Fixtures, кои ги задоволуваат барањата за стегање со целосен опсег од подготовка на електрода до завршна обработка со жица.
Многу капацитети за обработка на мувла потценуваат колку нестабилните перформанси на чак може да го нарушат квалитетот на конечниот дел. Во дневното производство на EDM, операторите често ги заменуваат електродите и работните парчиња; обичните структури за стегање лесно страдаат од поместување на положбата по повеќекратно расклопување. Малото отстапување на позиционирањето ќе се засили при обработката со искра, што ќе резултира со нерамномерен јаз на искра, неисправни површини на шуплината на мувлата и зголемена стапка на преработка. Без наменски чаки дизајнирани за EDM средини богати со диелектрик, работилниците не можат целосно да му дадат целосна игра на врвниот потенцијал на EDM машината, дури и ако инвестираат многу во напредна опрема за ерозија на искра.
Што го разликува наменскиот хардвер за стегање од тела за општа намена што се користат во EDM машините?
Стандардните механички пороци или едноставни блокови за стегање се направени за CNC средини за мелење и немаат заштита од потопување на диелектрична течност, акумулација на остатоци од јаглерод и термички флуктуации предизвикани од пулсот.
Спротивно на тоа, R-Type EDM чаковите се целосно оптимизирани за уникатните работни услови на ерозија на искра.
Пневматскиот EDM чак R-Type D150 обезбедува брзо пневматско заклучување избалансирано со сила за чести менувања на електродите, додека рачниот EDM чак со CNC MacroStd R-Type D75 одговара на работните прототипови со мал волумен каде што снабдувањето со воздух не е достапно на лице место. Пневматскиот EDM чак 9-во-1 од типот R поддржува истовремено позиционирање со повеќе електроди, што значително го намалува вкупното време на циклусот на обработка за сложени калапи со шуплина.
Запечатените внатрешни структури блокираат диелектрична течност и јаглеродни остатоци да навлезат во празнините за прецизно монтирање, намалувајќи го абењето на внатрешните компоненти за лоцирање. Секое дејство на стегање ја репродуцира оригиналната податок, така што операторите избегнуваат повторено проверување на индикаторот и повторно усогласување на електродата што одзема многу време помеѓу различни задачи со искра.
Предности на процесот
Многу фабрики трошат многу повеќе време за замена и калибрирање на електродите отколку вистинското сечење со ерозија на искра. Усвојувањето стандардизирани чаши помага да се префрлат повеќето работи за поставување надвор од куќиштето на EDM машината. Работниците можат да го завршат претходно стегањето на електродата и мерењето на поместување на помошните клупи, а потоа да го пренесат целиот состав на чак монтиран на машината за секунди. Пневматските варијанти како R-Type D150 Pneumatic EDM Chuck и R-Type 9-in-1 EDM Chuck го минимизираат рачното извртување и затегнување, намалувајќи ги изворите на човечки грешки. Ако вашата производна линија комбинира нарачки на прототипови и масовни проекти за калапи, може да ги совпаднете рачниот стил на R-Type D75 MacroStd CNC рачен EDM чак и R-Type D100 рачен EDM чак според карактеристиките на серијата. Овој сет на хардвер може да соработува со држачи за електроди од типот R за да формира целосен работен тек за ракување со електродата, а исто така може да се поврзе со компонентите за брзо менување од Quick Change Workholding System кога се градат полуавтоматски ќелии за правење калапи.
Основни јаки страни на производот
Специјално запечатената внатрешна конструкција е отпорна на контаминација на диелектрична течност, јаглеродна прашина и остатоци од машинската обработка за долгорочно стабилно работење на EDM.
Двојниот избор на пневматски погон и рачно механичко заклучување се прилагодуваат на автоматизираните производни линии и на малите рачни работилници соодветно.
Точноста на повторување на позиционирањето на ниво на микро го намалува поместувањето на електродата и ги избегнува неисправните површини на шуплината на мувлата предизвикани од поместувањето на податоците.
Компатибилен со главните држачи за електроди и плочи за лоцирање, што овозможува беспрекорно поврзување со постојниот инвентар на тела на работилницата.
Преглед на составот на производот
Портфолиото на хардвер за стегање на JWGRIP опфаќа пневматски модели со повеќе станици и компактни рачни варијанти за да одговараат на различните текови на производство на EDM.
Високоефикасни пневматски производи вклучуваат пневматски EDM чак R-Type D150 и пневматски EDM чак R-тип 9-во-1, главно ориентирани кон сценарија за замена на електроди со висока фреквенција во големи работилници за мувла; овие модели се потпираат на стабилен влез на воздушен притисок за да се реализира еднаква сила на стегање низ повеќе станици. Рачната серија содржи R-Type D75 MacroStd CNC рачен EDM чак и R-Type D100 рачен EDM чак, идеални за лаборатории, работилници за прототипови и локации без стабилно снабдување со компримиран воздух. Сите чакови припаѓаат на целосниот екосистем на производи од R-Type EDM Workholding System. Кога корисниците треба да го прошират капацитетот за монтирање на електродата, тие можат да ги спојат овие чакови со центрирани плочи од типот R за да се прошират податоци или да усвојат придружни модули од EROWA компатибилен EDM Workholding за да се реализира меѓусистемско споделување на тела.
Типични сценарија за примена
Овие единици за стегање се широко распространети во производството на калапи за инјектирање на пластика, обработка на калапи за леење, производство на матрици за прецизно штанцување и прилагодена работа за подготовка на серии на електроди. Тие одговараат на машините за мијалник EDM за обработка на шуплината и служат како единици за лоцирање на јадрото за вметнување на мувла, електрода на менувачот и затегнување на електродата со сложена текстура. Без разлика дали ја обновувате старата EDM опрема за мијалник или конструирате сосема нови интелигентни работилници за правење калапи, правилно конфигурираните чаши можат да ги компресираат циклусите за замена на електродата и да го стабилизираат квалитетот на конечната површина на шуплините на мувлата. Тие често се избираат од добавувачи на автомобилски калапи, фабрики за мувла за потрошувачка електроника и производители на прецизни алатки.
Водич за избор
Прво процени го вистинскиот режим на производство: масовното континуирано изработка на калапи со чести промени на електродата има тенденција да има поголема корист од EDM-тип EDM чак со пневматски погон, како што се пневматски EDM чак R-тип D150 или пневматски EDM чак R-тип 9-во-1. Продавниците за работни места ориентирани кон прототипови со помалку замени може да изберат економични рачни опции, вклучително и R-Type D100 Manual EDM Chuck.
Следно, потврдете ја големината на електродите, максималното оптоварување за стегање и просторот за инсталација на работната маса на вашата EDM машина. Не ја игнорирајте состојбата на снабдување со воздух на лице место: пневматските верзии бараат стабилни, суви извори на компримиран воздух.
Ако планирате да се поврзете со постојните ресурси на тела, однапред проверете ја компатибилноста со држачите за електроди од типот R и таблите за лоцирање. Ако се соочите со конфузија во врска со совпаѓањето на параметрите, документацијата за производите на JWGRIP нуди детални табели за димензии и референтни водичи за инсталација за техничка референца на лице место.
Зошто да работите со JWGRIP?
Секое тело на чак, конус за лоцирање и склоп за заклучување подлежат на строга повеќепроцесна проверка пред испораката. Суровините од легиран челик со висока цврстина плус криогенскиот третман го намалуваат внатрешниот стрес што се создава за време на обработката, така што точноста на позиционирањето нема брзо да се распаѓа по илјадници циклуси на стегање.
Покрај стандардните снабдени модели, прифаќаме приспособена модификација за посебни димензии на инсталација, параметри на силата на стегање и антикорозивен третман на површината за да се задоволат уникатните барања за правење мувла. Обезбедуваме цртежи на димензии, прирачници за инсталација и совети за одржување за да му помогнеме на персоналот во работилницата да изврши секојдневна проверка и замена на компонентите. Правилното рутинско одржување во голема мера ќе го продолжи работниот век на овие прецизни единици за стегање и ќе го одржи вашето производство на Sinker-EDM да работи стабилно со години.





- View as
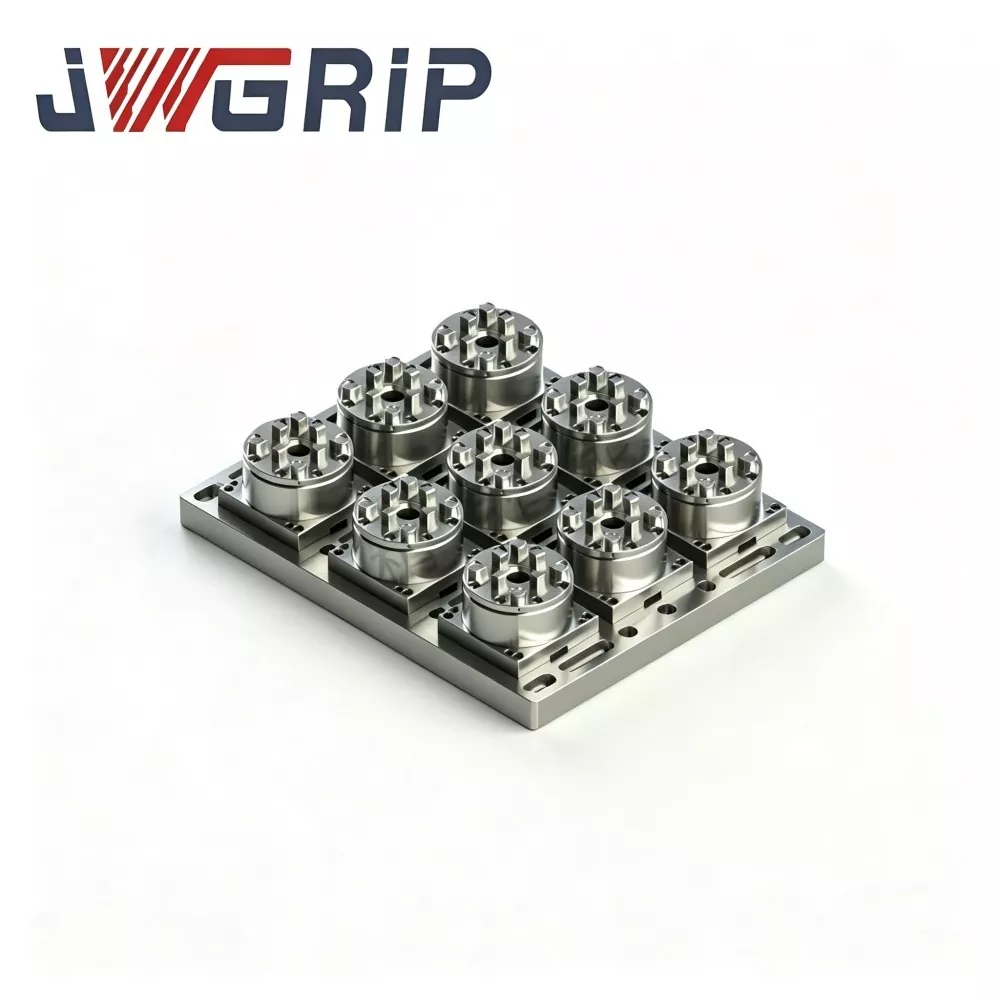
Пневматски EDM чак R-тип 9-во-1
JWGRIP е професионален производител и добавувач на пневматски EDM чак R-тип 9-во-1 во Кина, обезбедувајќи услуга Factory Direct со стандардни модели целосно во залиха за да им служи на глобалните претпријатија за прецизна обработка и производство на мувла. Тоа е сè-во-едно интегриран пневматски систем за работа со брза промена, професионално дизајниран за флексибилни сценарија за производство на EDM и прецизна обработка. Интегрира девет комплети различни конфигурации на држачи за електроди во едно тело на чак, елиминирајќи ја потребата за купување, складирање и управување со повеќе дискретни EDM чакови и независни додатоци за стегање.
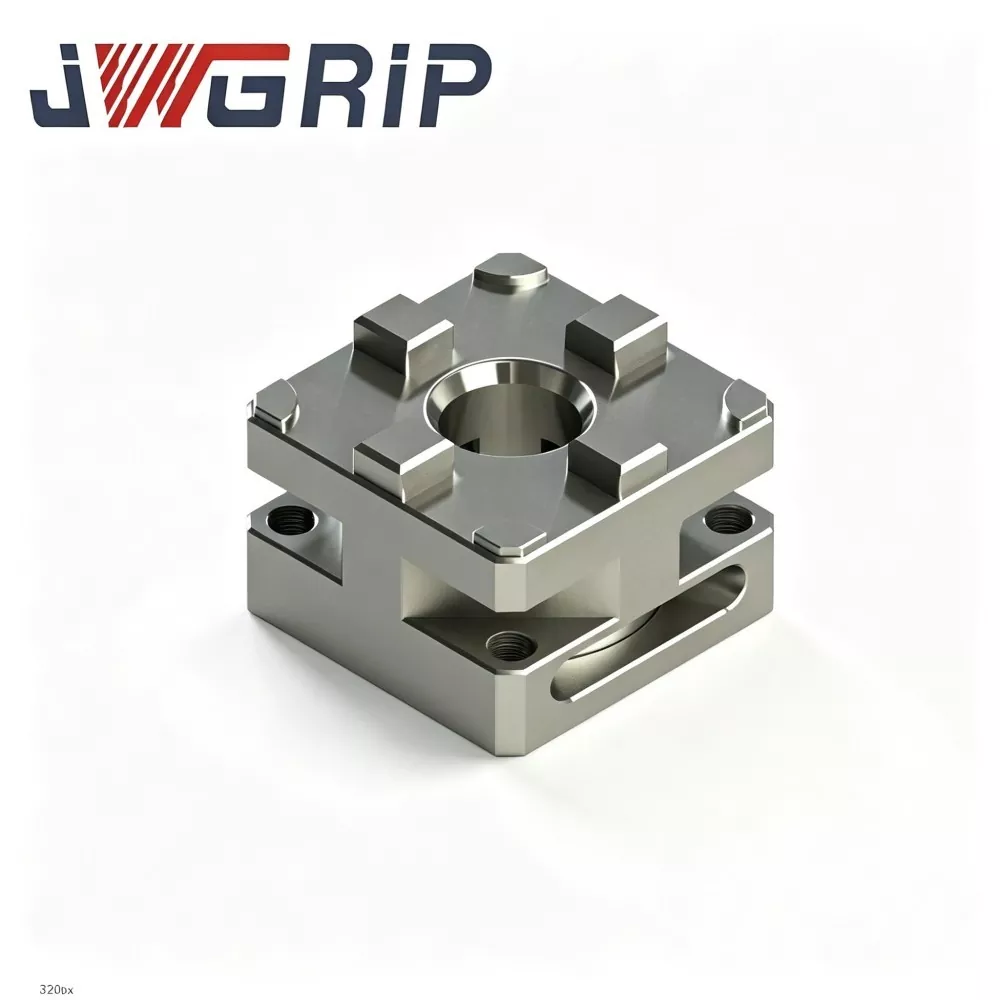
Рачен EDM чак R-Type D100
JWGRIP е професионален производител и добавувач на R-Type D100 Manual EDM Chuck во Кина, со стандардни модели целосно во залиха и поддржува глобална нарачка на големо за поднесување на тендери за проекти и сериски пробни набавки. Станува збор за високопрецизно интегрирано рачно стегање на податоци, специјално дизајнирано за работилници за EDM на мијалник, за изработка на матрици и за претходно поставување на електроди со повеќе станици. Усвојувајќи ја целосно механичката структура за заклучување без зависност од пневматски извор на воздух, тој интегрира стабилни перформанси на рачно стегање и функција за позиционирање со висока прецизност концентричноста во една единица.
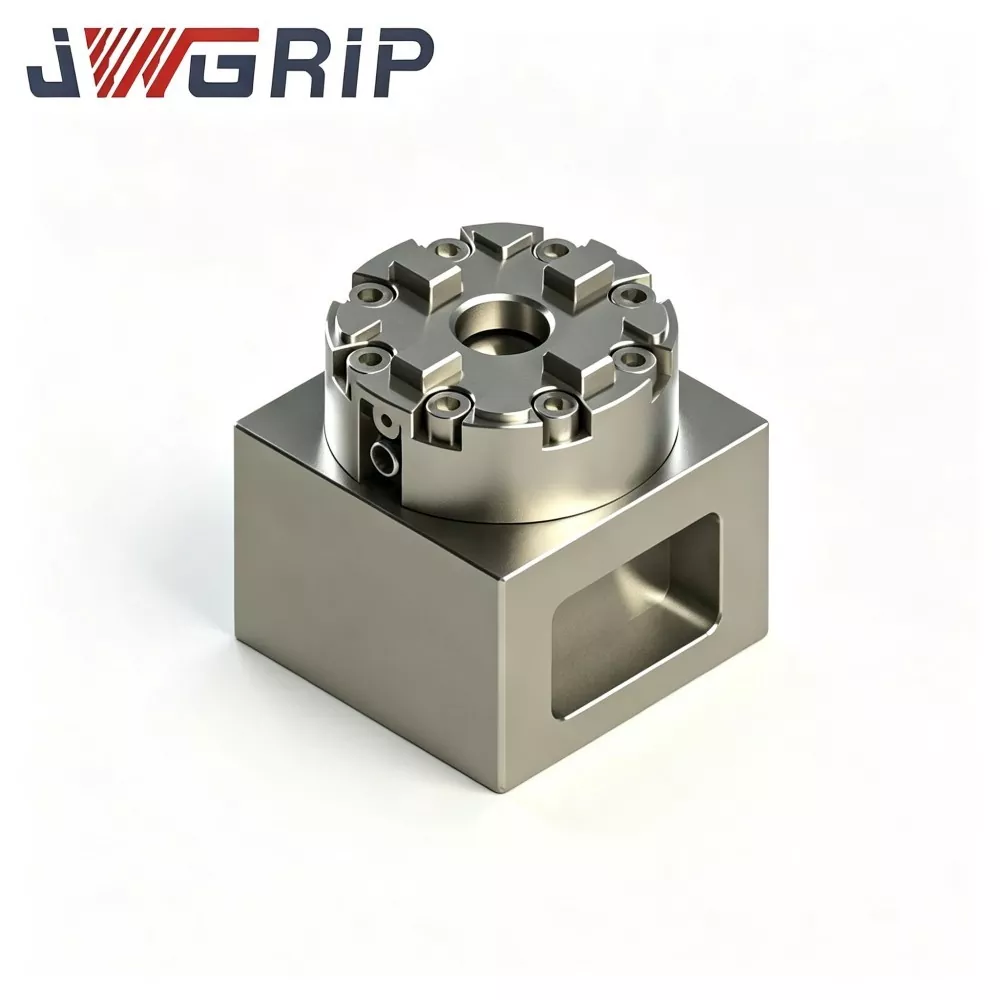
R-Type D75 MacroStd CNC Прирачник EDM Чак
JWGRIP е професионален производител и добавувач на прилагодено R-Type D75 MacroStd CNC прирачник EDM Chuck во Кина, обезбедувајќи Фабричко директно снабдување за поддршка на глобалните проекти за наддавање во обем и бизнис со пратки на самото место. Станува збор за високопрецизно интегрирано рачно стегање кое е во согласност со димензионалните стандарди на MacroStd, специјално дизајнирано за ЕДМ со мијалник, ЕДМ со жица и професионални работилници за производство на електроди за мувла. Интегрирајќи ја антикорозивната стврдната челична конструкција и унифицираниот репер за прецизно позиционирање во една компактна единица, ги елиминира досадните повторени калибрации на индикаторот и кумулативните грешки во позиционирањето на традиционалните алатки за стегање.
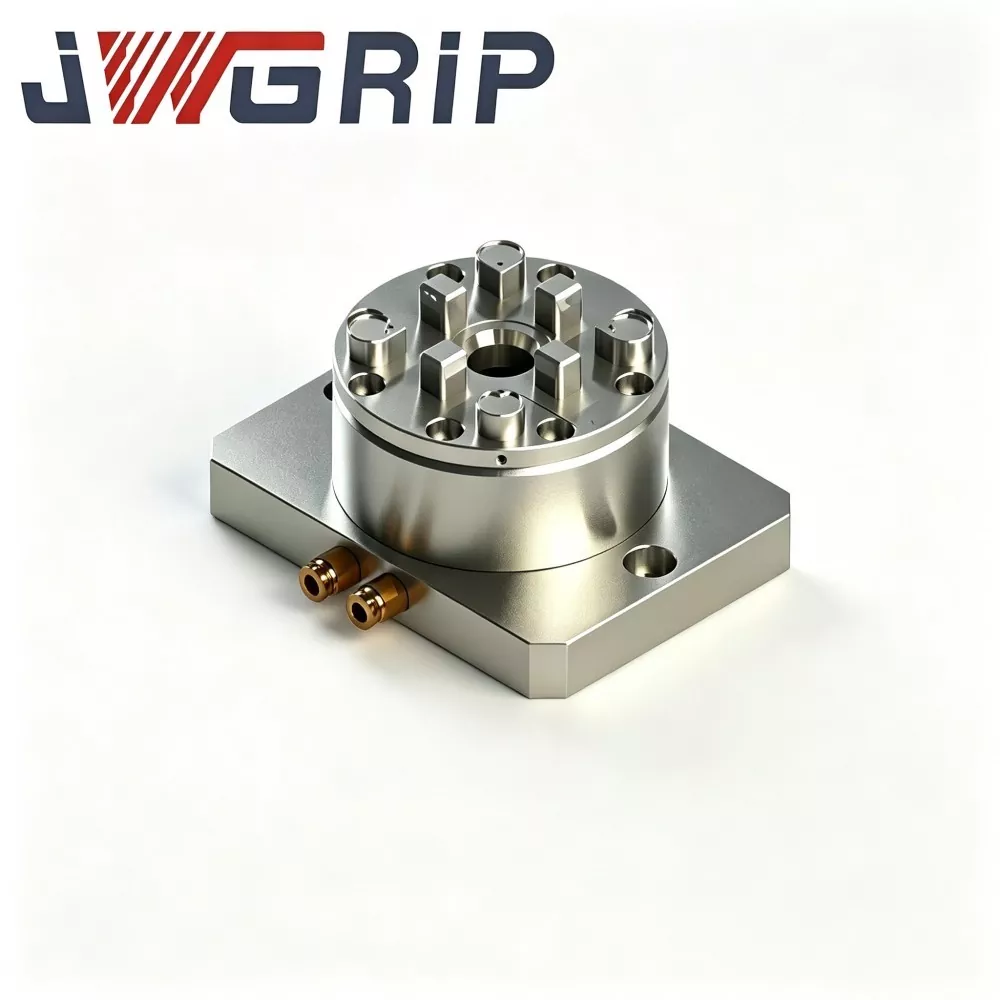
Пневматски EDM чак R-Type D150
JWGRIP е професионален производител и добавувач на пневматски EDM чак R-Type D150 во Кина, со стандардни спецификации целосно достапни за поддршка на соработката со глобалниот рамковен договор и распоредувањето на нарачки за пратки. Тоа е високо-ефикасно интегрирано пневматско стегање, професионално приспособено и развиено за сценарија за обработка на електроди со прецизно калап, EDM со матрица, EDM со жица и прецизно калапирање. Интегрира оптимизирана структура на внатрешно воздушно коло и единица за стегање со висока прецизност за позиционирање во еден уред, елиминирајќи го мачното рачно усогласување и повторените процедури за калибрација што ги бараат традиционалните тела.
JWGRIP е професионален EDM чаши од типот R производител и снабдувач во Кина. Срдечно ви посакуваме добредојде на големопродажни производи со висок квалитет по конкурентна цена од нашата фабрика.
Вести Препораки