Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Производител на доверливи централни плочи од тип R за решенија за прецизно усогласување
Како специјализиран производител на тела на R-Type Centering Plates,JWGRIPпроизведува плочи за позиционирање со висока плошност и влошки за палети со нулта точка за развивачи на мувла, планери на процеси на EDM и специјалисти за набавка на тела кои прават распоред со повеќе електроди на работните маси со мијалник EDM. Секоја плоча поминува низ жарење за ослободување од стрес и двострано прецизно мелење за да се задржат строгите толеранции на паралелизам и плошност и да се спречи кумулативно отстапување на позиционирањето за густи поставки со повеќе електроди. Овие податочни плочи ја решаваат недоследноста на координатите кога ги заменуваат електродите или заменливите работни парчиња во резервоарите со диелектрични течности. JWGRIP исто така испорачуваEDM чаши од типот Rи Wire EDM Workholding Fixtures, градење на целосни синџири за пренос на податоци за Sinker EDM и работни текови на обработка со жица.
Бројните работилници за правење калапи се фокусираат на индивидуалната точност на чак, но сепак го занемаруваат ширењето на податоците низ повеќе станици. Дури и високопрецизните чаши не можат да ги отстранат акумулираните грешки ако средните поврзувачки плочи претрпат слаба плошност или искривени отвори за лоцирање. Кога операторите ќе наредат неколку графитни или бакарни електроди за обработка на калапи со повеќе празнини, малите грешки на централните плочи ќе се натрупаат низ секоја станица. Кумулативното отстапување ја нарушува униформноста на празнината на искра, создава неконзистентна длабочина на шуплината и ја уништува димензионалната конзистентност меѓу повеќекратните впечатоци на мувла. Многу генерички табли со адаптер што се продаваат на пазарот не се оптимизирани за EDM средини; тие имаат тенденција да трпат површинска корозија и димензионално лизгање при долгорочно потопување во диелектрична течност, постепено кршејќи ја конзистентноста на координатите низ позициите на електродите.
Кои критични функционални карактеристики ги одделуваат наменските податочни плочи од обичните адаптерски плочи за поставување EDM со повеќе електроди?
Обичните адаптерски плочи се претежно дизајнирани за CNC глодање со суво сечење. Тие ретко земаат диелектрично потопување, контаминација со јаглеродни честички и акумулација на грешки во повеќе станици во дизајнерски размислувања.
Спротивно на тоа, централните плочи од типот R се наменски изградени за сценарија за распоред на повеќе електроди на мијалникот EDM.
Централната плоча R-Type 70x70 EDM одговара на компактни повеќеелектродни аранжмани за прецизни влошки за калапи со мала големина.
Централната плоча R-Type 54x54 EDM служи за инсталација во тесен простор каде просторот за монтирање е исклучително ограничен. Плочата за центрирање на нулта точка EDM од 75 mm го проширува капацитетот за полнење за електроди со средна големина, додека пак R-Type 156 mm EDM палетата за нулта точка Workholding нуди носач на податоци со поголем формат за тешки групи со повеќе електроди.
Површинскиот третман против корозија се спротивставува на хемиската ерозија од диелектрична течност. Прецизно обработените отвори за лоцирање гарантираат повторливо порамнување секогаш кога плочите се монтираат на базните чаши. Со веродостојни средни податоци за податоци, секоја електродна станица ја задржува својата независна координатна вредност без вкрстени пречки, избегнувајќи кумулативно поместување во производството на мувла со повеќе шуплини.
Како може да се елиминира кумулативната грешка во податоците?
Комплексните калапи со повеќе шуплини бараат десетици електроди за да ги завршат сите детали за шуплината. Повторното воспоставување на координатни референци за секоја електрода во резервоарот EDM губи многу време на работа на машината. Центрирачките плочи од типот R им овозможуваат на операторите да го завршат групирањето на електродите, планирањето на распоредот и да го координираат мерењето на надворешните клупи за калибрација надвор од EDM машината. Повеќе електроди може однапред да се монтираат на централни плочи или палети во серии, а целата склопена единица се заклучува на R-Type EDM чак во еден чекор на инсталација.
Овој пристап ја поместува речиси целата работа на мерење и поставување подалеку од драгоценото време на машината. Ако работилниците планираат да реализираат циркулација на прицврстувачите низ различна опрема, овие табли со податоци може да соработуваат со модулите од Quick Change Workholding System, пренесувајќи унифицирана координатна податок помеѓу мерните станици, машините за EDM со мијалник и помошните платформи за инспекција. Овој режим на работа го намалува повтореното поставување на координатите и ефикасно го потиснува натрупувањето на грешките генерирано од повеќе независни операции на стегање.
Основни точки на производот
Двостраното прецизно брусење плус третман за ослободување од стрес одржуваат ултра ниска плошност и паралелизам, ограничувајќи го кумулативното отстапување на позиционирањето на повеќе станици.
Спецификации за повеќе димензии, вклучително и палети 54×54,70×70,75 mm и 156 mm ги прилагодуваат компактните влошки, густиот распоред на повеќе електроди и комбинации на електроди со големо оптоварување.
Специјалната антикорозивна површинска обработка издржува долгогодишно потопување со диелектрична течност, забавување на корозијата и промена на димензиите на површината во работните резервоари EDM.
Стандардизираниот интерфејс за лоцирање обезбедува беспрекорна компатибилност со постојните серии на R-Type, држачите и помошните компоненти за калибрација.
Преглед на модулот на производот
Портфолиото на производи за пренос на податоци на JWGRIP опфаќа центрирани плочи од мала форма до тешки палети со големи димензии за да одговараат на различните барања за распоред на повеќе електроди.
Центрирачката плоча R-Type 54x54 EDM е дизајнирана за тесен простор за инсталација, погодна за компактно уредување на повеќе електроди на мали прецизни влошки за мувла. Центрирачката плоча од типот R 70x70 EDM е широко прифатена за главните мали и средни калапи со повеќе шуплини. Плочата за центрирање на EDM нулта точка од 75 mm обезбедува проширена површина за товарење за групи електроди со средни размери. R-Type 156mm EDM палета за нулта точка Workholding делува како платформа за носење со големи димензии за тешки електроди или комбинирано стегање со повеќекратни вметнувања. Сите овие хардверски единици припаѓаат на екосистемот R-Type EDM Workholding System. Кога работилниците треба да ја завршат натамошната обработка со сечење на жица за делови од мувла, може да се воведе соодветни алатки од Wire EDM Workholding Fixtures за да се продолжи со користење на истата референца на податоци низ различни фази на обработка.
Типични сценарија за примена
Овие плочи и палети за пренос на податоци наоѓаат широка примена во производството на калапи за вбризгување на пластика со повеќе шуплини, производство на калапи со прецизни конектори, обработка на мувла за медицински импланти и работни текови за подготовка на групи на електроди. Тие одговараат на опремата за мијалник EDM за истовремена обработка со повеќе празнини, обработка на групирани електроди и модуларно стегање на влошките. Без разлика дали реновирате стари EDM работни станици или конструирате нови модуларни ќелии за правење калапи, правилно избраните централни плочи ја стабилизираат конзистентноста на координатите на повеќе електроди и ги намалуваат неисправните делови предизвикани од акумулираното поместување на податоците. Овие компоненти во голема мера се користат од фабрики за мувла за потрошувачка електроника, погони за алати за прецизни конектори и претпријатија кои преземаат проекти за калапи со голем обем со повеќе шуплини.
Практични принципи за избор
Прво пресметајте ја вкупната количина и надворешната димензија на електродите во секоја група, а потоа изберете ја големината на плочата според вистинскиот простор за инсталација на табелата. Густиот распоред со компактно вметнување избира плочи со помала големина, како што е центрирана плоча R-тип 54x54 EDM или центрирана плоча R-тип 70x70 EDM. Средните и големите групи електроди или комбинираното стегање со повеќе вметнувања може да прифатат 75mm EDM центрирана плоча со нулта точка или EDM палета од 156mm R-тип за работа со нулта точка.
Второ, потврдете го барањето за совпаѓање на интерфејсот со вашите постоечки базни чакови. Обрнете внимание на вкупната тежина на електродата; за сценарија со тешки товари потребни се палети со поголема носивост. Ако се надевате дека ќе ги споделите податоците со надворешни мерни платформи, однапред проверете ја компатибилноста со модулите на Quick Change Workholding System. Кога се чувствувате збунети поради комбинацијата на големина или усогласувањето на носивоста, можете да се повикате на официјалните листови со димензии на JWGRIP за да ги филтрирате соодветните броеви на делови врз основа на цртежот на распоредот на електродата и параметрите за оптоварување.
Упатство за употреба
Јаглеродниот остаток, графитниот прав и диелектричната тиња ќе се наталожат на површините за лоцирање на плочите и дупките за позиционирање при континуираното производство на EDM. Нежното и редовно чистење на рамните референтни лица и лоцираните дупки е од клучно значење за зачувување на оригиналната точност на податоците. Избегнувајте силно тропање, гребење или механички удари на референтните површини завршени со мелење; површинските вдлабнатини ќе донесат трајни непоправливи грешки во податоците. По чистењето, избришете ги плочите да се исушат и нанесете антикорозивна заштитна обвивка, особено за единици складирани надвор од резервоарите на машината подолго време.
Периодично проверувајте ја плошноста и состојбата на дупката за лоцирање на плочите кои работат во услови на многу електроди со големо оптоварување. Навремено повлечете ги компонентите со очигледни вдлабнатини или корозивни јами. Следењето на стандардизираните работни навики го штити интегритетот на податоците, ја одржува конзистентноста на координатите на повеќе електроди и го намалува соодносот на отфрлање за масовно производство на мувла со повеќе шуплини.




- View as
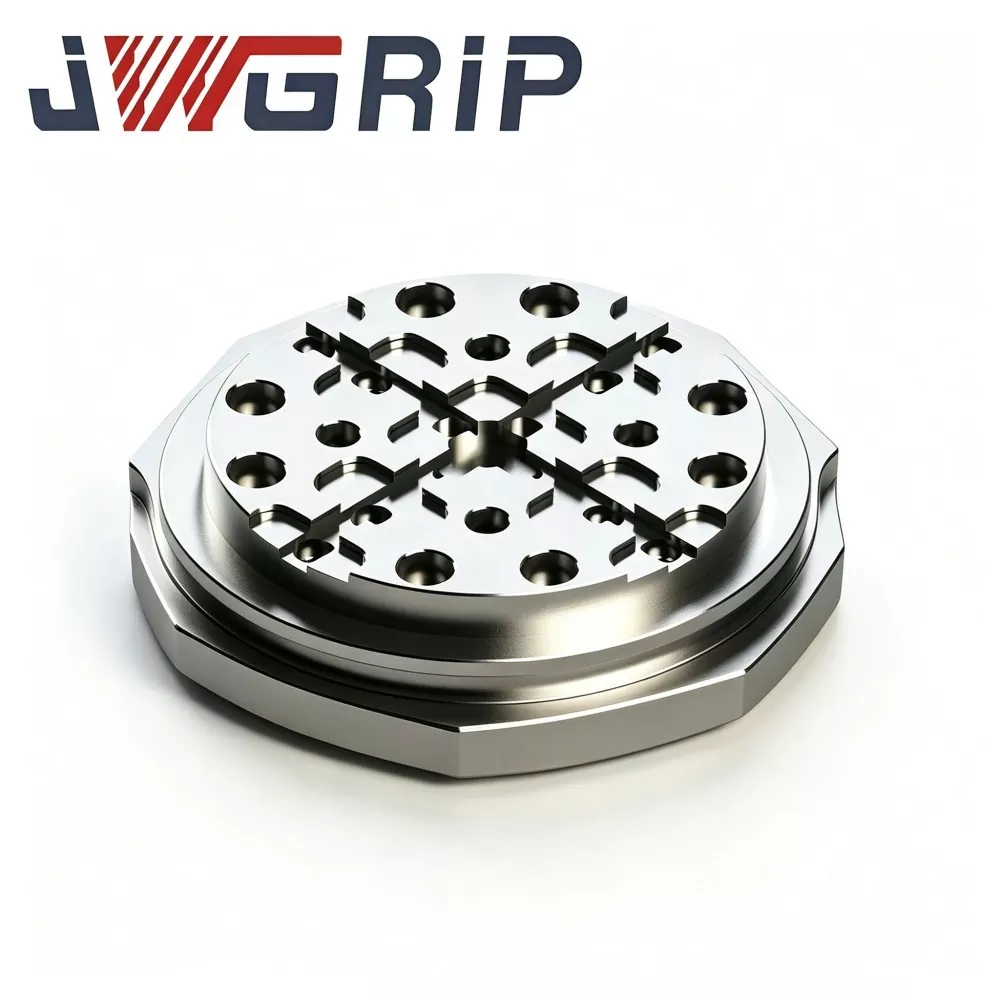
EDM палета од 156 мм од типот R за нулта точка
JWGRIP, искусен добавувач кој испорачува докажани ODM решенија за високопрецизен хардвер за EDM, нуди цврста конструкција R-Type 156mm EDM Palet for Zero Point Workholding, клучна компонента за купување за вкрстен процесен пренос на EDM со мијалник во средно големи погони за производство на калапи. Направен од претходно стврднат легиран челик ослободен од стрес, се подложува на термичка стабилизација со повеќе циклуси, обработка со преодни жлебови од типот R и ултрапрецизно мелење со цело лице. Опремен со дренажна архитектура за пренасочување на чипови за прскање на околините на резервоарот EDM, неговиот уникатен жлеб за ослободување на стрес во форма на R шири висок локален стрес од повторените циклуси за заклучување-отклучување во нулта точка и ја потиснува микродеформацијата на лоцирање-податоците на лицето по долготрајно циклично работење.
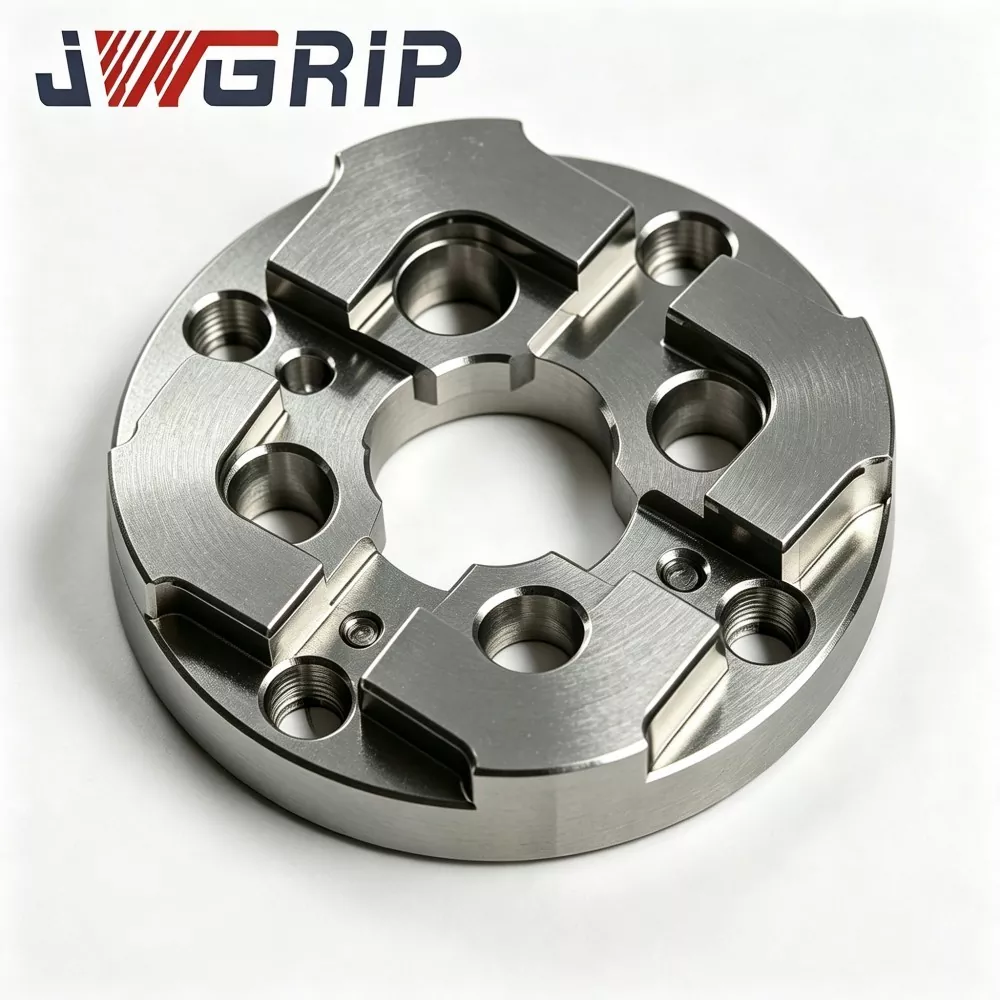
Центрирање на 75mm EDM нулта точка
JWGRIP е професионален производител и добавувач на 75mm EDM центрирана плоча со нулта точка во Кина, обезбедувајќи директно фабричко снабдување и приспособено структурно прилагодување за средни големи работилници за правење калапи ширум светот. Тоа е високостабилна интегрирана тела за позиционирање на податокот специјално развиена за системи за прицврстување со нулта точка на мијалник EDM. Интегрира зајакната структура против деформација и репер за совпаѓање со нулта точка со висока прецизност во една единица, остварувајќи брза реставрација на податоците за време на честа замена на влошките за мувла и сериска обработка со повеќе електроди.

Центрирачка плоча од типот R 54x54 EDM
JWGRIP е професионален производител и снабдувач на R-Type 54x54 EDM центрирана плоча во Кина, со стандардни спецификации целосно на залиха и поддржува глобална нарачка за компактни EDM машини и работилници за прецизни калапи. Тоа е високопрецизен интегриран репер за позиционирање отпорен на абење, специјално конструиран за опрема за EDM мијалник со мала големина, мини двигатели на електроди и сценарија за прецизна обработка на мувла со повеќе шуплини. Интегрира оптимизирана структура на рамото за преодно позиционирање од типот R и термички стабилни механички перформанси во една единица, елиминирајќи ги дефектите на лесното абење при истиснување и чипсување на аглите на традиционалните минијатурни централни плочи со прав агол.
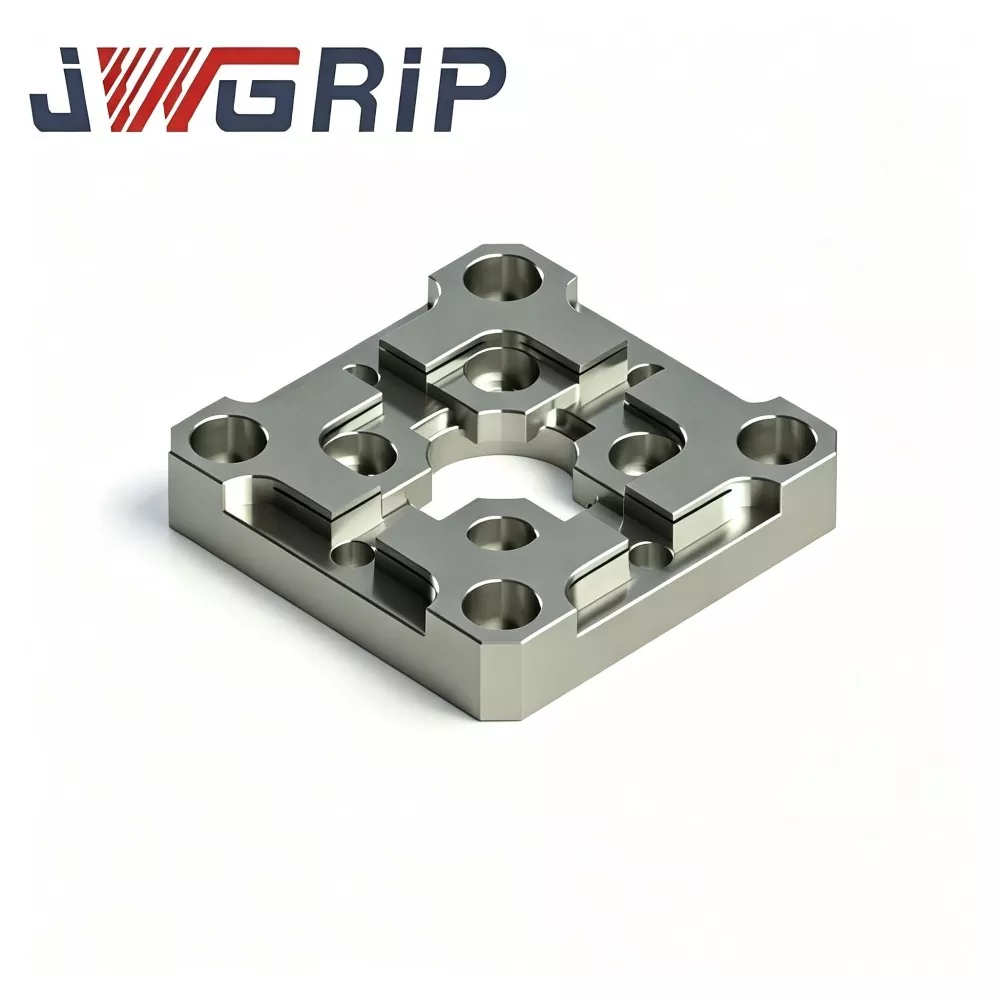
Центрирачка плоча од типот R 70x70 EDM
JWGRIP е професионален производител и снабдувач на R-Type 70x70 EDM центрирана плоча во Кина, обезбедувајќи фабричка директна испорака и приспособена структурна модификација за да се задоволат различните барања за распоред на EDM тела. Тоа е високопрецизен интегриран репер за позиционирање на електродата, специјално оптимизиран за работилници за изработка на калапи за мијалник EDM, фокусирајќи се на брзо центрирање и повторувачки задачи за позиционирање на електродата. Интегрира структура на транзиција на внатрешната брава од типот R дисперзирана од напрегање и ултра стабилни перформанси за позиционирање на репер во една компактна единица, ефикасно решавајќи ги дефектите на абење со остри рабови и референтни дрифтови на традиционалните рамни централни плочи.
JWGRIP е професионален Центрирање плочи од тип R производител и снабдувач во Кина. Срдечно ви посакуваме добредојде на големопродажни производи со висок квалитет по конкурентна цена од нашата фабрика.
Вести Препораки