Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Професионален производител на R-Type EDM Workholding System за прецизни EDM апликации
Како искусен производител специјализиран за R-Type EDM Workholding System,JWGRIPразвива приспособени EDM чаки, држачи за електроди и централни плочи преку нашиот внатрешен тим за истражување и развој. Оваа платформа за стегање е решение за алати за брзо ослободување, наменски направено за EDM машини што тонат, автоматски менувачи на електроди и деноноќна обработка на калапи. Во меѓувреме, ние исто така снабдувамеСистем за позиционирање на нулта точкаи Quick Change Workholding System за вашите пошироки потреби за CNC автоматизација. Слободно испратете барање за понуда и детални спецификации!
Каде всушност се губи точноста на електродата?
Секоја продавница за калапи знае дека квалитетот на шуплината зависи од точноста на електродата. Но, точноста не се создава во EDM машината - таа е создадена и често се губи многу порано. Вообичаените точки на загуба се: отстапување на стегање кога празното електрода е поставено на CNC машината, грешки во мерењето при проверка, деформација при ракување и поместување на положбата секогаш кога електродата се менува на табелата EDM.
Многу работилници ги прифаќаат овие загуби како „нормална варијација на производството“. Во реалноста, тие се акумулираат: поместување од 0,01 mm при стегање, уште 0,02 mm при промена, и наскоро ѕидот на шуплината повеќе не одговара на 3D моделот - калапот оди на преработка, а електродата треба повторно да се исече.
Како професионалните продавници за мувла ги спречуваат овие акумулирани загуби? Тие не се потпираат само на вештина на операторот. Тие се потпираат на работен систем кој ја одржува податокот на електродата идентичен од машината за CNC електрода сè до табелата EDM.
Технолошки процес
Обработка на CNC електрода: празното електрода е прицврстено во држач за електрода од типот R. Бидејќи држачот автоматски го центрира празното, мелената електрода е концентрична со податокот уште од првото сечење. За тркалезни графитни или бакарни електроди, R-Type ER32 Collet for EDM држачот за електрода го држи стеблото цврсто на оската.
Инспекција и калибрација: готовата електрода се движи до мерната станица со нејзиниот држач сè уште прикачен. Користејќи го блокот за калибрација на CNC R-Type за EDM Workholding, операторот брзо ја потврдува податокот, така што секоја електрода носи позната и потврдена референца во следниот чекор.
Груба EDM: електродата е заклучена во чак на EDM машината. Бидејќи чакот ја враќа секоја електрода на истата референца, искрата за грубост започнува токму онаму каде што програмата ја очекува, циклус по циклус.
Завршна ЕДМ: Кога се троши електродата за груба обработка, завршната електрода прицврстена на истиот стандард на држачот паѓа на истата податок. Нема повторно сондирање, без повторно нулање, без претпоставки. Ова е начинот на кој ѕидовите на шуплината се спојуваат без чекори и зошто квалитетот на завршната обработка останува конзистентен дури и при доцните смени.
Основен работен принцип
R-Type EDM Workholding System е стандардизирана платформа за брзо менување на работното место за EDM што тоне. Серијата R опфаќа чаки, држачи, продолжени шипки, колци и централни плочи кои се заклучуваат на една универзална податок.
Дизајнот на јадрото го одделува стегањето од лоцирањето: податокот е фиксиран на машината, а држачот се стега или се ослободува за неколку секунди. Бидејќи секоја компонента ја дели истата референца, електродите може брзо да се заменат без повторно испитување или повторно нулање.
Ова е причината зошто системот R-Type е стандарден избор за работа со електроди во продавници за калапи, автоматски менувачи на електроди и роботски EDM ќелии.
Практични стратегии
Како да се намали промената од минути во секунди?
Користете пневматски затворачи за брзо ослободување за чести менувања. Пневматскиот EDM чак R-Type D150 се ослободува и заклучува со еден воздушен сигнал, идеален за електроди кои се менуваат неколку пати по смена.
Како да го задржите сечењето на EDM машината додека ја подготвувате следната електрода?
Претходно склопете ги електродите на резервните држачи на клупата, а потоа едноставно заменете го држачот на машината. Пневматскиот EDM чак R-Type 9-во-1 ви овозможува да подготвите повеќе електроди во едно поставување, што е вистинско заштеда на време за работа во празнина со повеќе електроди.
Како да го направите системот да одговара на вашиот постоечки работен тек?
Започнете со една чашка и комплет држачи за вашите најчести големини на електроди, а потоа проширете ги фамилиите на држачите и централните плочи чекор по чекор.
Клучни размислувања
Дали обработувате големи или мали електроди?
Запчаниците D150 и D100 одговараат на средни до големи електроди; компактни држачи со центрирани плочи 54x54 или 70x70 се вклопуваат во помали електроди со висока прецизност.
Рачно или пневматски?
Рачните модели нудат доверливост и ниска цена за конвенционалните EDM; пневматските модели ве подготвуваат за автоматизација и роботско менување електроди.
Планирате да автоматизирате подоцна?
Изберете пневматски чаши и палети со нулта точка сега за да може вашиот иден робот или ќелија на палета да се поврзе без повторно инженерство.
Зошто да изберете JWGRIP?
JWGRIP е професионален производител на EDM workholding. Лицата за лоцирање се прецизно мелени и секоја чак, држач и центрирана плоча се проверуваат за повторливост пред испораката, така што компонентите од различни серии остануваат заменливи.
Доставуваме комплетни комплети од типот R - чак, држач, продолжна шипка, кола и центрирана плоча - од еден извор, со што се елиминираат проблемите со неусогласеноста на интерфејсот.
Ние поддржуваме сопствени големини и специјални геометрии, а нашите инженери ви помагаат да ги усогласите компонентите со моделот на вашата EDM машина и рутината на електродата.
Типични сценарија за апликација
Sinker EDM обработка за калапи за вбризгување, калапи за леење и штанцување шуплини на мувла.
Обработка на последователна ерозија со повеќе електроди која бара конзистентност на податоците помеѓу постапките за груба и завршна обработка.
Работилници за обработка на мувла се подготвуваат да конструираат полуавтоматски или целосно автоматски ќелии за производство на EDM.
Работа за пред-калибрација на електродата извршена на помошна CNC опрема.




- View as
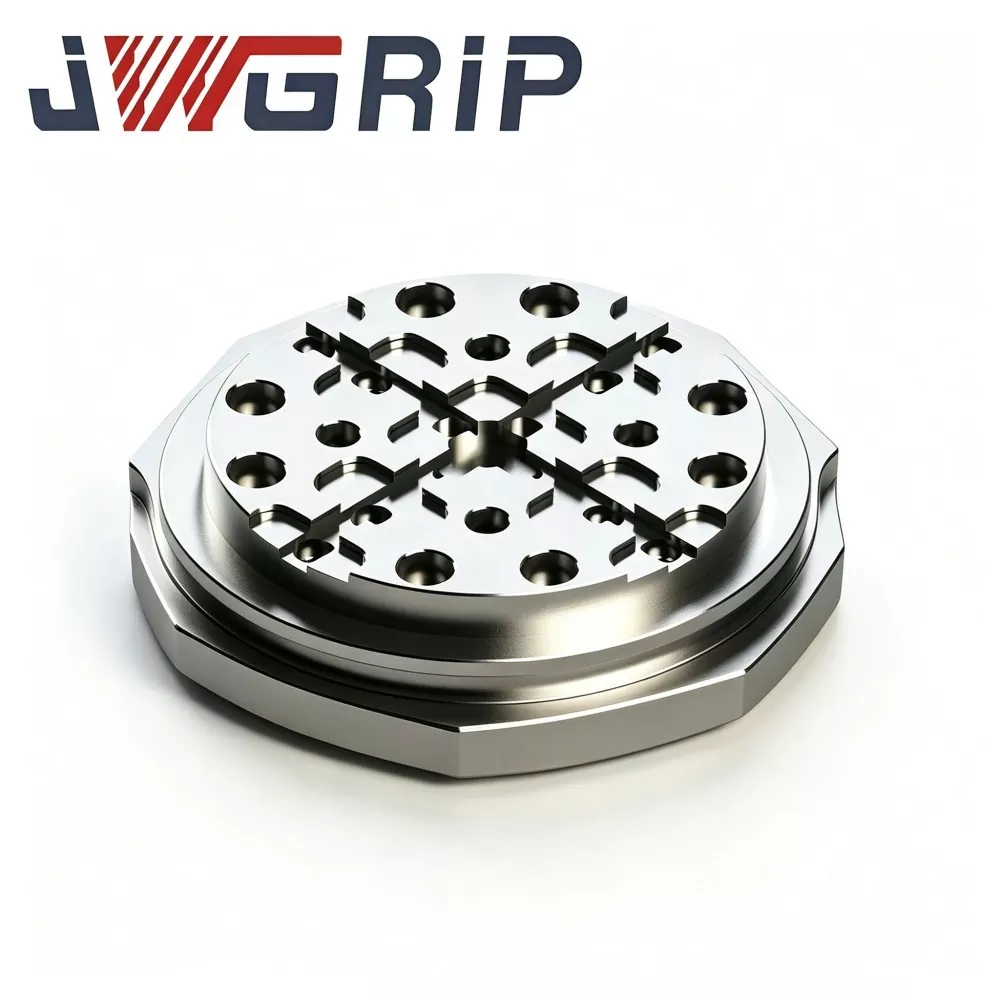
EDM палета од 156 мм од типот R за нулта точка
JWGRIP, искусен добавувач кој испорачува докажани ODM решенија за високопрецизен хардвер за EDM, нуди цврста конструкција R-Type 156mm EDM Palet for Zero Point Workholding, клучна компонента за купување за вкрстен процесен пренос на EDM со мијалник во средно големи погони за производство на калапи. Направен од претходно стврднат легиран челик ослободен од стрес, се подложува на термичка стабилизација со повеќе циклуси, обработка со преодни жлебови од типот R и ултрапрецизно мелење со цело лице. Опремен со дренажна архитектура за пренасочување на чипови за прскање на околините на резервоарот EDM, неговиот уникатен жлеб за ослободување на стрес во форма на R шири висок локален стрес од повторените циклуси за заклучување-отклучување во нулта точка и ја потиснува микродеформацијата на лоцирање-податоците на лицето по долготрајно циклично работење.
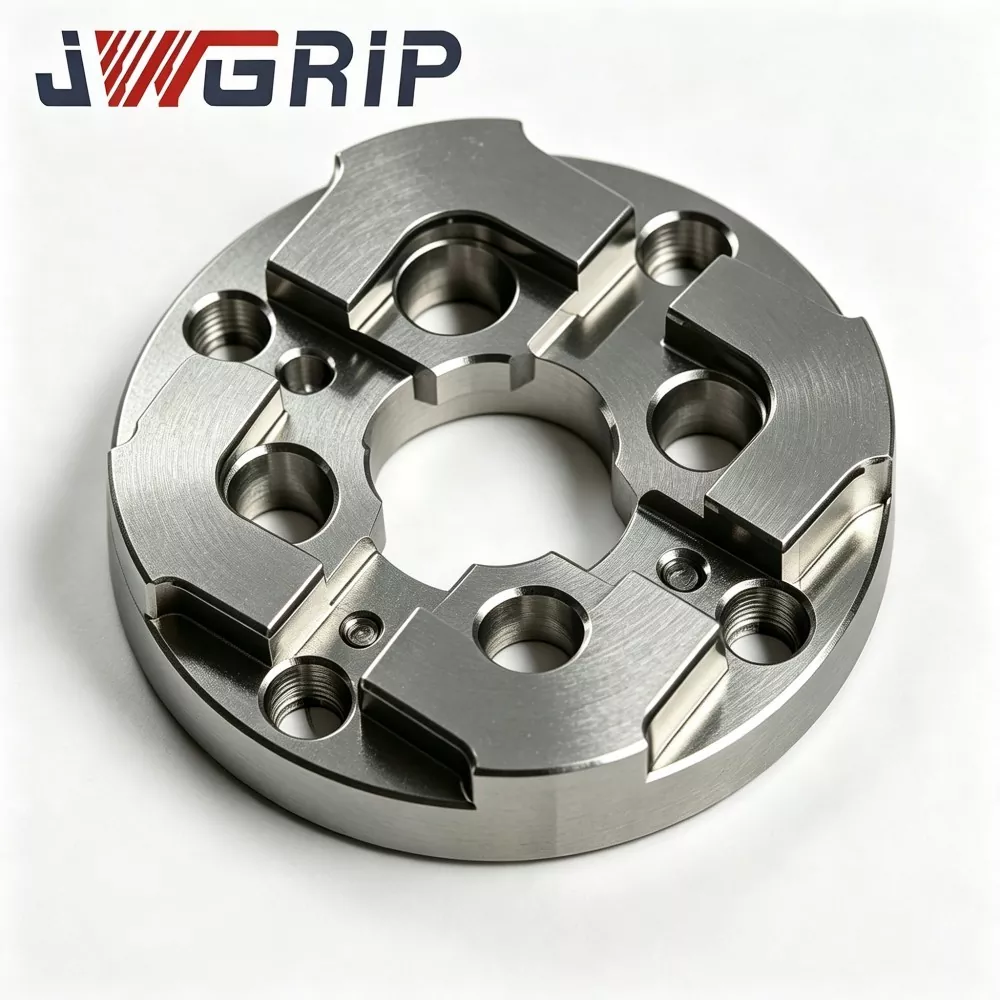
Центрирање на 75mm EDM нулта точка
JWGRIP е професионален производител и добавувач на 75mm EDM центрирана плоча со нулта точка во Кина, обезбедувајќи директно фабричко снабдување и приспособено структурно прилагодување за средни големи работилници за правење калапи ширум светот. Тоа е високостабилна интегрирана тела за позиционирање на податокот специјално развиена за системи за прицврстување со нулта точка на мијалник EDM. Интегрира зајакната структура против деформација и репер за совпаѓање со нулта точка со висока прецизност во една единица, остварувајќи брза реставрација на податоците за време на честа замена на влошките за мувла и сериска обработка со повеќе електроди.

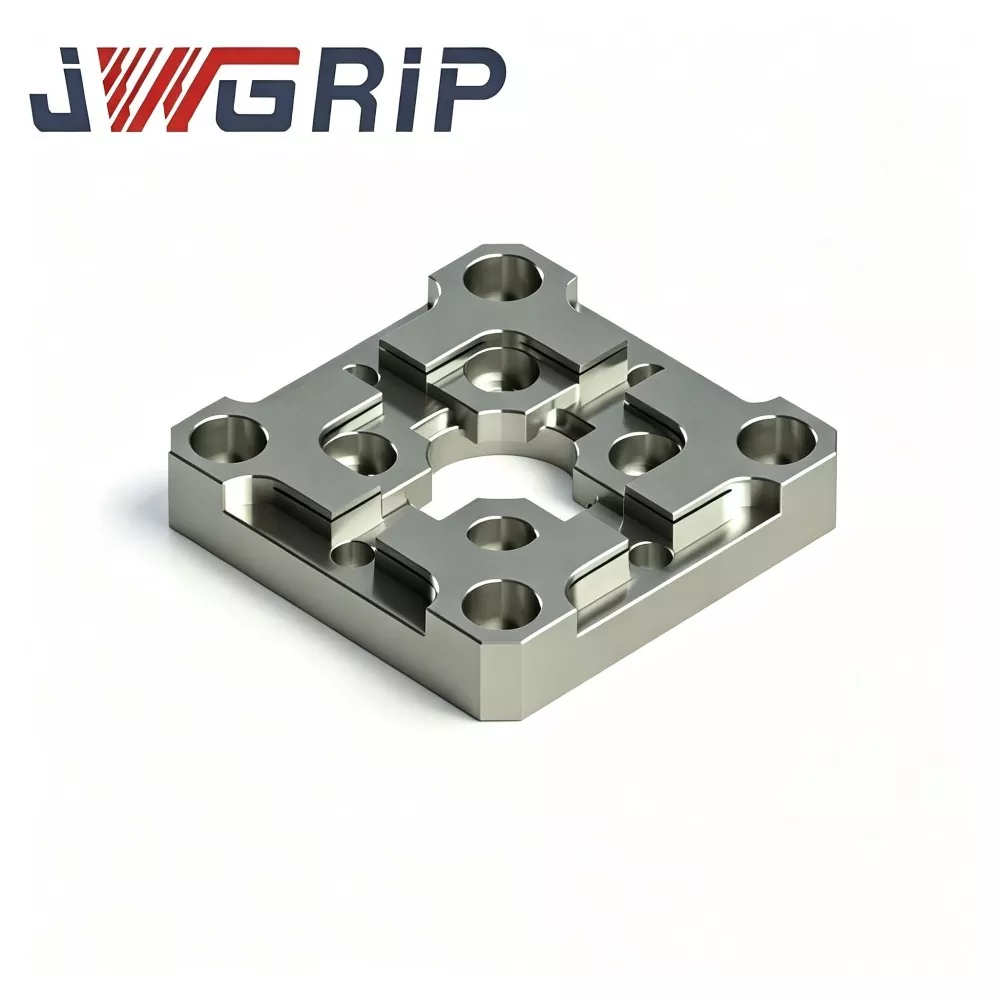
Центрирачка плоча од типот R 54x54 EDM
JWGRIP е професионален производител и снабдувач на R-Type 54x54 EDM центрирана плоча во Кина, со стандардни спецификации целосно на залиха и поддржува глобална нарачка за компактни EDM машини и работилници за прецизни калапи. Тоа е високопрецизен интегриран репер за позиционирање отпорен на абење, специјално конструиран за опрема за EDM мијалник со мала големина, мини двигатели на електроди и сценарија за прецизна обработка на мувла со повеќе шуплини. Интегрира оптимизирана структура на рамото за преодно позиционирање од типот R и термички стабилни механички перформанси во една единица, елиминирајќи ги дефектите на лесното абење при истиснување и чипсување на аглите на традиционалните минијатурни централни плочи со прав агол.
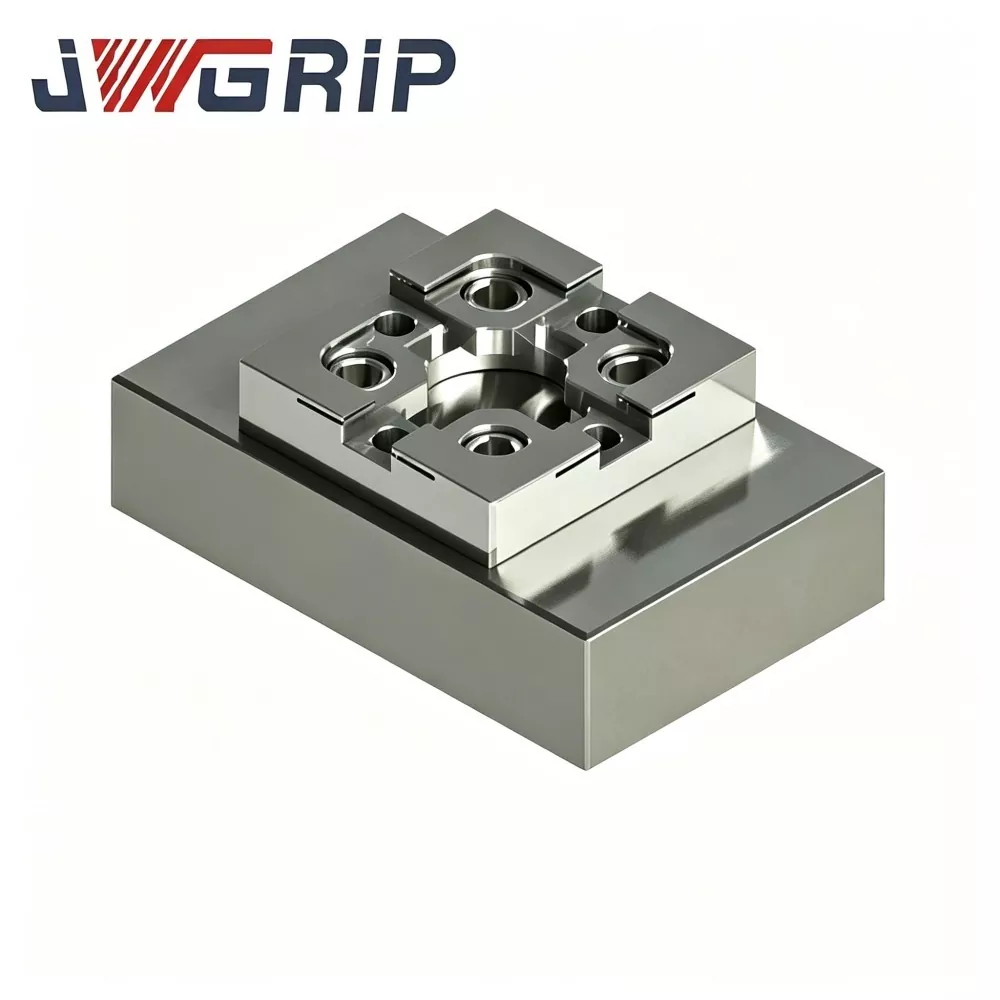
Центрирачка плоча од типот R 70x70 EDM
JWGRIP е професионален производител и снабдувач на R-Type 70x70 EDM центрирана плоча во Кина, обезбедувајќи фабричка директна испорака и приспособена структурна модификација за да се задоволат различните барања за распоред на EDM тела. Тоа е високопрецизен интегриран репер за позиционирање на електродата, специјално оптимизиран за работилници за изработка на калапи за мијалник EDM, фокусирајќи се на брзо центрирање и повторувачки задачи за позиционирање на електродата. Интегрира структура на транзиција на внатрешната брава од типот R дисперзирана од напрегање и ултра стабилни перформанси за позиционирање на репер во една компактна единица, ефикасно решавајќи ги дефектите на абење со остри рабови и референтни дрифтови на традиционалните рамни централни плочи.
Блок за калибрација CNC од типот R за EDM Workholding
JWGRIP, доверлив фабрички директен и професионален извозник на прецизни EDM додатоци за работа, обезбедува високопрецизно R-Type CNC калибрација за EDM Workholding, нарачка на големо и приспособени проекти базирани на цртеж. Направен од стабилизиран алат-челик со стареење за ослободување од стрес, CNC глодање со повеќе лица и ултрапрецизно мелење на површината, овој блок за калибрација одржува стабилна геометриска толеранција при чести температурни флуктуации и повторен контакт со сонда. Уникатниот заоблен референтен агол од типот R го намалува ризикот од абење на остри рабови и обезбедува повторливи податоци за поместување на координатите.
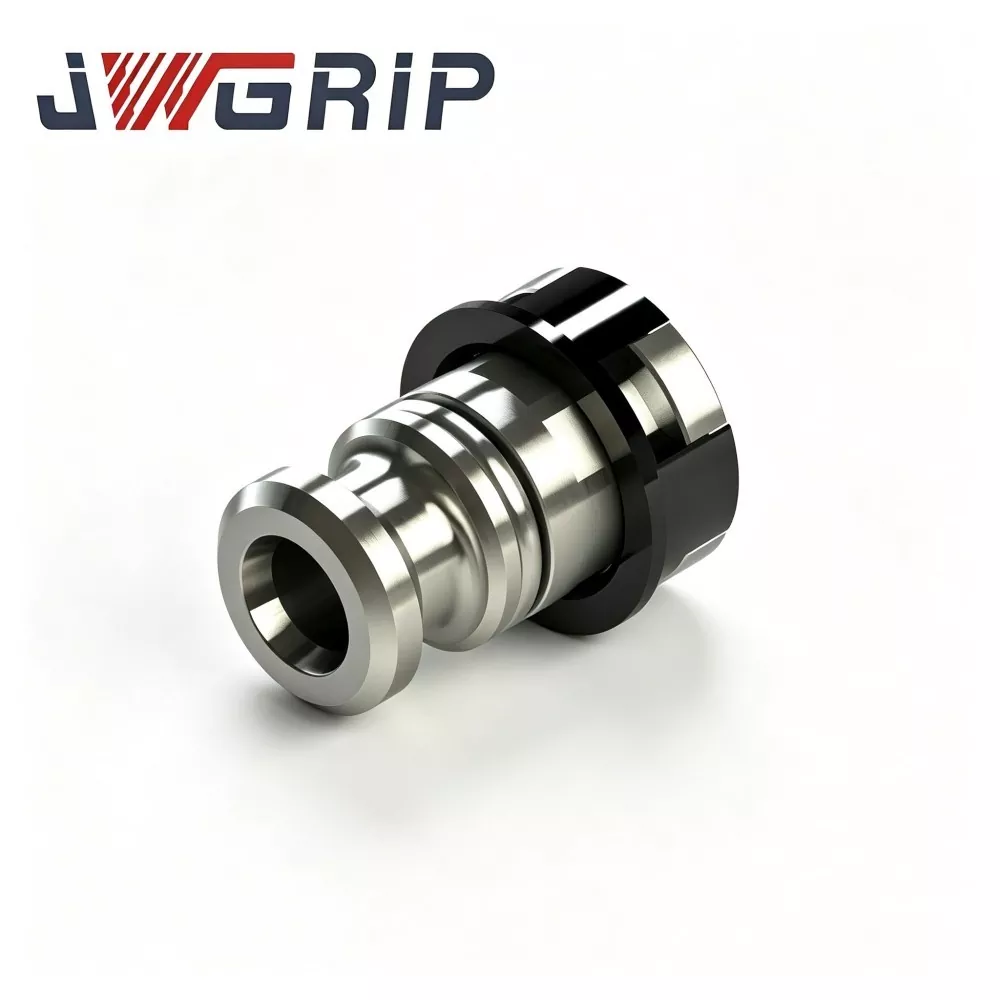
Пневматска лента за цртање од типот R за држач за електроди EDM
JWGRIP е професионален производител и добавувач на пневматска лента за влечење R-тип за држач за електроди EDM во Кина, со стандардни спецификации целосно на залиха и прифаќање на глобална нарачка на големо за автоматизирани интелигентни проекти за работилници за мувла. Тоа е интегрирана пневматска влечна компонента со висока доверливост, специјално дизајнирана за производствени линии за безпилотни автоматизирани мијалници EDM. Интегрира оптимизирана структура за пренос на сила избалансирана со стрес од типот R и механички антикорозивни перформанси со висока цврстина во еден уред, елиминирајќи го слабеењето на напнатоста, локалната концентрација на стрес и лесното абење на традиционалните шипки на директно тело.
JWGRIP е професионален R-Type EDM Workholding систем производител и снабдувач во Кина. Срдечно ви посакуваме добредојде на големопродажни производи со висок квалитет по конкурентна цена од нашата фабрика.
Вести Препораки