Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Серија чак за стегање нулта точка од професионален производител за прецизно работење
Како доверлив добавувач на волумен на серијата Chuck за стегање нулта точка,JWGRIPинженери и произведува локали за лоцирање, носачи на L-плоча и повеќепозициски прицврстувачки плочи со строга контрола на толеранцијата. Овој хардвер за прицврстување од страна на машината е дизајниран за работилници кои ја третираат повторливоста на позиционирањето како основа на квалитетот на деловите, обработката без надзор и брзата размена на тела. За да изградиме целосно поставување со нулта точка, ние исто така обезбедуваме серии на палети со нулта точка иЦПУ самоцентрирачки визиза конфигурација од страната на прицврстувачот и од страната на работното парче. Сите површини за лоцирање на клучните копчиња прифаќаат прецизна обработка со мелење за да гарантираат долгорочни стабилни перформанси при производство со континуиран циклус.
Метрика на критични перформанси
Точноста на повторено позиционирање е единствениот најважен број. Квалитетната чак ја враќа палетата во истата положба во рок од неколку микрони, илјадници пати. Но, точноста на хартија не значи ништо ако механизмот за заклучување брзо се истроши или ако контаминацијата влезе во површините за лоцирање. Многу производители објавуваат импресивни параметри за теоретска точност во брошури, но сепак овие бројки не можат да издржат во услови на реални работилници со континуирано сечење, прскање на чипови и ерозија на течноста за ладење.
Силата на спуштање надолу е исто толку важна: чак мора цврсто да ја повлече палетата на точките, така што силите за сечење и вибрациите не можат да ја подигнат или поместат. Различни оптоварувања на обработка бараат различни класи на сила на стегање. Прецизните делови со лесно сечење не бараат екстремна сила на спуштање, додека тешкото глодање за дебели метални плочки бара висококвалитетно стегање за да се спротивстави на ударот од сечењето.
Отпорноста на контаминација често се потценува. Чипс, течност за ладење и прашина има насекаде во машината. Добро запечатената чак ги одржува чисти површините за лоцирање, бидејќи дури и ситна честичка помеѓу точките предизвикува отстапување на положбата. Без сигурни структури за заптивање, фините остатоци постепено ќе ги изгребат прецизните површини на податоците и ќе донесат скриени ризици за квалитетот на компонентите произведени во серија.
Долгорочната конзистентност одлучува за вистинската вредност: по десетици илјади циклуси, пружините, топчињата и стврднатите површини сè уште мора да ја даваат истата повторливост. Квалитетот на материјалот и термичката обработка го одредуваат овој животен век. Инфериорните суровини или нецелосните процеси на термичка обработка ќе доведат до замор деформација на внатрешните подвижни делови по долготрајно работење.
Основни механички принципи
Повеќето клапи со нулта точка користат механичко јадро за заклучување со пружини: кога палетата се турка внатре, заострените или сферичните елементи ја центрираат и пружините ја повлекуваат надолу и ја заклучуваат. Отпуштањето се активира пневматски или рачно, што ја прави целата операција брза и независна од силата на операторот. Операторите не треба да применуваат голема физичка сила за да ја завршат работата на стегање или отстегнување.
Површините за лоцирање се стврднати и прецизно се мелеат, така што абењето останува минимално дури и при често стегање со голема сила. Брусењето со висока прецизност ги отстранува површинските дефекти и обезбедува плошност на сите клучни области за контакт.
Бидејќи силата на стегање се генерира механички наместо со завртки, состојбата на заклучување е конзистентна секој пат - без варијации на вртежниот момент, без прекумерно затегнување, без недоволно затегнување. Традиционалните тела затегнати со завртки во голема мера се потпираат на искуството со рачно ракување, што лесно создава неконзистентни резултати на стегање кај различни работници.
Четири варијанти на чак за различни работи на машината
Чак за позиционирање на нулта точка Палета од типот L: носач во облик на L што ја комбинира функцијата на чак со вертикална референтна површина, идеален за поставки каде што на прицврстувачот му треба и хоризонтална податок и вертикално лице за лоцирање. Широко се користи за склопување на тела со специјален агол и барања за повеќенасочна обработка.
Чак за позиционирање на една централна нулта точка: класичен чак со една точка што се монтира директно на масата на машината и заклучува една палета или прицврстувач во исто време, најшироко користена варијанта за машини со 3 и 5 оски. Одговара на повеќето распореди на CNC машина-маса Т-слотови со стандардна големина.
Интегриран чак за стегање со единечна централна нулта точка: компактна интегрирана конструкција што ја намалува висината на собирањето и ја подобрува цврстината, добро прилагодена за машини со ограничено растојание од оската Z. Избегнува зафаќање прекумерна височина што може да предизвика пречки на вретеното при движење на навалување во пет оски.
Плоча за стегање со нулта точка во шест позиции: чак од типот на плоча со шест позиции за лоцирање, поддржува поставувања со повеќе станици каде што неколку палети или тела се заклучуваат на една плоча во еден циклус. Го зголемува производствената обработка со еден циклус за работните парчиња со мала големина.
Оперативни чекори
1.Како да се осигураме дека податокот за чак одговара на оските на машината?
Пред конечното затегнување, вклучете го индикаторот за бирање преку лицето за лоцирање и приспособете се додека отчитувањето не е во рамките на толеранцијата, а потоа заклучете ги завртките за монтирање рамномерно со соодветен вртежен момент. Нерамномерниот вртежен момент на завртките ќе ја искриви основата на чак и ќе ја уништи првобитната плошност на податоците.
2.Како да се задржи чакот точен со текот на времето?
Чистете ги површините за лоцирање пред секоја промена на палета, периодично проверувајте ги завртките за монтирање и повторно проверувајте ја податокот по тежок судир или долго одржување. Ненадејниот механички судир е една од главните причини за невидливото внатрешно оштетување на тули со нулта точка.
3.Како да се избере позицијата за монтирање?
Оставете доволно простор на масата околу чакот за размена на палети, проток на течноста за ладење и роботски пристап доколку се планира автоматизација. Недоволно резервиран простор ќе го попречи рачното работење или идната роботска реконструкција.
Водич за верификација
Тест за повторливост: стегајте и отпуштете ја тест палета десетици пати и измерете го отстапувањето на положбата; стабилните резултати во рамките на спецификацијата потврдуваат дека механизмот за заклучување е здрав.
Проверка на силата на спуштање: проверете дали чак може безбедно да ја држи палетата под максималното оптоварување за сечење што планирате да го примените. Никогаш не извршувајте тестови за тешко сечење директно на формалните производни делови без да го завршите овој чекор на проверка.
Инспекција на циклус и абење: по многу циклуси, проверете дали има ненормална игра, бучава или поместување на положбата; рано откривање спречува квалитетни изненадувања на подот на продавницата. Помалите абнормални знаци треба да се решат навреме наместо да се игнорираат за континуирано производство.
Зошто да изберете JWGRIP?
Нашите тела на чак и елементите за лоцирање се обработени од стврднат легиран челик со прецизни површини за мелење. Секоја единица поминува повторливост, сила на стегање и проверки поврзани со запечатување пред пратката.
Ние поддржуваме приспособени модели за монтирање, висини и пневматски или рачно ослободување конфигурации за да одговараат на вашата маса на машината и нивото на автоматизација.
Нашите инженери ви помагаат да ги комбинирате бравите со серијата палети со нулта точка, серијата за позиционирање на нулта точка UPC и системот за брзо менување на работното место, така што целата архитектура на работното место останува конзистентна.
Обезбедување квалитет и поддршка по продажбата
Секоја серија JWGRIP за стегање чак со нулта точка ја напушта фабриката со документација за инспекција која опфаќа повторливост, сила на стегање и точност на податоци, а нашиот квалитетен тим одржува јамки за повратни информации од терен за постојано да го подобрува запечатувањето, отпорноста на абење и секојдневната употребливост.
Од верификација на првата статија до рутинско одржување, обезбедуваме упатства за инсталација, брз одговор на решавање проблеми и достапност на резервни делови за вашите машини да останат продуктивни.
Доверливи работилници за машинска обработка и интегратори за автоматизација во повеќе индустрии, JWGRIP млазниците со нулта точка се дизајнирани да го вршат истото на првиот циклус и на десетилјадитиот циклус.





- View as

Компатибилен EROWA Uniblank 72 ER-035210
JWGRIP е производител и снабдувач на компатибилен EROWA Uniblank 72 ER 035210 во Кина. Овој прецизен празен носач со високи перформанси одговара на системот за брзо менување на EROWA како замена за стандардни 72 чакови, палетизери и држачи за електроди. Фабрикуван од премиум стврднат легиран челик во нашата внатрешна работилница за CNC-тела, тој нуди сигурна издржливост и повторливост на позиционирање за EDM, глодање, мелење и сечење жица, широко применета во производството на калапи, графитна електрода, автомобилска и прецизна 3C алати и беспилотни автоматизирани ќелии за обработка.
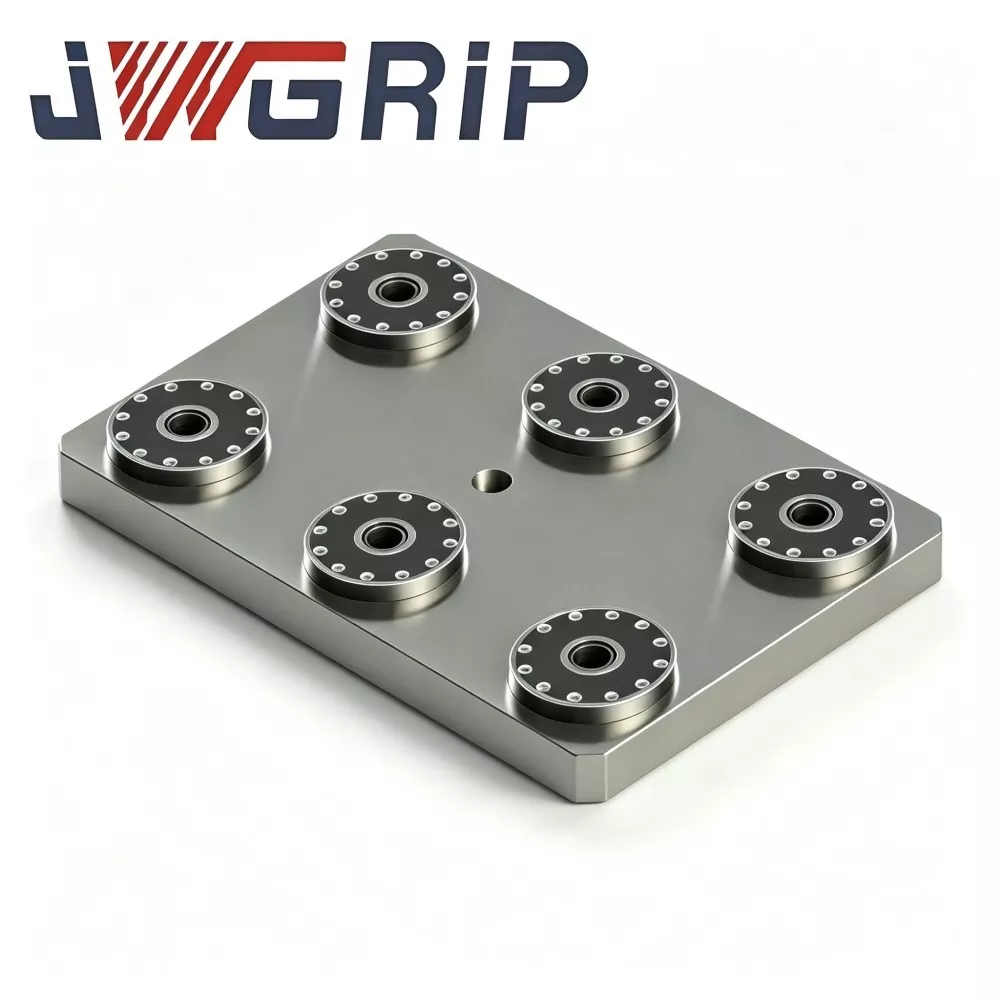
Плоча за стегање со нулта точка во шест позиции
JWGRIP е производител и снабдувач на професионалната плоча за стегање со шест позиции нулта точка во Кина. Тоа е интегриран прицврстувач со повеќестаници со нулта точка за стегање, специјално дизајниран за високоефикасно CNC глодање и мелење флексибилно производство сценарија. Овој производ интегрира шест независни единици за заклучување со нулта точка на една интегрална тешка основа, овозможувајќи истовремена монтажа со повеќе елементи и повеќе обработувани парчиња. Се одликува со структурен дизајн сè-во-едно без расфрлано модуларно склопување, кое може директно да се инсталира на работните маси за машински алати и да се совпадне со офлајн системите за претходно поставување за значително да ја подобри севкупната оперативна ефикасност на работилниците за прецизна обработка.
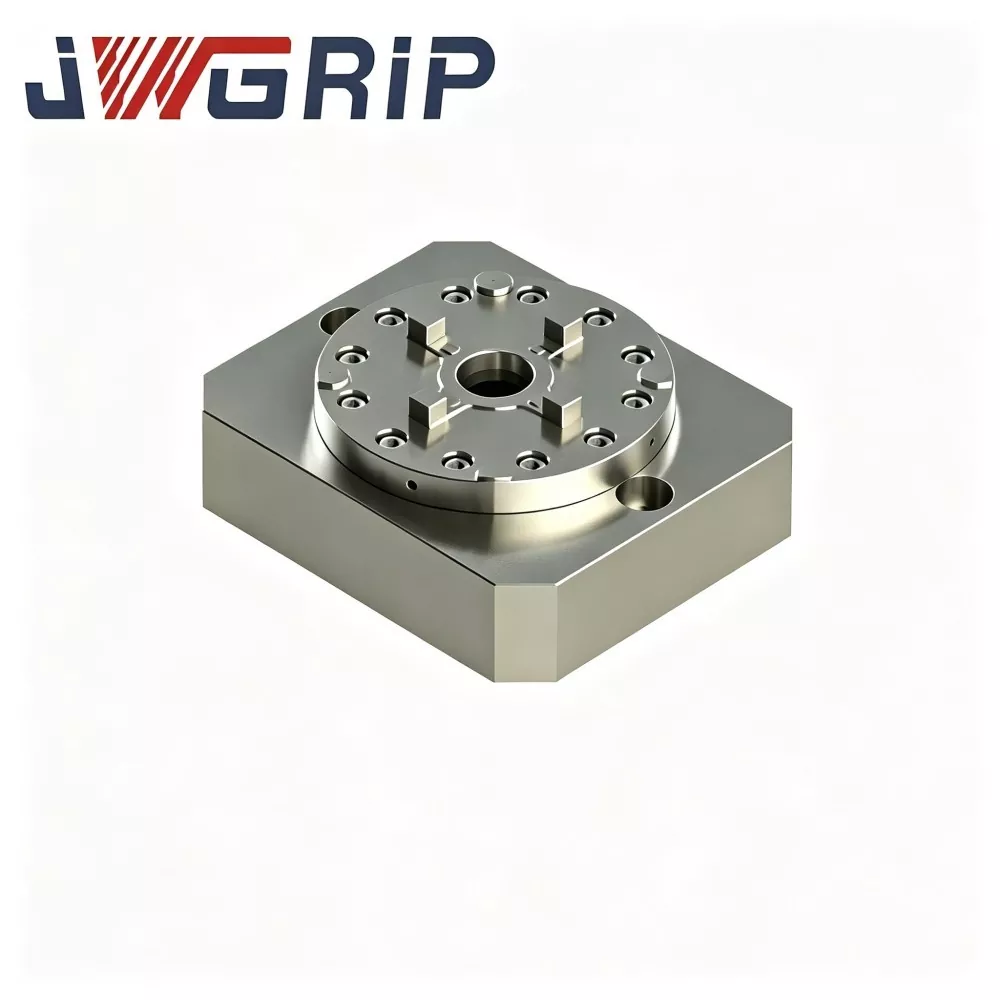
Интегриран чак за стегање со една централна нулта точка
JWGRIP обезбедува фабричка директна продажба на приспособена интегрирана чак за стегање со нулта точка во Кина. Тоа е сè-во-едно интегриран уред за позиционирање и стегање, специјално оптимизиран за современи CNC машини за вртење-мелење со композити и вертикални центри за обработка. За разлика од традиционалните комбинации на тела од сплит тип, овој производ интегрира механизам за стегање со самоцентрирање во еден центар и структура за позиционирање со заклучување во нулта точка во целосно монолитно тело, кое не бара дополнителни соодветни додатоци.
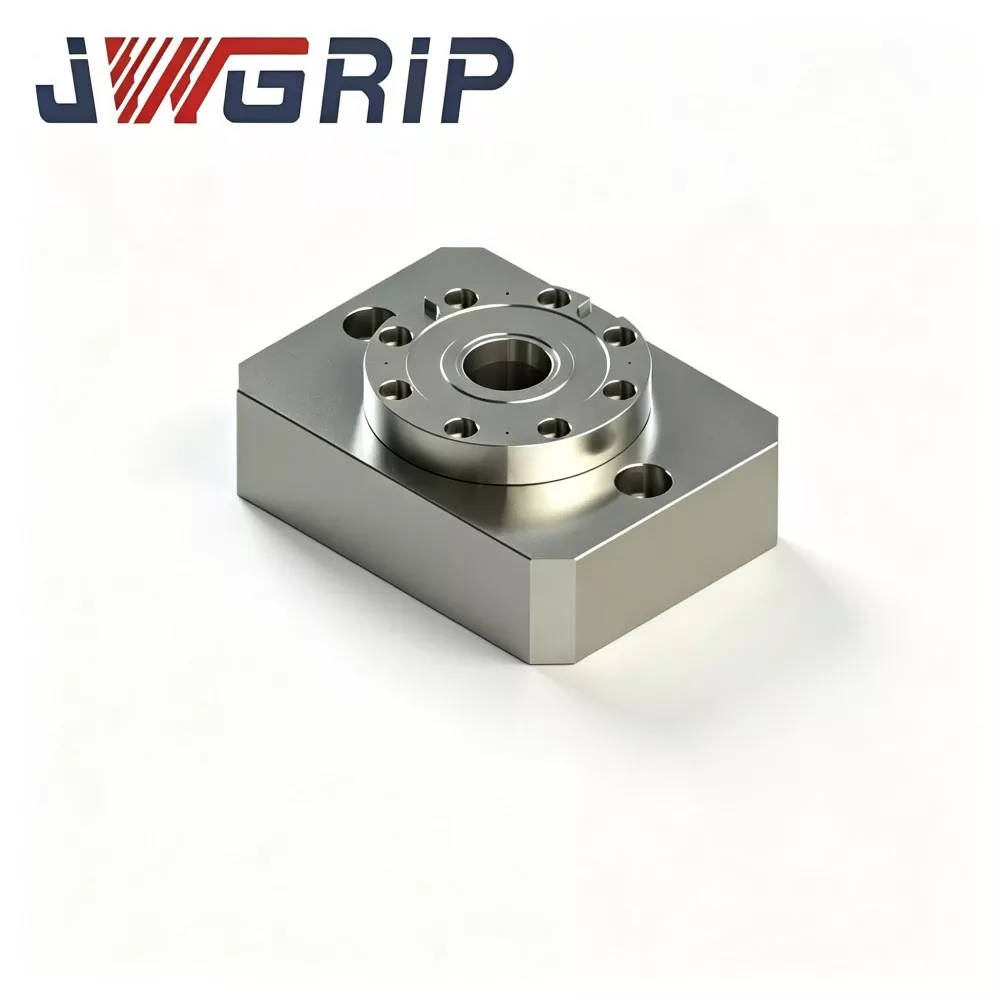
Чак за позиционирање на една централна нулта точка
JWGRIP е производител и добавувач на професионалниот Чак за позиционирање на нулта точка во единечен центар во Кина. Како основна модуларна единица од стандардната серија Chuck за стегање нулта точка, овој производ е самостоен уред за заклучување и позиционирање со една точка на нулта точка, специјално дизајниран за флексибилни CNC системи за брзо менување. Усвојува независен дизајн на модуларна структура, кој служи како основна единица за склопување за приспособени распореди на тела и ефикасно ги решава ограничувањата на распоредот на традиционалните интегрални палети со нулта точка со повеќе станици.
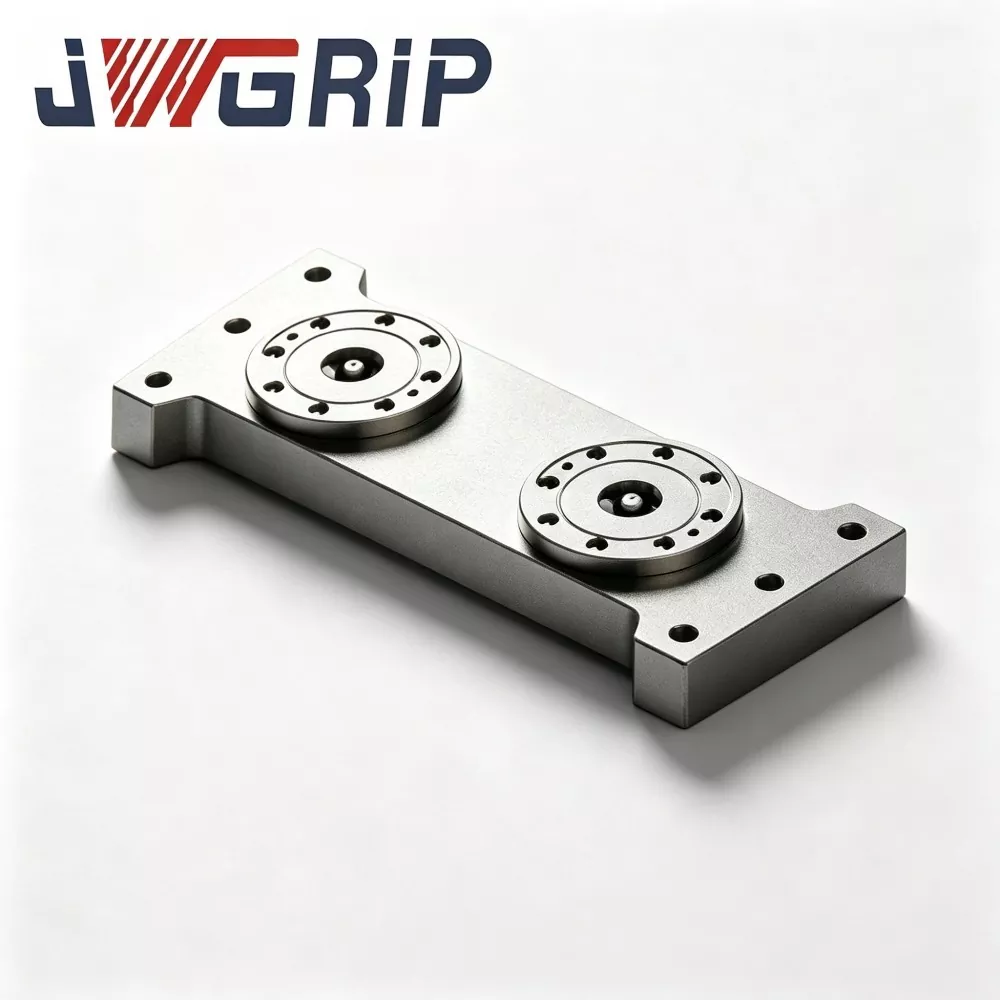
Чак палета за позиционирање на нулта точка од тип L
JWGRIP обезбедува професионална чак палета за позиционирање на нулта точка од тип L со услуга за продажба директно во фабрика во Кина. Како основни интегриран приклучок од серијата Chuck за стегање со нулта точка, оваа професионална палета со нулта точка од типот L е специјално дизајнирана за флексибилни производствени линии за CNC обработка со опрема ограничен простор. Интегрира вертикална структура за конверзија на податоци и високопрецизни компоненти за позиционирање на нулта точка во една монолитна единица, елиминирајќи ја потребата од дополнителни помошни структури на адаптер за да се реализира вертикално стегање на работното парче и обработка на странични карактеристики.
JWGRIP е професионален Серија чак за стегање со нулта точка производител и снабдувач во Кина. Срдечно ви посакуваме добредојде на големопродажни производи со висок квалитет по конкурентна цена од нашата фабрика.
Вести Препораки