Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Држачи за електроди од тип R од доверлив производител за сигурни операции на заварување
Како специјализиран снабдувач на држачи за електроди од типот R,JWGRIPпроизведува високостабилни продолжни шипки, блокови и пневматски склопови на шипки за производители на мувла, инженери за процесирање EDM и купувачи за набавка на тела кои се борат со истекот на електродата и вибрациите за време на ерозија на искрата во длабоката празнина. Секоја клучна компонента поминува низ третман за ослободување од стрес и прецизно мелење за да се минимизираат грешките во концентричноста при монтирање на различни графитни и бакарни електроди. Овие додатоци за монтирање го ублажуваат нишањето при длабоко тонење, подобрувајќи го квалитетот на завршната површина на сложените детали за мувла. Освен склопови за монтирање на електроди, JWGRIP исто така испорачуваEDM чаши од типот Rи EROWA компатибилни чакови за електрода за да се изгради комплетен синџир за алатирање што ја покрива основата на чашката до врвот на електродата.
Многу постројки за правење калапи се фокусираат само на перформансите на EDM чаковите и параметрите на машината за искри, игнорирајќи како компонентите за монтирање на електродата директно влијаат на конечните резултати од обработката. Дури и висококвалитетните бакар-графитни електроди ќе генерираат очигледно истекување ако се усогласат со држачи со низок квалитет. Кога се обработуваат длабоки, тесни шуплини на мувла, благите вибрации што се пренесуваат од положбата за монтирање ќе предизвикаат брановидни странични ѕидови, заматени радиуси на аглите и неконзистентни празнини од искри. Повторното работење на неисправните шуплини ги троши електродите, го троши времето на работа на машината и ја одложува испораката на нарачката. Многу делови за општа намена што не се достапни на полица не можат да одолеат на влијанието на прскањето на диелектричната течност и флуктуацијата на температурата во внатрешноста на работниот резервоар EDM, што доведува до постепено поместување на точноста по повторените замени на електродите.
Разлики во изведбата
Генеричките држачи за алат се дизајнирани за глодање со голема брзина наместо за средини со ерозија на искра. Тие ретко ја земаат предвид отпорноста на диелектрична течност, флуктуацијата на топлината и посебните барања за стегање на кревките графитни електроди.
За споредба, држачите за електроди од типот R се целосно оптимизирани за оперативните карактеристики на Sinker EDM. Продолжната шипка R-Type за држач за електрода EDM го проширува дофатот за обработка во длабока празнина без засилување на вибрациите. Колетот R-Type ER32 за држач за електрода EDM обезбедува рамномерна периферна сила на фаќање, спречувајќи ги кршливите графитни електроди да пукаат под притисок на стегање. Пневматската лента за влечење R-тип за држач за електроди EDM овозможува далечинско автоматско заклучување и отклучување, што одговара на работните текови за замена на електродите со висока фреквенција. Блокот за калибрација со CNC R-Type за EDM Workholding поддржува брза проверка на поместување, скратувајќи го времето на мерење пред да започне обработката со искра. Разумно усогласениот хардвер за монтирање ја одржува концентричноста на електродата стабилна дури и кога работи подалеку од податокот на чадот, избегнувајќи ги површинските дефекти предизвикани од вибрации на шуплините на мувлата.
Намалување на отпадот од електроди
Графитните и бакарните електроди претставуваат големи варијабилни трошоци за работилниците за мувла. Лошата концентричност на држачот и нестабилната сила на стегање често ги оштетуваат скапите електроди уште пред да започне обработката со искра. Стандардизираните држачи за електроди од типот R им овозможуваат на операторите да го завршат мерењето на претходно поставување, отсекување и поместување на електродата надвор од резервоарот на EDM машината. Операторите ги собираат електродите на продолжните шипки или единиците за коллет на надворешните мерни клупи; по калибрацијата, целото склопување може брзо да се инсталира на R-Type EDM чакови.
Пневматската лента за влечење ги отстранува рачните операции со клучот, намалувајќи го ризикот од прекумерно затегнување што ги пука графитните материјали. Кога градат производствени линии во мешан режим кои комбинираат рачна работа и полуавтоматизација, корисниците можат да ги комбинираат овие држачи со модулите за лоцирање од Quick Change Workholding System, остварувајќи унифициран пренос на податоци помеѓу клупите за мерење пред станица и масите на EDM машините. Овој работен тек ги намалува стапките на отпадна електрода и го намалува времето потрошено со повторената корекција на машината.
Основни предности на производот
Површините за прецизно заземјување гарантираат одлична концентричност, ефикасно потиснувајќи го истекот на електродата за време на ерозија на искрата во длабоката празнина.
Диверзифицираните структурни форми, вклучувајќи ја шипката за продолжување, ER32 коллетот и пневматската лента за влечење се прилагодуваат на кратките електроди, задачите на длабоката празнина со долг дофат и потребите за автоматизирано производство.
Површинскиот антикорозивен третман се спротивставува на ерозија на диелектрична течност, забавувајќи ја акумулацијата на 'рѓа и контаминација во работниот резервоар EDM.
Компатибилен со главните додатоци за лоцирање R-Type, поддржувајќи брза соработка со блокови за калибрација и повеќе стилови на EDM чак.
Вовед во модулот на производот
Склоповите за монтирање на електроди на JWGRIP покриваат повеќе функционални модули за справување со различни должини, материјали и нивоа на автоматизација на електродите.
Продолжната шипка R-тип за држач за електроди EDM ја решава пречката за обработка на длабоки и затворени шуплини на мувла; го продолжува работното растојание на електродата додека го контролира засилувањето на вибрациите во прифатливи граници. R-Type ER32 Collet за држач за електроди EDM нуди рамномерна сила на стегање, заштитувајќи ги кревките графитни електроди од локална деформација на дробење. Пневматска лента за влечење R-тип за држач за електроди EDM поддржува далечинско пневматско заклучување, погодно за работилници кои бараат повисоки степени на автоматизација. Блокот за калибрација со CNC од типот R за EDM Workholding служи како помошна мерна алатка за проверка на поместување, намалувајќи ги обидите и грешките за време на поставувањето на електродата. Сите овие модули припаѓаат на екосистемот R-Type EDM Workholding System. Ако работилниците треба да обработуваат стандардни електроди со големи серии, тие можат да изберат соодветни единици од EROWA компатибилни чакови за електроди, со што ќе се постигне флексибилно префрлување на тела според различни стандарди за алат.
Главни сценарија за апликација
Овие компоненти за монтирање на електрода се широко применети во производството на калапи за електроника за широка потрошувачка, обработка на мувла за внатрешни делови во автомобилската индустрија, производство на прецизни калапи за медицински уреди и задачи за обработка на композити со повеќе електроди. Тие одговараат на опремата за мијалник EDM за обработка на длабоки шуплини, резба со мали карактеристики и сложено офорт на текстура. Без разлика дали ја надградувате старата EDM опрема или конструирате нови ќелии за правење калапи, правилно избраните држачи го стабилизираат статусот на работа на електродата и ја намалуваат непотребната потрошувачка на електрода. Тие се широко прифатени од фабрики за калапи, работилници за прецизни алатки и претпријатија кои преземаат нарачки за аутсорсинг на мувла со висока сложеност.
Практични упатства
Најпрво разјаснете ја вашата типична длабочина на обработка: длабоките тесни шуплини бараат структури на продолжни шипки потиснати од вибрации, додека плитките карактеристики на мувлата можат да усвојат кратки конфигурации за директно монтирање.
Второ потврдете го материјалот на електродата: на графитните електроди им требаат држачи во стил на коллет со рамномерно распоредена сила на стегање за да се избегне пукање.
Оценете го вашето ниво на автоматизација на производството: работилниците со често менување електроди може да дадат приоритет на пневматската лента за брзо заклучување од далечина. Рачните работилници со мали серии може да изберат комбинации на продолжени прачки и колети за исплатливо распоредување.
Пред да купите, проверете ја компатибилноста со вашите постоечки R-Type EDM чакови и додатоци за калибрација. Ако се соочувате со збунетост во врска со изборот на должина или комбинираните шеми, можете да се повикате на листовите со спецификации за димензии објавени од JWGRIP за да ги филтрирате соодветните броеви на делови според дијаметарот на електродата и барањата за настрешница.
Совети за одржување
Остатоци од диелектрична течност, јаглеродна прашина и фин графит во прав ќе се акумулираат на површините за парење по долгорочно производство на EDM. Редовното чистење на дупчотини, заострените шипки и површините за поврзување на шипката е од суштинско значење за да се задржи оригиналната точност на позиционирањето. Избегнувајте нанесување на прекумерно механичко влијание за време на инсталацијата на електродата; Силното тропање ќе ги деформира прецизно мелените конусни површини и ќе предизвика трајно губење на концентричноста. Нанесете антикорозивно заштитно масло по чистењето, особено за единиците што седат во мирување долго време. Заменувањето на истрошените колци на распоред спречува нерамномерна сила на стегање што ги оштетува скапите електроди. Стандардизираните дневни навики за одржување ќе ги зачуваат долгорочните перформанси за лоцирање на овие склопови за монтирање со висока прецизност и ќе го одржат излезот на вашиот мијалник EDM стабилен во текот на илјадници производни циклуси.




- View as
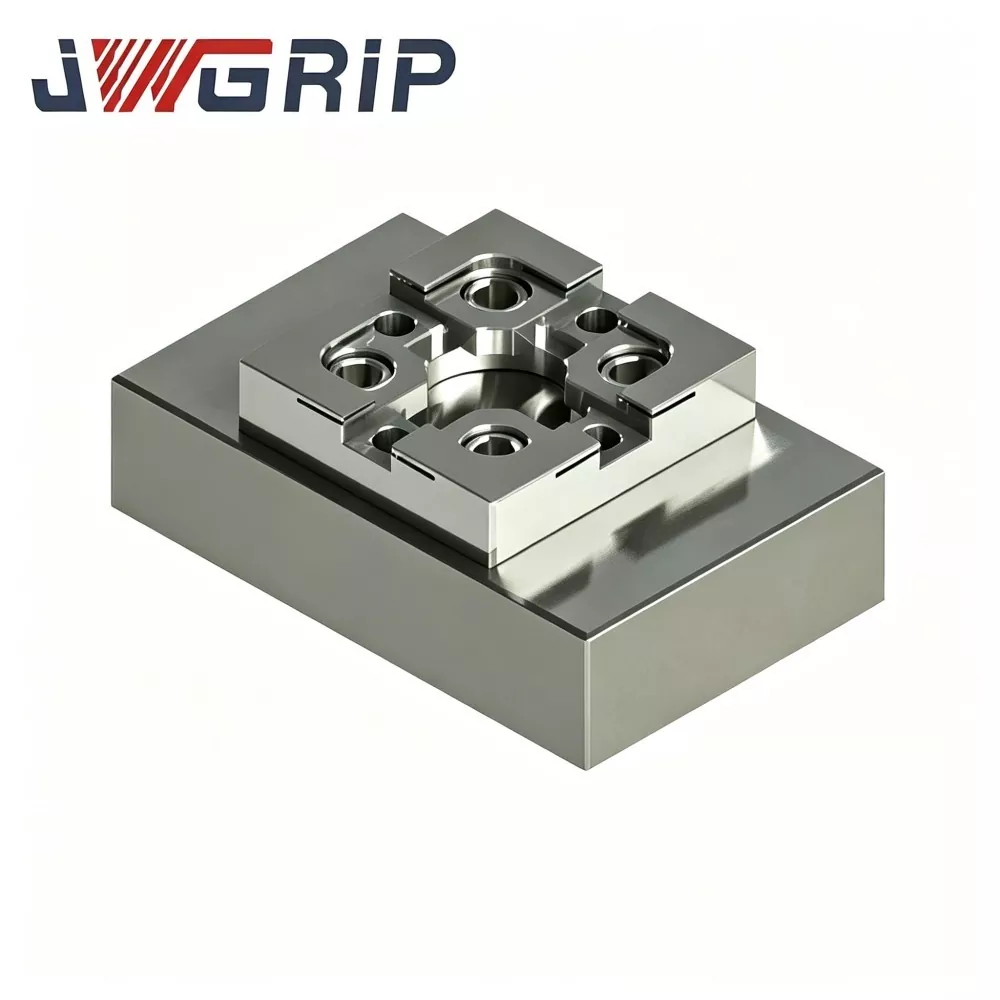
Блок за калибрација CNC од типот R за EDM Workholding
JWGRIP, доверлив фабрички директен и професионален извозник на прецизни EDM додатоци за работа, обезбедува високопрецизно R-Type CNC калибрација за EDM Workholding, нарачка на големо и приспособени проекти базирани на цртеж. Направен од стабилизиран алат-челик со стареење за ослободување од стрес, CNC глодање со повеќе лица и ултрапрецизно мелење на површината, овој блок за калибрација одржува стабилна геометриска толеранција при чести температурни флуктуации и повторен контакт со сонда. Уникатниот заоблен референтен агол од типот R го намалува ризикот од абење на остри рабови и обезбедува повторливи податоци за поместување на координатите.
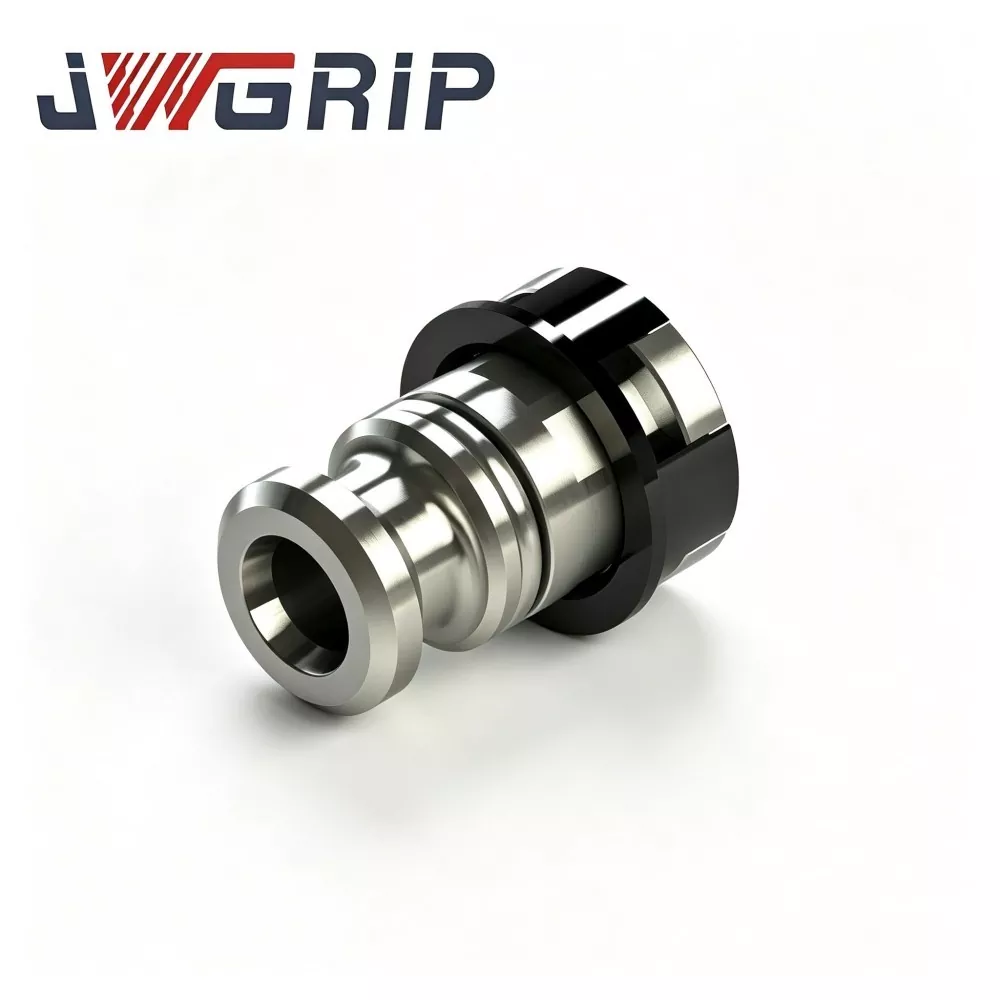
Пневматска лента за цртање од типот R за држач за електроди EDM
JWGRIP е професионален производител и добавувач на пневматска лента за влечење R-тип за држач за електроди EDM во Кина, со стандардни спецификации целосно на залиха и прифаќање на глобална нарачка на големо за автоматизирани интелигентни проекти за работилници за мувла. Тоа е интегрирана пневматска влечна компонента со висока доверливост, специјално дизајнирана за производствени линии за безпилотни автоматизирани мијалници EDM. Интегрира оптимизирана структура за пренос на сила избалансирана со стрес од типот R и механички антикорозивни перформанси со висока цврстина во еден уред, елиминирајќи го слабеењето на напнатоста, локалната концентрација на стрес и лесното абење на традиционалните шипки на директно тело.

Колете R-Type ER32 за држач за електрода EDM
JWGRIP е професионален производител и снабдувач на R-Type ER32 Collet за држач за електроди EDM во Кина, обезбедувајќи Factory Direct снабдување и зрела услуга за модификација на OEM за глобалните претпријатија за производство на калапи за мијалник EDM. Тоа е еластичен прибор за стегање специфичен за EDM со високи перформанси, специјално оптимизиран за работни услови за обработка на ерозија со искра. Интегрирајќи ја оптимизираната структура за рамнотежа на силите од типот R и перформансите на еластичното стегање со висока прецизност во една единица, ги решава вообичаените дефекти на обичните колети за општа намена, како што се нерамномерниот стрес и лесното прецизно слабеење.

Продолжна шипка R-тип за држач за електрода EDM
JWGRIP е професионален производител и снабдувач на R-Type Extension Rod за држач за електроди EDM во Кина, обезбедувајќи услуга за приспособена димензионална модификација со повеќе стандардни спецификации целосно во залиха. Тоа е професионална компонента за продолжување на алатките со висока прецизност на EDM, специјално дизајнирана за сложени сценарија за обработка на мијалник со калап за обработка во длабока празнина. Интегрира структурен дизајн со висока цврстина и перформанси за коаксијално позиционирање со ултра прецизност во едно интегрирано тело на прачка, совршено го решава проблемот со недоволниот работен удар на стандардните електроди при обработката во длабока празнина.
JWGRIP е професионален Држачи за електроди од типот R производител и снабдувач во Кина. Срдечно ви посакуваме добредојде на големопродажни производи со висок квалитет по конкурентна цена од нашата фабрика.
Вести Препораки