Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Прирачник за влечење со високи перформанси со нула точка за прецизно стегање
Како добавувач на компоненти од индустриско ниво на рачни столпчиња за влечење со нулта точка,JWGRIPобезбедува стандардни столпчиња за лоцирање, опции за нишки со големо оптоварување и прилагодени празнини со навој за работилници за реконструкција на тела, интегратори на тела и процесни инженери кои имаат намера да ја прифатат логиката за лоцирање на нулта точка додека ги задржуваат постоечките табли за прицврстување, прилагодените жици и домашната опрема. JWGRIP исто така обезбедуваСерија Чак за стегање со нулта точкаи серијата дискови за брзо менување за да се изградат целосни и доверливи синџири за лоцирање за реконструирани тела од старата генерација.
Решенија за доградба и ризици за квалитет
Работилниците акумулираат големи количини на специјално изработени сложувалки и табли за прицврстување низ годините на машинско работење. Повеќето од овие домашни алатки обезбедуваат стабилни перформанси за одредени семејства на делови, но сепак немаат вградени интерфејси за поврзување со модерен хардвер со нулта точка. Многу производствени тимови директно ги отфрлаат овие употребливи средства кога ги надградуваат системите за работа, што создава непотребни трошоци за набавка и трошење ресурси. Навртките за рачно лоцирање делуваат како едноставен, но критичен хардвер за транзиција, додавајќи интерфејси компатибилни со нулта точка на постојните основи на прицврстувачите. Наместо да ги менуваат целосните комплети плочи за прицврстување од нула, фабриките можат да ја завршат надградбата на системот со инсталирање на овие компактни компоненти.
Навртките за замена со низок степен создаваат скриени ризици за секојдневното производство. Слабата термичка обработка и грубото стесне брусење носат нестабилни контактни перформанси. По повторени циклуси на стегање, постепено се појавуваат гребнатини на површината и деформација на конецот. Овие суптилни оштетувања не можат да се забележат преку едноставна визуелна проверка, но тие предизвикуваат бавно позиционирање на ритамот за време на сериската обработка. Операторите ќе потрошат дополнително време за повторно испитување на податоците за работното парче, без да сфатат дека истрошените делови на интерфејсот се основната причина за неконзистентни димензионални резултати.
Основен производ
Прецизна обетка за влечење D16 со нулта точка за CNC работа: оваа компактна варијанта е широко прифатена за глодање со лесно и средно оптоварување, мали компоненти за мувла и густи распореди на тела со повеќе станици. Неговата мала надворешна димензија овозможува распоредување на повеќе точки за лоцирање во ограничен простор на плочата. Одговара на повеќето чаки и дискови за прицврстување со компактна големина за работилници за CNC за општа намена.
Прецизно влечење на обетка со нулта точка D20 за CNC тела: Дизајниран со зајакната конусна структура и поголем пресек на носење. Оваа тешка верзија се справува со глодање со тешки залихи, дебели цврсти заготовки и склопови со голема вкупна тежина. Порамномерно го распределува напрегањето на стегање при услови на високо статичко оптоварување.
Забелешки за доградба и инсталација
Распоредот на дупката за монтирање директно влијае на долгорочните перформанси на тела. Положбите за монтирање треба да одржуваат соодветно безбедносно растојание од рабовите на прицврстувачите и зоните за сечење под висок стрес. Неправилната распределба на дупките може да предизвика локална деформација на основната плоча кога ќе стапи на сила силата на спуштање и дополнително да ја искриви целата референтна рамнина.
Контролата на вртежниот момент за време на склопувањето заслужува постојано внимание. Прекумерниот вртежен момент на затегнување ги деформира навоите и ги оштетува конусните површини со прецизно мелење. Недоволниот вртежен момент ги остава навртките лабаво поврзани со основите на прицврстувачите, што доведува до бавно поместување на положбата при континуирани вибрации на сечењето. Корисниците мора да ги следат препорачаните параметри на вртежниот момент наместо да се потпираат на личното оперативно искуство.
Чистотата на површината е уште еден услов за кој не може да се преговара. Ситните метални чипови, остатоците од течноста за ладење и ситно брусната прашина заглавена на конусните површини го блокираат целосниот контакт површина-површина. Дури и загадувачите во микро размери директно се претвораат во мерливо поместување на податоците на готови обработени делови.
Спецификација за употреба
Кога се споени со серијата Chuck за стегање со нулта точка, спецификациите за стеснување на обетката мора целосно да одговараат на геометријата на внатрешната празнина на целните чак. Неусогласените параметри предизвикуваат контакт со делумна точка, концентрација на напрегање и забрзано абење и на површините за контакт на чашката и на обетките.
Соработувајќи со серијата дискови за брзо менување, овие столпчиња им вдахнуваат нов живот на старите прилагодени жици. Реконструираните стари тела може да се монтираат директно на дисковите за прицврстување. Фабриките ги зачувуваат вредните постојни ресурси за алати без преработка на големи серии на сосема нови плочи за прицврстување. Унифицираното управување со спецификациите е од суштинско значење за базени со мешани тела. Сите монтирани фигури во една работилница треба да го усвојат истиот стандард на нитни, а на секој модифициран прицврстувач му треба јасно физичко обележување. Ова го избегнува погрешното склопување предизвикано од човечка грешка на прометните подови на продавниците.
Процес на производство
JWGRIP ги произведува овие навртки за лоцирање од суровина од високолегиран челик. Површините за лоцирање на клучот добиваат третман за гаснење со карбуризирање проследено со ултра прецизно мелење. Секциите со конци прифаќаат прецизно тапкање со цврста толеранција за да гарантираат заменливост меѓу различни производствени серии. Секоја завршена обетка поминува инспекција на заострен профил, проверка на димензијата на конецот и тест за земање примероци на цврстина пред пратката. Тестовите за компатибилност на земање примероци се спроведуваат против соодветниот хардвер за чак. Навртките со прилагодена должина, формите со специјални конци и изменетите конусни профили се достапни за проекти за реконструкција за специјална намена.
Упатство за рутинско одржување
Овие минијатурни компоненти на интерфејсот издржуваат циклична сила на спуштање, триење и микро-удар во секоја јамка за стегање-откачување. Редовното одржување треба да вклучува проверка на визуелниот изглед и темелно чистење на конусната површина. Секоја обетка со тешки траги од гребење, деформација на конецот или очигледно абење мора веднаш да се замени. Продолжувањето на производството со деградирани столпчиња постојано ќе ја поткопува севкупната точност на податоците на целосниот екосистем за работа со нулта точка.





- View as
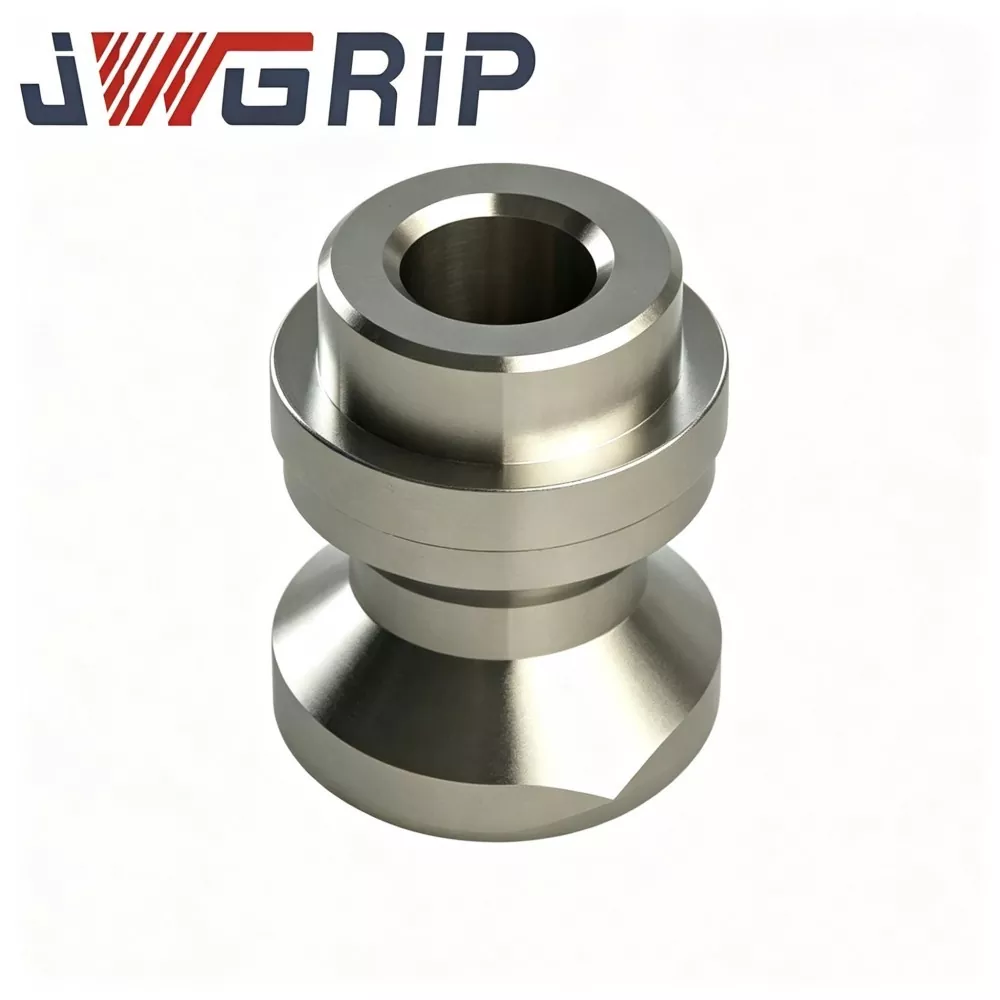
Прецизно влечење на обетка со нулта точка D20 за CNC тела
JWGRIP е професионален производител и добавувач на прецизни D20 нулта точка за влечење за CNC тела во Кина, обезбедувајќи услуга за продажба директно во фабрика со стандардни модели целосно во залиха за да им служи на глобалните интегратори на тела, продавниците за CNC машини и одделенијата за одржување на алат. Тоа е компонента за позиционирање на носивост на јадрото со високи перформанси, специјално дизајнирана и прилагодена за системите за алати за стегање со нулта точка од серијата D20. Интегрирајќи ги функциите за позиционирање на репер, пренос на сила на заклучување и ограничување против ротација во една оптимизирана структурна единица, тој совршено се прилагодува на процесите на глодање со голема брзина, дупчење и композитно сечење со повеќе оски.
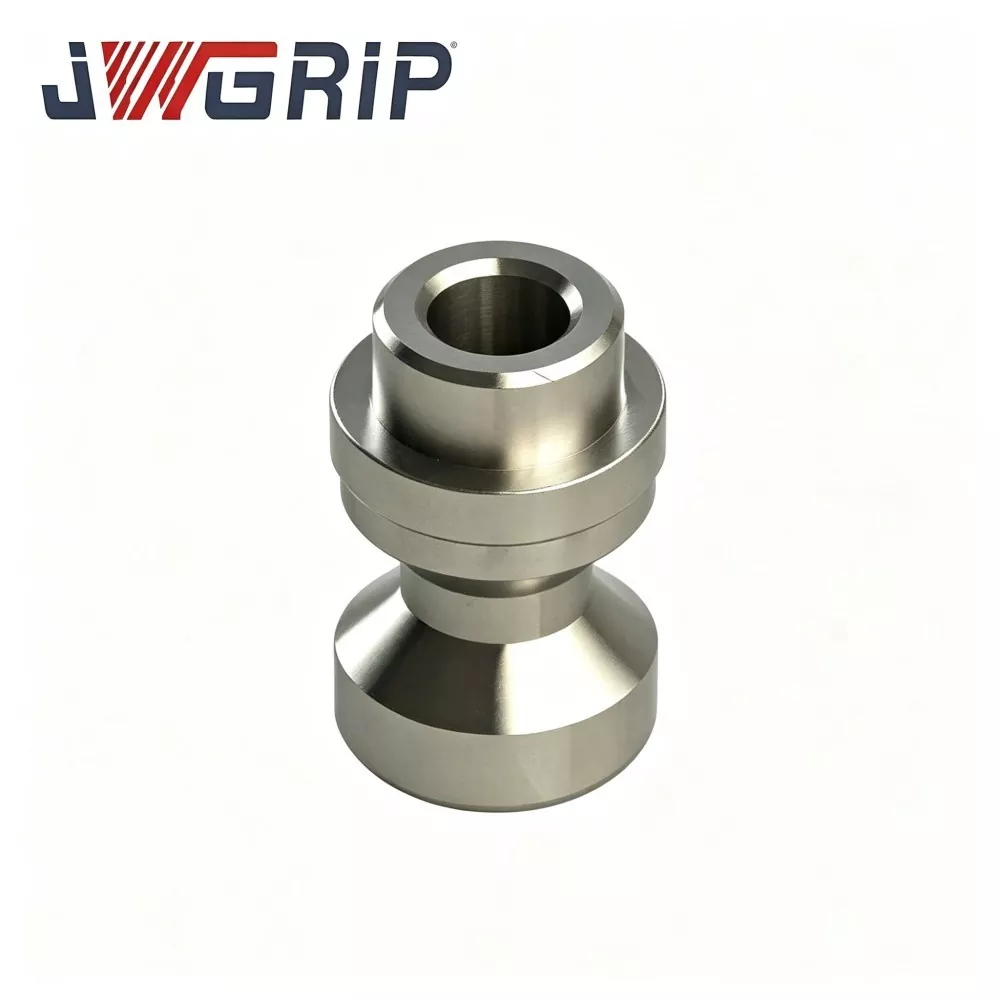
Прецизно влечење на обетка D16 нулта точка за CNC работа
JWGRIP е професионален производител и снабдувач на прецизни D16 нулта точка за влечење за CNC Workholding во Кина, со стандардни спецификации целосно на залиха и прифаќање на глобална нарачка за масовно производство за фабрики за CNC обработка, интегратори на тела и тимови за одржување на просторијата за алати. Тоа е компонента за позиционирање и заклучување на јадрото со висока прецизност, професионално прилагодена за системите за стегање со нулта точка од серијата D16 во работата со ЦПУ. Интегрирајќи го реперот за позиционирање со висока прецизност и структурата за стабилна пренос на сила во една единица, тој ги презема основните функции на позиционирање на прицврстувачите, пренос на сила на блокирање и повторено мерење на позиционирање за време на обработката со голема брзина.
JWGRIP е професионален Рачни столпчиња за влечење со нулта точка производител и снабдувач во Кина. Срдечно ви посакуваме добредојде на големопродажни производи со висок квалитет по конкурентна цена од нашата фабрика.
Вести Препораки