Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Доверлив производител на серии за позиционирање нула точка на UPC за работа со висока прецизност
Како индустриски снабдувач на OEM и ODM на серијата за позиционирање на нула точка UPC,JWGRIPврши структурна итерација, механичка валидација и масовно производство за палети усогласени со роботи, бази за магнетно лоцирање и механички краци за поврзување. Овој хардверски пакет за лоцирање компатибилен со роботи е наменски направен за производители кои имаат намера да го прошират капацитетот за ракување со роботски материјали без да ја ремонтираат нивната постоечка база на CNC машини. Заедно со ова хардверско портфолио, може да се постигнат компатибилни резултати од алатките кога се комбинираат со нивСерија палети со нулта точкаи серијата Chuck за стегање нулта точка, формирајќи хибридни работни текови за рачно-автоматско лоцирање низ целата продавница. Сите клучни димензии за парење строго ги следат унифицираните стандарди за интерфејс за да гарантираат беспрекорна интероперабилност меѓу сериите.
Тесно грло на апликацијата
Многу конвенционални хардверски комплети со нулта точка се развиени чисто за рачно товарење и растоварување. Кога фабриките додаваат роботски раце за производство без екипаж, тие брзо наидуваат на практични пречки. На стандардните палети им недостасуваат посебни механички функции за грабање, обичните чакови не можат стабилно да примаат палети испорачани од роботи, а операторите се соочуваат со дополнителна работа за модификација за да направат стариот хардвер да одговара на роботски станици.
Што ако сакате флексибилно да се префрлате помеѓу рачно ракување и роботско ракување на истата машинска станица? Многу рани решенија за автоматизација ги принудуваат работилниците трајно да изберат еден режим. Или ќе работите целосно автоматски и ќе ја изгубите брзата мануелна интервенција, или ќе се придржувате до рачно полнење и ќе се откажете од производствениот потенцијал за исклучување на светлата.
Како да избегнете скапа целосна замена на хардверот при доградување на роботи на постоечки машини? Целосната замена на сите палети и чакови создава тежок капитален отпад. Многу производствени менаџери бараат модуларен дополнителен хардвер кој може да коегзистира со нивната моментална инфраструктура со нулта точка. Токму таму оваа серија дава опиплива практична вредност
Компоненти за модуларни алатки
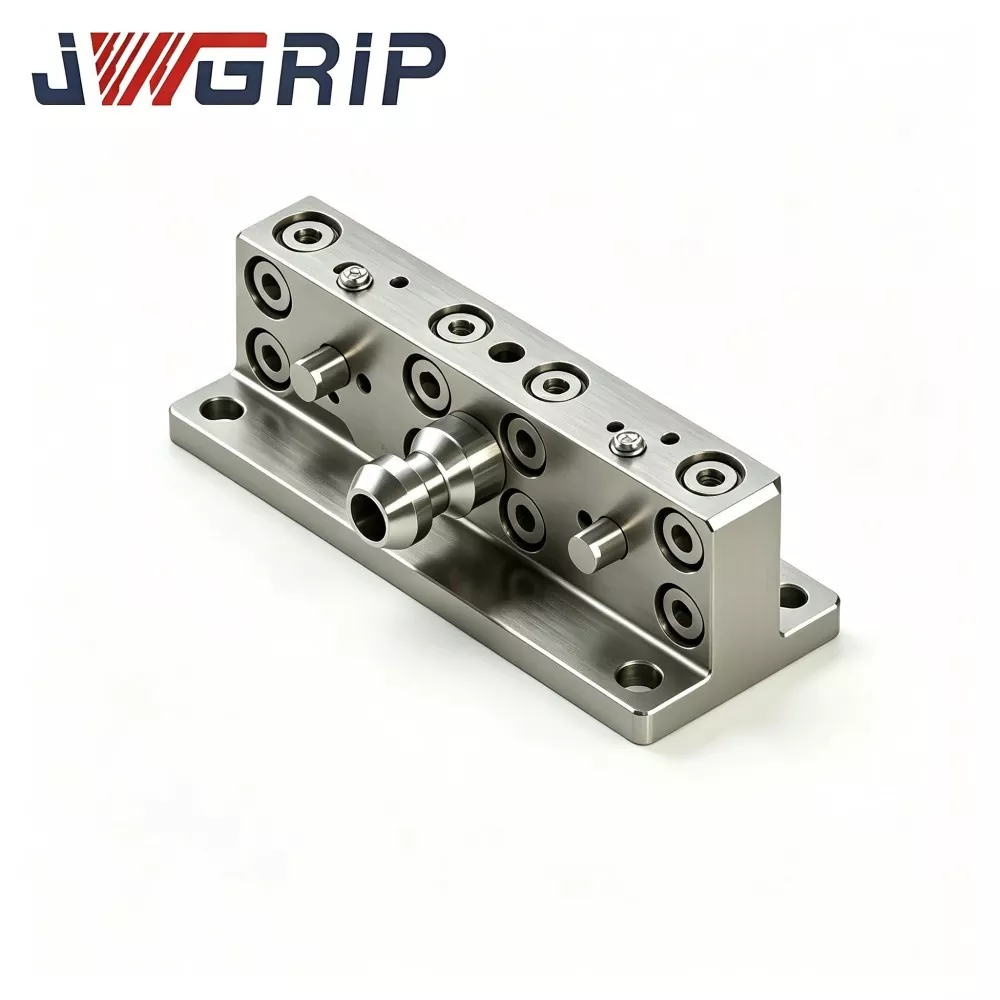
UPC нулта точка палета со чак за напојување: оваа интегрирана единица на палети вградува вградени моќни компоненти за стегање. Дизајниран за директно фаќање и поставување на роботите, ги отстранува дополнителните средни адаптери. Може директно да се предаде со механички краци и да се заклучи на место без човечки допир, добро прилагоден за континуирана обработка на сериски делови под услови без надзор.
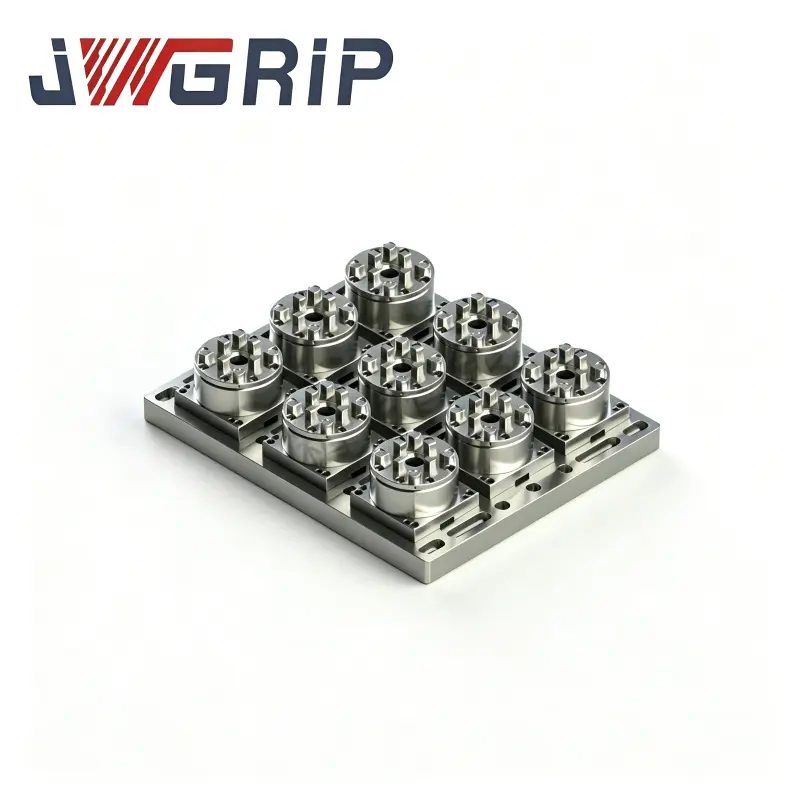
UPC Магнетна палета со нулта точка: Усвојува логика за лоцирање со магнетна помош, различна од чистите механички шеми за заклучување. Магнетното претходно позиционирање ја држи палетата на место пред да стапи на сила формалното механичко заклучување. Оваа функција за предпоставување ефикасно го спречува лизгањето или поместувањето на палетата за време на брзо движење на роботот и брзо пренесување. Извонредно добро функционира за работните парчиња со тенок ѕид и склоповите на тела со мала тежина.
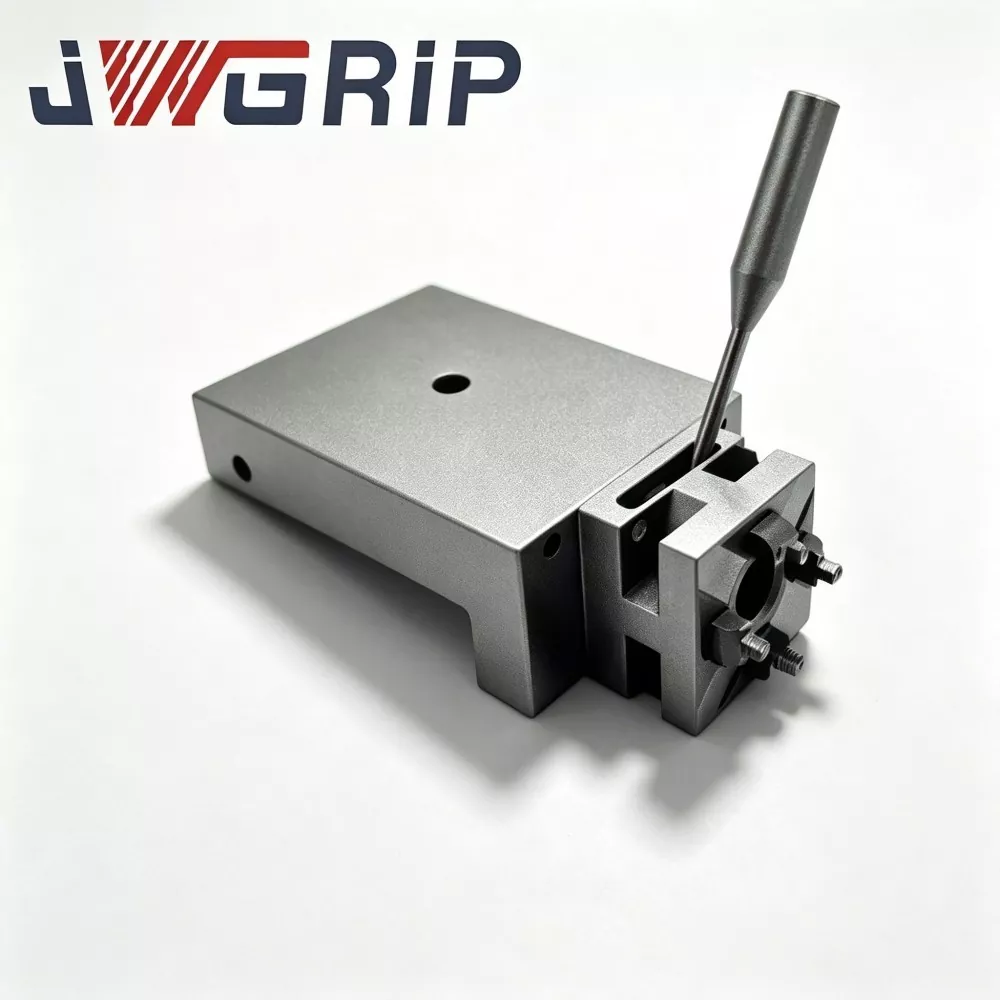
Рака за поврзување UPC на шарка за менувач на алат за брзо менување на робот: Служејќи како механички извршен крај поставен на прирабниците на роботот, оваа поврзувачка рака презема активности за грабање, подигање и транспортирање за целните палети. Нејзините структурни димензии се прецизно усогласени со надворешниот профил на палетите од серијата UPC, избегнувајќи ризици од погрешно зграпчување и паѓање за време на роботски циклуси со голема брзина.
Сегменти за центрирање на UPC за систем за забивање со нулта точка: Овие централни сегменти делуваат како заменливи помошни компоненти за позиционирање. Тие фино ја прилагодуваат толеранцијата на податоците кога се поврзуваат палетите и машинските чаши, компензирајќи ги малите отстапувања во склопот генерирани за време на долгорочно работење во работилницата. Тие го продолжуваат употребливиот век на употреба на целиот сет за лоцирање.
Подготовки и правила за префрлување на режимот на хибридно вчитување
Кои подготовки треба да се завршат за префрлување во мешан режим?
Одржувајте унифицирани стандарди за податоци и за палети UPC кои се сервирани од роботи и за палети со рачно управување, кои потекнуваат од серијата палети со нулта точка. Идентичните спецификации за влечење-столб гарантираат физичка заменливост на истиот чак од страната на машината.
На кои правила на работа им треба внимание при префрлување на режимот?
Кога се префрла од роботско производство на рачно прилагодување, операторите не треба да ја расклопуваат или менуваат чашката од страната на машината. Тие само ги заменуваат палетите ориентирани кон роботи од серијата UPC со обични палети со рачно полнење. Не е потребна работа за повторно испитување или ресетирање на податоците.
На кои скриени ризици треба да внимавате во работните текови во мешан режим?
Обрнете внимание на ограничувањата на тежината на роботот за фаќање. Работните парчиња и вкупната тежина на тела не можат да ја надминат номиналната оптовареност на UPC Рамката за поврзување на шарките за менувач на алатки за брзо менување роботи. Прекумерното оптоварување ќе предизвика поместување на позиционирањето и механичка деформација.
Евалуација на перформансите
Точност на пренос на роботско повторување: не е само точноста на статичкото позиционирање по заклучувањето. Исто така, треба да го испитате отстапувањето на положбата генерирано во целиот процес на грабање, кревање, движење и поставување на роботот. Малото отстапување за време на преносот ќе се прошири во очигледни димензионални грешки по повеќе циклуси на обработка.
Приспособливост кон животната средина на структурите со помош на магнет: За работилници исполнети со чипови за сечење на база на железо, на моделите на палети од магнетен тип им требаат ефективни дизајни што одбиваат чипови за да спречат остатоци од железо да се залепат на магнетните површини и да ја уништат плошноста на локацијата.
Изведба против удари со механичка структура: Дејствата за поставување со рака на робот носат одреден контакт. Структурната цврстина на хардверот мора да апсорбира чести повторени удари без трајна деформација на лоцираните референтни лица.
Карактеристики на материјалот и изработката
Главните структурни тела прифаќаат легиран челик со висока цврстина. Површините за контакт со лоцирање на клучеви поминуваат низ процеси на прецизно мелење во повеќе чекори. Склоповите на палети од магнетен тип поминуваат повторено тестирање за стареење за слабеење на магнетната сила, за да се обезбеди капацитетот за магнетна предпозиција да остане стабилен по илјадници работни циклуси.
Сите компоненти на UPC серијата за позиционирање на нулта точка ја одржуваат компатибилноста на интерфејсот со серијата Chuck за стегање нулта точка. Фабриките не мора да ги отфрлаат постојните машински чаки кога воведуваат палети способни за роботи. Постојните хардверски средства можат да продолжат да функционираат во новиот распоред за автоматизирано производство.
Поддршката за нестандардна модификација ги покрива димензиите на жлебот за фаќање, прилагодувањето на интензитетот на магнетната сила и големини на прирабници за монтирање на краците за поврзување, приспособувајќи се на различните стандардни стандарди за прирабнички брендови на роботи на пазарот.
Дневно одржување
Хардверот за лоцирање ориентиран кон роботи нема да обезбеди целосни перформанси само со едноставна инсталација. Секојдневното управување мора да комбинира подесување на параметрите за движење на роботот, редовно чистење на чипот на магнетните површини и периодична проверка на расчистувањето со спојување на раката. Дури и висококвалитетниот модуларен хардвер ќе создаде скриени ризици доколку се изостават чекорите за рутинско одржување. Многу случаи со недоволно изведба на проекти за автоматизација потекнуваат од занемарена дневна проверка, наместо од дефекти на самиот хардвер.





- View as
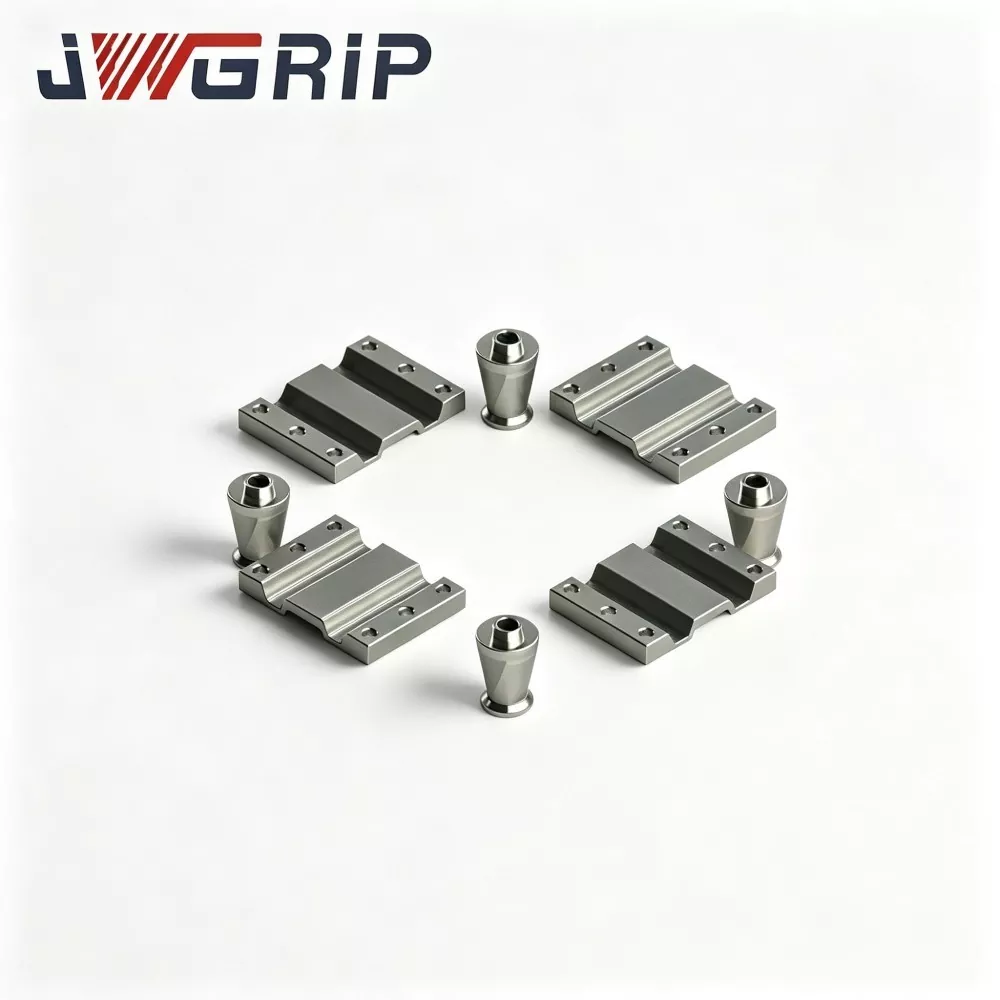
UPC центрирање сегменти за систем за стегање нулта точка
JWGRIP е професионален производител и снабдувач на приспособени UPC центрирани сегменти за систем за стегање со нулта точка во Кина, со стандардни спецификации целосно достапни. Како суштински придружни додатоци професионално дизајнирани за UPC системи за шуткање со нулта точка, овие централни сегменти служат како компоненти за усогласување и одржување на јадрото за единиците за стегање со нулта точка. Усвојувајќи ги материјалите од легиран челик со висока цврстина и стандардизираната технологија за прецизна обработка, тие можат директно да се прилагодат на сите UPC стандардни дупчиња со нулта точка без дополнителни помошни додатоци, поддржувајќи стандардизирано склопување и приспособена модификација за да се задоволат различните барања за усогласување на тела и надградба на опремата.
Рака за поврзување со шарка на UPC за менувач на алатки за роботи за брзо менување
JWGRIP е професионален OEM извозник на UPC Hange Linkage Arm for Robot Quick Change Tool Changer во Кина. Тоа е основна структурна поврзувачка компонента специјално дизајнирана за автоматска размена на роботски тела и беспилотни CNC флексибилни производствени ќелии. Служејќи како клучен медиум за пренос на сила помеѓу роботски ефектори на крај и палети со нулта точка UPC, оваа оптимизирана рачка за поврзување со шарки реализира механичко заклучување и отклучување на палетите со нулта точка чисто преку движење на оската на роботот, елиминирајќи ја потребата од дополнителни пневматски и хидраулични помошни уреди за возење.
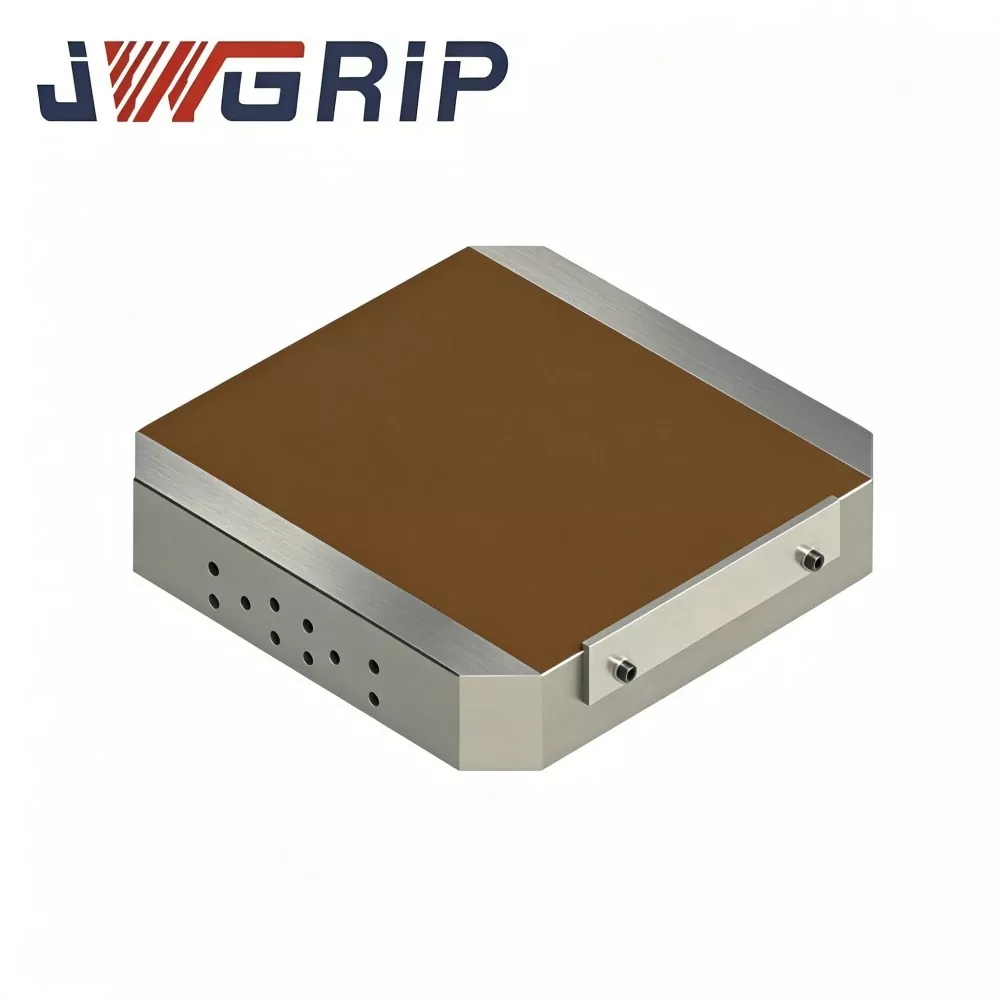
UPC Магнетна палета со нулта точка
JWGRIP е професионален извозник и директен директен продавач на големо во Кина, снабдувајќи ја палета со магнетна нулта точка UPC и испорачувајќи прилагодени решенија за стегање со висока ефикасност за CNC глодање, мелење и EDM работилници. Оваа интегрирана палета ја спојува стандардната UPC конструкција за позиционирање со брзо менување на нулта точка со чак со постојан магнет со високи перформанси, со што ги крши физичките граници на традиционалните механички челусти за стегање.
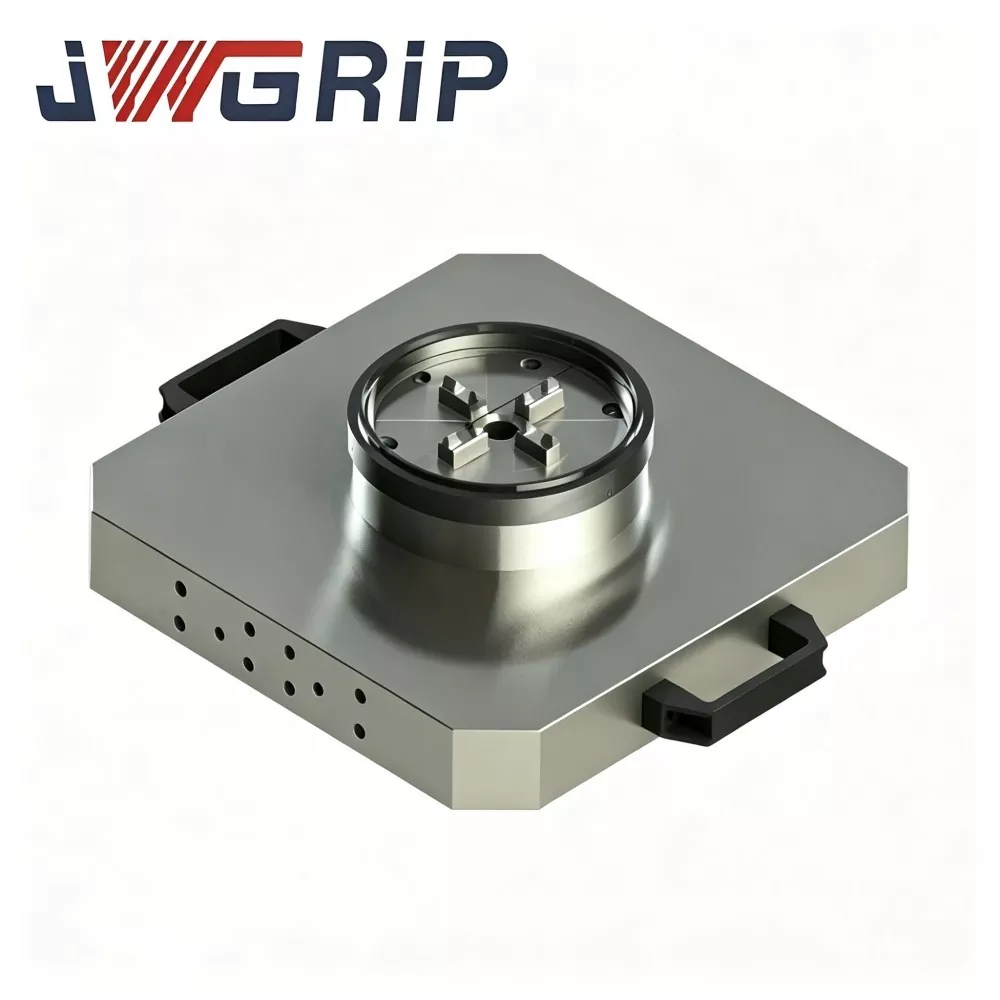
UPC нулта точка палета со чак за напојување
JWGRIP е производител и снабдувач на професионалната палета UPC нулта точка со моќен чак во Кина. Тоа е високопрецизно интегрирано стегање прилагодено за модерни композитни машини за вртење и вертикални центри за обработка. Овој производ иновативно ги интегрира UPC-стандардниот механизам за заклучување со нулта точка и напојуваниот чак во монолитна структура на палети, елиминирајќи ја потребата за одделна набавка и монтажа на лице место на база со нулта точка и независна галантерија.
JWGRIP е професионален UPC серија за позиционирање на нулта точка производител и снабдувач во Кина. Срдечно ви посакуваме добредојде на големопродажни производи со висок квалитет по конкурентна цена од нашата фабрика.
Вести Препораки