Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Зошто многу фабрики за мувла избираат пневматски чак 9-во-1 од типот R при обработката на EDM
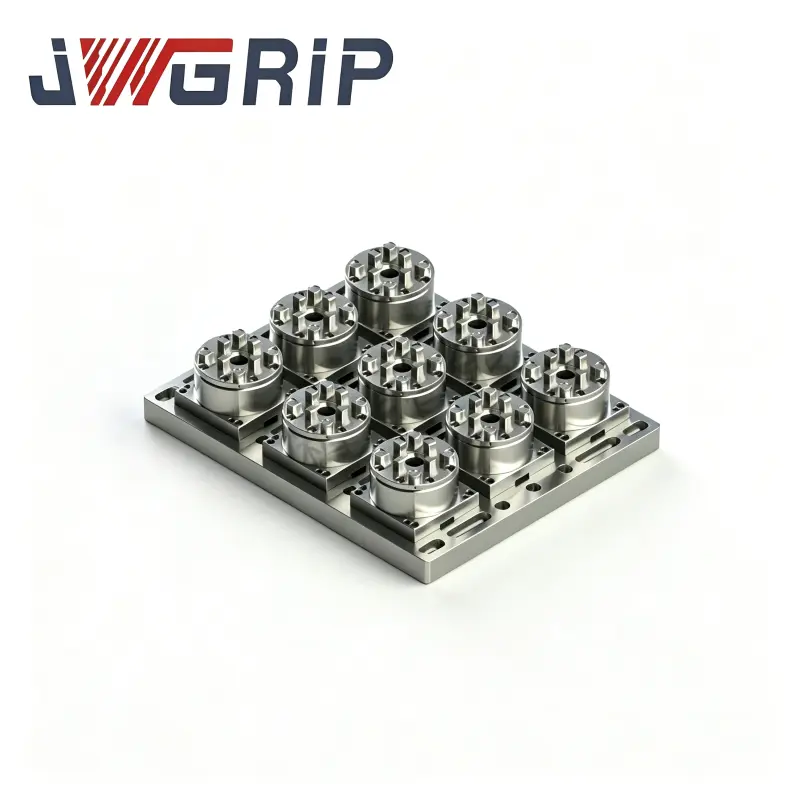
Апстракт на статијата:Работилниците на Sinker EDM вообичаено страдаат од работа за поставување на електродата која одзема многу време, отстапување на позиционирањето предизвикано од склопување на повеќе дискретни затворачи и мала искористеност на машината за производство на мувла со повеќе електроди.JWGRIP, професионален добавувач на решенија за работа, го лансираше овој производ со високи перформанси Пневматски EDM чак R-тип 9-во-1. Усвојувајќи ја сè-во-едно монолитна структура на основната плоча, овој производ ги елиминира кумулативните грешки при спојување генерирани со комбинирање на расфрлани единечни шипки. Оваа статија го објаснува основниот концепт на дизајн, предностите на перформансите во реалниот свет, практичната производствена вредност и типичните сценарија за примена на овој уред со повеќе станици. Тоа илустрира како во голема мера го скратува менувањето на електродата со текот на времето и обезбедува стабилна точност на позиционирање на ниво на микрон за операциите на EDM на мијалникот на калапи со повеќе шуплини, автомобилски калапи и медицински калапи.
Содржина
1. Која е основната филозофија за дизајн на JWGRIP R-тип 9-во-1 пневматски EDM чак?
2.Како пневматскиот EDM чак R-тип 9-во-1 ги надминува повеќекратните одделни чак со една нулта точка?
3. Кои оперативни предности ги носи пневматскиот EDM чак R-тип 9-во-1 до дневното производство?
4. На кои сценарија за производство со голема прецизност може перфектно да се прилагоди пневматскиот EDM чак R-тип 9-во-1?
5. Често поставувани прашања за пневматски EDM чак R-тип 9-во-1
1. Која е основната филозофија за дизајн на JWGRIP R-Type 9-in-1 Pneumatic EDM Chuck?
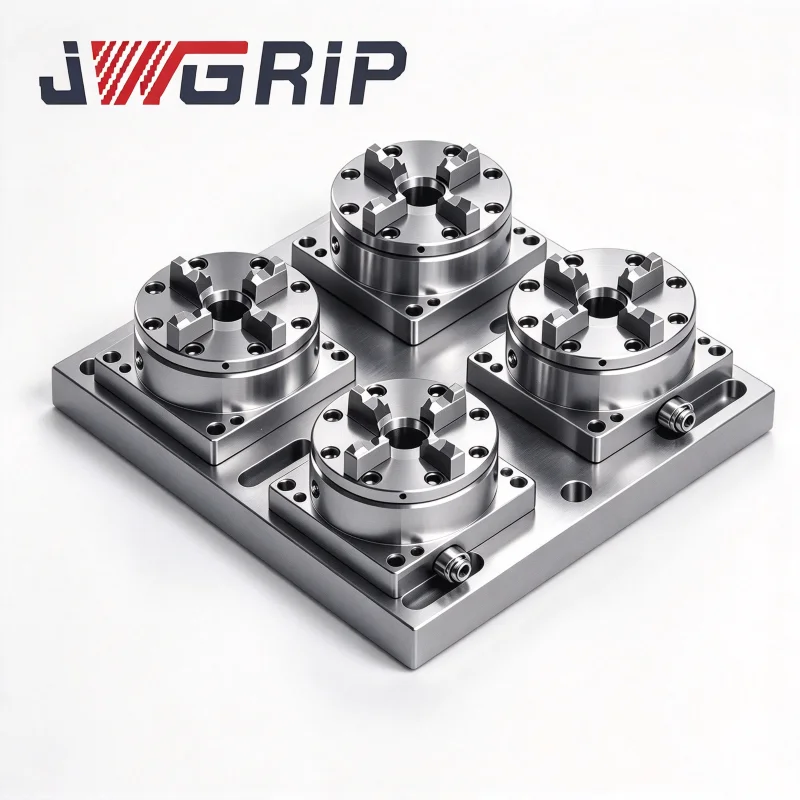
Развиен од JWGRIP специјално за точките на болка при обработката на EDM со повеќеелектроди мијалник, пневматскиот EDM чак R-тип 9-во-1 ги руши различните ограничувања што се создаваат со склопување на повеќе расфрлани независни единечни тули со нулта точка. Одликувајќи се со монолитна структура на основната плоча „се-во-едно“, тој интегрира девет независни пневматски станици за стегање, интегрирана единица за контрола на воздухот на колекторот, механизам за позиционирање со висока прецизност, стврднат и заземјен челик, градејќи ефикасен екосистем за брзо менување на повеќе електроди.
Традиционалните решенија бараат инсталирање, израмнување и калибрирање на повеќе лабави единечни брави еден по еден. Спротивно на тоа, откако R-Type 9-во-1 чак се монтира на масата на EDM машината, потребна е само еднократна калибрација. Сите девет станици за стегање ја делат истата референца на основната плоча, целосно избегнувајќи ги кумулативните толеранции на склопувањето предизвикани од спојување. Сите клучни површини за позиционирање поминуваат низ целокупно гаснење проследено со високопрецизно мелење. Операторите можат да го завршат офлајн претходно поставувањето на електродата на надворешните станици за време на циклусите на машинска обработка, така што машината нема да седи без работа чекајќи мачна работа за калибрација на тела.
2. Како пневматскиот EDM чак R-тип 9-во-1 ги надминува повеќекратните одделни чак со една нулта точка?
Табелата подолу ги споредува основните оперативни параметри и придобивките од реалниот свет на производството помеѓу пневматскиот EDM чак R-тип 9-во-1 и конвенционалното повеќекратно одвоено решение за единечни тули со нулта точка, за интуитивно да покаже сеопфатни подобрувања во перформансите добиени од работилниците за мувла.
| Димензии на изведба | Пневматски EDM чак R-тип 9-во-1 | Повеќекратни одделни чакови со една нулта точка |
| Повторете ја точноста на позиционирањето | ≤ ±0,002 mm, конзистентно на сите девет станици за стегање | ±0,003-0,010 mm, кумулативна грешка при позиционирање од спојување со повеќе чашки |
| Просечно време на промена на електродата | Заклучување / отклучување на ниво на секунди; офлајн претходно поставено, нема повторена калибрација на мерачот за бирање | 15-30 минути, на секоја чак му треба независно израмнување и повторно калибрација |
| Сооднос на непродуктивно поставување на машината | Намалете го непродуктивното време на поставување до 80% | Висок сооднос на празен òд, потрошено многу време на машината за усогласување на тела |
| Окупација на простор на маса на EDM | Компактен монолитен распоред, заштедува вредна површина на масата | Голема окупација при инсталирање на повеќе куфери рамо до рамо |
| Оптоварување за управување со резервни делови | Една интегрирана единица, помалку резервни додатоци за управување | Голема количина на столпчиња за влечење и резервни делови за секој поединечен чак |
| Конзистентност меѓу работниот тек | Унифицирана референца за EDM искри, CNC глодање и CMM инспекција | Референтното отстапување може да се појави помеѓу различни единици со единечна чашка |
3. Кои оперативни предности ги носи пневматскиот EDM чак R-тип 9-во-1 до дневното производство?
Изграден на интегрирана архитектура со повеќе станици, пневматскиот EDM чак R-Type 9-во-1 решава многу долгогодишни точки на болка во продавниците за калапи за мијалник EDM.
Унифицирана пневматска контрола на колектор:Девет станици за стегање се управувани од еден заеднички прекинувач на воздушниот колектор. Операторите можат да заклучат и ослободат повеќе групи електроди во рок од неколку секунди без да ја прилагодат секоја чак посебно. Ја намалува зависноста од високи квалификувани техничари; дури и помалку искусни техничари можат стабилно да ги завршат задачите за стегање на повеќе електроди.
Еднократна калибрација без акумулирана грешка при спојување:Монолитната основна плоча гарантира унифицирана податок за сите девет позиции. По еднократната монтажа и калибрација на масата EDM, не е потребна повторена работа за нивелирање, целосно елиминирајќи го натрупувањето на толеранцијата предизвикано од склопување на повеќе дискретни чаки.
Компактен распоред за оптимизирано искористување на просторот на масата:Сè-во-едно дизајнот интегрира девет позиции за стегање на една основна плоча. За разлика од расфрланите независни чакови, избегнува фрагментирана окупација на масата. Резервира повеќе простор за поставување на работните парчиња и насочување на каблите, спречува пречки помеѓу прицврстувачите и одговара на повеќето стандардни маси на машината за мијалник EDM.
Моќна офлајн можност за претходно поставување што поддржува производство на исклучување на светлата:Електродите може да се составуваат и прилагодат на надворешни станици за претходно поставување. Операторите поставуваат претходно порамнети групи на електроди на машината, реализирајќи континуирана сериска обработка и производство на исклучување на светлата без надзор за да го максимизираат излезот на опремата.
Следливост на строга контрола на квалитетот:Секоја завршена чак се подложува на инспекција со целосен опсег на мерната машина Zeiss CMM пред испораката. Официјални извештаи за инспекција може да се обезбедат по барање на клиентот за да се постигне контрола на квалитетот што може да се следи.
4. На кои сценарија за производство со голема прецизност може перфектно да се прилагоди пневматскиот EDM чак R-тип 9-во-1?
Производство на пластични калапи со повеќе шуплини: за обработка на влошки од калапи со повеќе шуплини за која се потребни големи серии на електроди, интегрираниот распоред со девет станици може да собере изобилни групи електроди, да го скрати целокупното време на пуштање на мувлата и да спречи кумулативно позиционирање.
Производство на автомобилска прецизна мувла: Погодно за куќиште на светилки, калапи за внатрешни делови со големи количини на електроди. Брзото менување на електродата им помага на продавниците за калапи да се справат со тесните распореди за испорака на проекти.
Медицинска прецизна обработка на калапи: за микро-шуплини на медицински калапи, одржува стабилна прецизност на позиционирање на повторување ± 0,002 mm и го намалува ризикот од отпадоци предизвикан од позиционирачкиот нанос за време на операциите на EDM со повеќе електроди.
5. Често поставувани прашања за пневматскиот EDM чак R-тип 9-во-1
П1: Дали треба да ја модифицирам мојата EDM машина за мијалник за да ја инсталирам пневматската EDM чак R-тип 9-во-1?
А1: Не е потребна модификација. JWGRIP обезбедува стандардни базни плочи за монтирање компатибилни со моделите на мејнстрим Sinker EDM. Може да се фиксира на оригиналната машинска маса со стандардни завртки. Не е потребно заварување, сечење или прилагодена обработка на лице место. Нормалната инсталација може да се заврши во рок од еден час.
П2: Каков воздушен притисок е потребен за пневматскиот EDM чак R-тип 9-во-1? Дали ми треба дополнителна пневматска галантерија?
A2: Овој чак има препорачан работен воздушен притисок од 6 бари. Доводот на компримиран воздух треба да биде сув и чист. Се препорачува сепаратор масло-вода за филтрирање на влага и нечистотии. Стандардните пневматски конектори се вклучени, така што не се потребни сложени дополнителни пневматски делови во нормални услови. Ако вашата работилница има нестабилен воздушен притисок, се предлага вентил за регулирање на притисокот за да се гарантира постојана сила на стегање за сите станици.
П3: Дали пневматскиот EDM чак R-тип 9-во-1 ќе зарѓосува и ќе ја изгуби точноста на позиционирањето при долготрајна изложеност на EDM диелектрична течност?
А3: Телото за лоцирање на клучот на чакот прифаќа изгаснат легиран челик против 'рѓа, а површините за позиционирање на клучевите добиваат специјален третман за стврднување за умерен отпор на диелектричната течност EDM. Сепак, чакот не е целосно отпорен на потопување. Избегнувајте континуирано силно испирање на пневматските компоненти со диелектрична течност за време на обработката. Темелно отстранете ја EDM тињата и преостанатата диелектрична течност и исушете ја единицата по секоја работа за да ги одржите долгорочните перформанси на позиционирање.
П4: Дали можете да обезбедите нестандардно прилагодување врз основа на моите посебни барања за производство на EDM?
А4: Да. Нашиот инженерски тим поддржува прилагодена модификација за посебен распоред на дупките за монтирање или посебни услови за примена. Прилагодените предлози и извештаите за тестирање на перформансите ќе бидат доставени пред пратката.
П5: Која дневна работа за одржување е потребна за да се задржи долгорочната точност?
А5: Поставете ги површините за заптивање чисти, отстранете ги јаглеродните остатоци од EDM и металните чипови. Одржувајте го наведениот стабилен работен воздушен притисок. Периодично проверувајте ја состојбата на стегање на штипки. Едноставното рутинско чистење може да ги зачува неговите прецизни перформанси.
Заклучок
JWGRIP R-Type 9-in-1 Pneumatic EDM Chuck усвојува монолитна структура со повеќе станици, унифицирано пневматско активирање и стабилни перформанси на позиционирање на ниво на микрон за да ги реши овие практични точки на болка во производната индустрија. Ефикасно ја подобрува ефикасноста на стегањето, искористувањето на просторот на масата и прецизноста на позиционирањето со повторување на процесот за правење калапи.
Ако сакате да ги намалите непродуктивните часови за поставување или да ја подобрите стабилноста на обработката на повеќе електроди, ве молиме споделете ги спецификациите на вашата машина и редовните барања за производство и контактирајте со наснашиот тим за инженерство за апликации. Ќе ви понудиме насочена техничка поддршка и препораки за решенија.
Поврзани вести
- Зошто треба да изберете компатибилен EROWA Uniholder 72 ER-035211 за високопрецизно работење
- Зошто продавниците за работни места со 5 оски претпочитаат компактна високопрецизна самоцентрирачка виза со нулта точка со тврди вилици
- Како може ротирачката жица EDM Vise од 0-100 mm да ја подобри прецизноста и ефикасноста на обработката
- Дали TP UnoSet Vee Vise за Wire EDM е врвна поправка за сериско производство на делови со цилиндрични вратило
- Зошто адаптерот UnoSet со палета RSM 50 е менувач на игри за модерно прецизно производство на EDM со жици во 2026 година
- Како може жичниот EDM чак за прецизно работење да ја подобри точноста и да го намали времето на поставување
Остави ми порака
Нови Продукти

Вести Препораки