Македонски
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






Рачен EDM чак R-Type D100
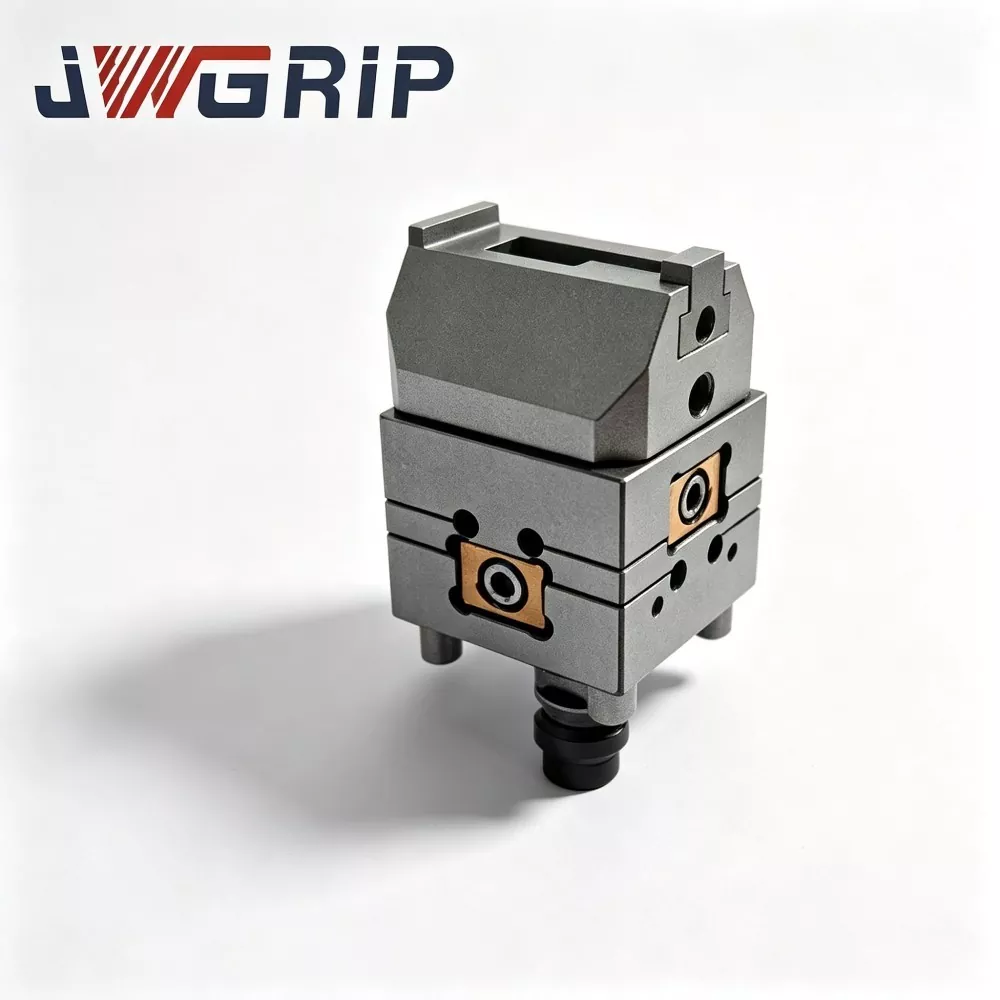
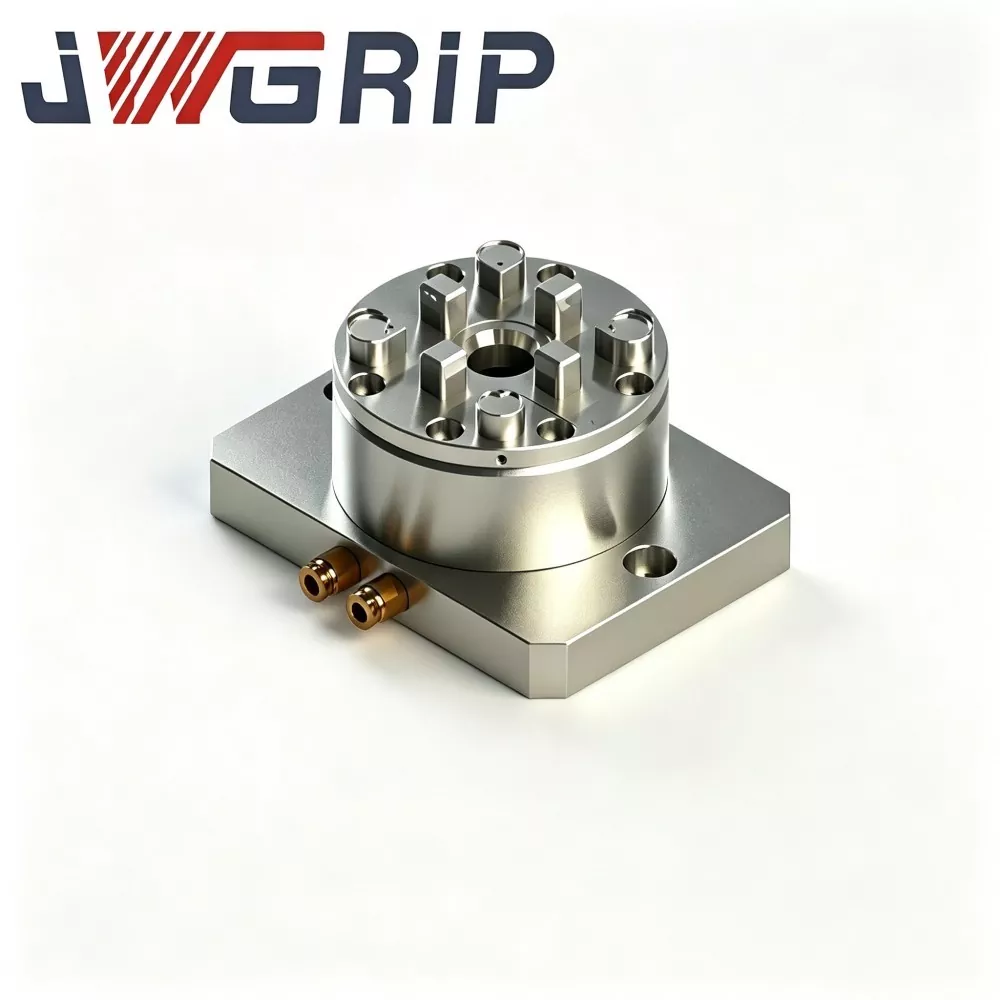
JWGRIP е професионален производител и добавувач на R-Type D100 Manual EDM Chuck во Кина, со стандардни модели целосно во залиха и поддржува глобална нарачка на големо за поднесување на тендери за проекти и сериски пробни набавки. Станува збор за високопрецизно интегрирано рачно стегање на податоци, специјално дизајнирано за работилници за EDM на мијалник, за изработка на матрици и за претходно поставување на електроди со повеќе станици. Усвојувајќи ја целосно механичката структура за заклучување без зависност од пневматски извор на воздух, тој интегрира стабилни перформанси на рачно стегање и функција за позиционирање со висока прецизност концентричноста во една единица.
Овој рачен EDM чак R-Type D100 со високи перформанси е конструиран со стврднат легиран челик против 'рѓа, со стабилен излез на стегање, одлична концентричност конзистентност и извонредни долгорочни перформанси против абразија при чести циклуси на рачно заклучување. Површините за лоцирање на јадрото прифаќаат еднократна технологија за прецизно брусење со стегање, а целото тело се подложува на интегрален третман на стврднување за да се подобри способноста за отпорност на 'рѓа и отпорност на абење, целосно прилагодувајќи се на влажни и тешки опкружувања на работилницата EDM исполнети со течност за ладење. Различно од конвенционалните рачни затворачи со лесно проширување на клиренсот и распаѓање на точноста, тој целосно го избегнува отстапувањето на позиционирањето предизвикано од абење на компонентите и флуктуација на воздушниот притисок.
Ефикасно го намалува времето на помошна калибрација што не се сече, ги скратува циклусите на замена на електродата и одржува конзистентна точност на позиционирање за обработка на повеќе различни електроди. Широко применлив за обработка на EDM со мијалник и производство на матрици за мувла, тој обезбедува флексибилни, стабилни и ефективни механички решенија за производство на мувла за претпријатијата за мувла, продавници за EDM работни места и интегратори на системи за машински алати ширум светот.
Тесно грло на апликацијата
Бројни работилници за EDM за правење матрици се соочуваат со практични тесни грла при секојдневното производство:
· Пневматски дупчиња бараат комплетни воздушни цевки и стабилна инфраструктура со извор на воздух. Средно-малите локации за обработка ќе сносат дополнителни трошоци за трансформација на работилницата доколку се донесат решенија за пневматско стегање.
· Прирачните EDM чаши на пазарот генерираат абење на површината и растечко внатрешно растојание по илјадници циклуси на стегање. Постепено расипаната концентричност ќе предизвика дефекти на површините на шуплината на мувлата. Повторената калибрација на мерачот за бирање троши огромни работни часови што не се сечат.
Главно подобрување:
1. Површините за лоцирање на јадрото прифаќаат процес на производство со прецизно мелење со едно поставување. Клучните подвижни компоненти добиваат интегрален третман на стврднување за подобрен капацитет отпорен на 'рѓа и отпорен на абење, приспособувајќи се на влажната околина на работилницата EDM исполнета со диелектрична течност за ладење.
2. Не е потребен извор на компримиран воздух. Операторите го завршуваат стегањето и заклучувањето чисто со механичка структура на камерите. Флуктуацијата на точноста предизвикана од нестабилен воздушен притисок целосно се елиминира.
3. Поддржува флексибилно поставување на електрода офлајн со повеќе станици, го скратува циклусот на замена на електродата, обезбедува конзистентни резултати за позиционирање за обработка на повеќе различни електроди.
4. Обезбедува цврсто механичко решение за приспособување за работните текови за производство на мијалник EDM и тешки матрици.
Оперативна логика
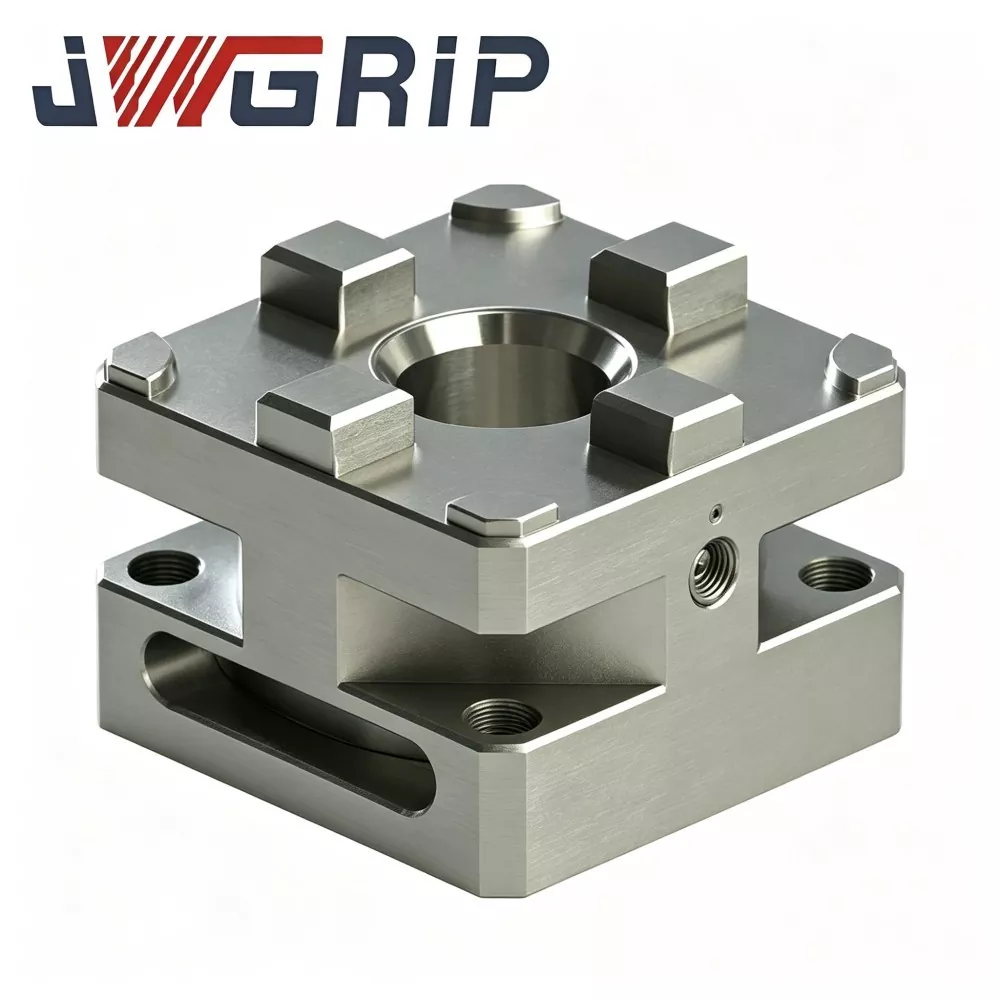
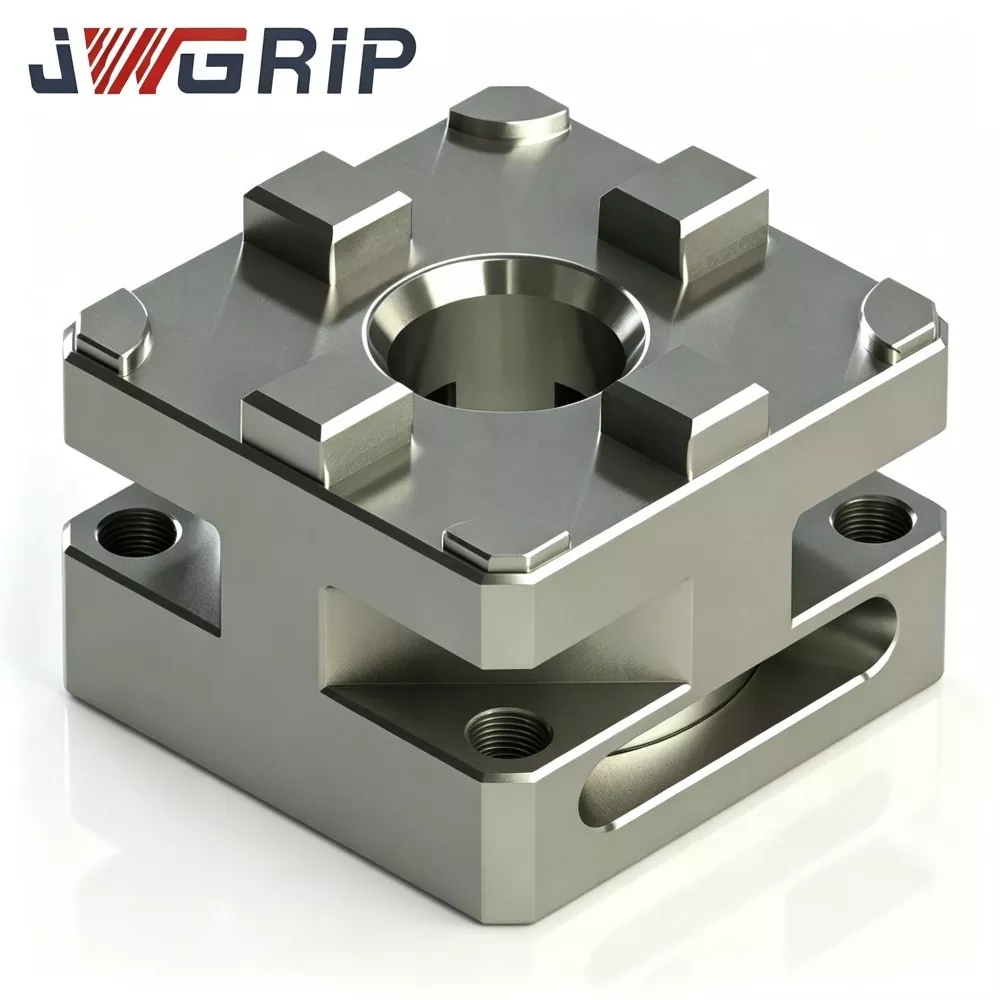
Прирачникот JWGRIP R-Type D100 EDM Чак усвојува засилена архитектура за стегање со центрирање со четири вилици со зголемен репер со надворешен дијаметар D100:
1. Додното монтирање е во согласност со стандардните димензии на инсталацијата D100. Може директно да се прицврсти на работната маса на EDM или да се состави со преодни адаптерски плочи.
2. Тешкиот внатрешен погон со камери го претвора рачниот влезен вртежен момент од надворешниот клуч за вртежен момент во радијална центрирана движечка сила за подвижни челусти за стегање. Под препорачаниот вртежен момент, четири челусти се движат синхроно кон централниот отвор за лоцирање за да ги прицврстат стеблата на електродата, држачите или влошките за мувла со големи димензии.
3. Ротацијата на клучот за обратна страна ја ослободува силата пред оптоварување на камерите; вилиците за стегање се отворени за расклопување на тела и замена на делови.
Главните карактеристики на механичкиот дизајн:
· Сите податочни рамнини за лоцирање на јадрото се завршени со прецизно мелење со едно поставување со повеќекратни премини, намалувајќи ја акумулираната толеранција предизвикана од склопот.
· Задебелениот ѕид на телото на чашката плус внатрешните распоредени зајакнувачки ребра рамномерно го шират стресот за стегање од тежок товар врз целата обвивка, избегнувајќи деформација на локалната положба предизвикана од долготрајно тешко рачно заклучување. Стабилната концентричност и перформансите за повторување на позиционирањето се валидни и за производствени локации поддржани со проектни тендери и за работилници за валидација на нарачки за сериско тестирање.
· Подвижните површини што се спојуваат со вилица се обложени со посебен слој против абење за да се забави абразијата од загадување со јаглеродни седименти под услови потопени со масло со ерозија со искра. Оваа целосно рачна единица не резервира пневматски конектори или внатрешни структури на воздушни канали.
Основни технички предности
1. Сигурно центрирање и конзистентност со повторено позиционирање Функционалните површини за лоцирање на клучевите поминуваат низ повеќестепено прецизно мелење. Концентричност ≤0,004 mm и прецизност на повторување на позиционирањето ≤0,003 mm. Никакво отстапување од позиционирањето не се акумулира по илјадници циклуси на рачно заклучување-отклучување на тешки товари, што ги задоволува строгите барања за толеранција за производство на големи електроди за мувла со повеќе шуплини.
2. Засилено тело на чак од легиран челик со високо оптоварување Главното тело користи врвен легиран челик 42CrMo со интегрален термички третман за гаснење и калење, цврстината на површината достигнува HRC 54-58. Одличната отпорност на удар, антидеформација и отпорност на корозија на диелектрично масло се вклопуваат во тешките задачи за стегање на електроди под услови натопени со масло EDM. Широко прифатен меѓу големите претпријатија за производство на калапи поради неговиот робустен носивост.
3. Рачно стегање со стандардизиран вртежен момент без зависност од извор на воздух Операторите се заклучуваат со соодветниот вртежен клуч; препорачан вртежен момент на затегнување: 6-8 Nm. Работата со постојан вртежен момент ја елиминира нестабилната сила на стегање предизвикана од неконзистентен рачен внес на сила. Без потреба од компримиран воздух, чакот работи сигурно во привремени работилници, зони за реновирање и мобилни станици за дебагирање. По еднократната калибрација на податоците на масата на машината, помошното време за замена на држачот на електродата значително опаѓа, зголемувајќи ја употребата на EDM машината за повторувачки работи со тешки електроди и често менуваните задачи на прототип на мувла.
4. Зголемен опсег на стегање и широка механичка компатибилност D100 надворешната димензија и податоците за централното лоцирање го следат референтниот референт за рачна чашка на главната индустрија. Компатибилен со повеќето комерцијално достапни држачи за електроди од серијата D100, палети за лоцирање и преодни адаптери. Структурната модификација базирана на цртеж може да реализира посебна вкупна висина, пресеци за избегнување и нестандарден распоред на дупки за монтирање за да се задоволат персонализираните технички барања од проектните тендерски документи.
5. Комплетна документација за тест за индустриска усогласеност Секоја производна серија спроведува проверка на димензиите, тестирање на цврстина, симулација на циклично абење при тешки товари и тест за стабилност на концентричноста. Документите за инспекциски извештај CE и ISO9001 може да се обезбедат за клиентите на претпријатијата кои ги завршуваат формалните процедури на тендерот на проектот.
Список за проверка за евалуација
Извршете ја следнава работа за претходна проценка пред да го купите прирачникот EDM чак JWGRIP R-Type D100 за да спречите пречки за примена на лице место:
1. Измерете ја достапната димензија за инсталација на работната платформа на EDM машината. Потврдете го вертикалниот и хоризонталниот резервиран клиренс; избегнувајте механички пречки помеѓу зголемената обвивка на чак и вретеното на машинскиот алат или подвижните оски.
2. Подгответе го калибриран усогласен вртежен клуч за рачно заклучување. Прекумерниот рачен вртежен момент предизвикува трајна деформација на вилицата; недоволниот вртежен момент носи ризик од лизгање на електродата со голема тежина за време на сечењето со ерозија со искра.
3. Проверете го димензионалниот репер на постојните држачи за електроди. Потврдете дали сегашната алатка го следи индустрискиот стандард D100. Нестандардните модифицирани држачи бараат дополнителни преодни делови за адаптер.
4. Контролирајте ја висината на нивото на течност со диелектрично масло на EDM. Положбите на главните завртки за монтирање треба да одржуваат соодветно растојание под површината на течноста за да се намали акумулацијата на јаглеродниот талог на деловите со навој.
5. За клиентите на тендер за проекти на претпријатието или за менаџерите на нарачки за сериско тестирање, однапред поднесете целосни параметри на околината на лице место и барања за изведба за точно усогласување на конфигурацијата на производот.
Насоки за одржување
Кога го поставувате рачниот EDM чак R-Type D100, обрнете внимание на опасностите од злоупотреба и предлозите за рутинско одржување:
1. Строго следете го препорачаниот опсег на вртежен момент од 6-8 Nm. Силата на клучот со прекумерен вртежен момент ќе предизвика трајна структурна деформација на вилицата; недоволниот вртежен момент создава скриен ризик од лизгање за електродите со голема тежина за време на обработката со ерозија со искра.
2. Спречете ја акумулацијата на јаглеродниот талог во жлебовите за водење на вилицата. Загадувачите со честички од јаглерод ги тријат површините кои се спојуваат и доведуваат до губење на точноста на позиционирањето. Поставете фиксен работен тек на периодично чистење за операторите на лице место.
3. Заштитете ги централните локализирани отвори и работните површини на вилицата од силен механички судир. Силниот удар ја оштетува прецизноста на податоците и директно ги намалува перформансите на концентричноста.
4. Редовно проверувајте го статусот на навојот со отворот за монтирање, отстранете ја 'рѓата и талогот од маслото; нанесете маст против 'рѓа со мал волумен за долгорочно неработно складирање.
5. За клиентите на тендерот за проекти, обединете ги спецификациите за конфигурација на оперативниот алат за секоја филијала-работилница за време на техничката комуникација во раната фаза.
6. За клиентите со нарачка за сериско тестирање, архивирајте ги комплетните записи од тестирањето за последователна референца за евалуација на масовни набавки.
Зошто да се изгради долгорочна соработка со JWGRIP
1. Оригинален извор директно од фабриката JWGRIP е претпријатие во сопствена сопственост за производство на тела наместо едноставен трговски посредник. Целосниот производствен работен тек на рачниот EDM чак R-Type D100 е завршен во куќата. Тимот за машинско инженерство поседува над 11-годишно искуство за истражување и развој на решенија за работа и длабоко ги разбира различните точки на болка во реалниот свет на работилниците за EDM за производство на мувла со големи димензии.
2. Богата компетентност за техничка модификација и поддршка за проекти Структурната модификација водена од цртање поддржува прилагодување на вкупната висина, специјално отворање на отворот за избегнување и нестандарден распоред на дупки за монтирање. Прифатливите деловни режими опфаќаат пробно купување во мали делови, техничка ревизија на комплексна структура, формална поддршка за проект-тендер и соработка за сериско тестирање-спроведување-нарачка.
3. Транспарентен механизам за котирање ориентиран кон проекти Се издава јасна комерцијална понуда врз основа на конфигурацијата на производот, сложеноста на модификацијата и различните модели на соработка. Ниту еден скриен дополнителен трошок не се јавува во текот на целиот циклус на извршување на проектот.
4. Комплетна рамка за гаранција за квалитет Секој рачен EDM чак носи единствен сериски број за следливост. Двегодишната гаранција покрива дефекти кои потекнуваат од производството според сценаријата на номинален вртежен момент и правилна инсталација. Вилиците за стегање и другите компоненти за носење се потрошни делови исклучени од гаранцијата. Тимот за техничка поддршка доставува документи со упатства за инсталација и предлози за решавање проблеми со вообичаени дефекти.
5. Контролиран и предвидлив распоред за испорака Производите со стандардни спецификации следат стабилен ритам со фиксно производство. За испораки со тендери со големи серии или набавка на примероци за сериско пробно извршување, периодично го враќаме напредокот на производството и гарантираме стабилен ритам на снабдување со стоки.
Најчесто поставувани прашања
П1: Дали сте производител или добавувач за тргување за рачниот EDM чак R-Type D100?
A1: JWGRIP е оригинален производител на тела лоциран во Кина. Сите производствени процедури се реализираат во куќата. Нудиме поддршка за техничко-модификација водена од цртање, услуга за усогласување на документи за проект-тендер-поднесување и соработка за сериско тестирање-извршување-нарачка наместо да работиме како обичен посредник трговец.
П2: Дали оваа чак од рачен тип со голема големина може да одржи стабилни перформанси при долгогодишно потопување со диелектрично масло на EDM?
A2: Стандардната верзија на подвижните површини кои се совпаѓаат добиваат површински третман против абење, прилагоден за околината за капење масло EDM. Ве молиме строго вршете периодично одржување за чистење на јаглеродни седименти за да го продолжите севкупниот работен век на единицата.
П3: Кои се концентричноста и прецизноста на повторување на позиционирањето на рачниот EDM чак со стандардни спецификации R-Type D100?
A3: Стандардна концентричност на производот ≤0,004 mm, прецизност на повторување на позиционирањето ≤0,003 mm. Варијанти со поголема прецизност може да се реализираат преку техничка модификација водена од цртање.
П4: Кои услови за оштетување спаѓаат надвор од опсегот на гаранцијата?
А4: Двегодишна гаранција се применува за дефекти предизвикани од производството во услови на номинален вртежен момент и правилна инсталација. Оштетувањата предизвикани од работа со прекумерен вртежен момент, тежок механички судир, абење на абразивни честички и неправилно рачно одржување не се покриени. Стегачките челусти припаѓаат на потрошни делови за носење.
П5: Може ли да добијам формални документи за комерцијални понуди за поднесување проект-тендер?
А5: Да. Ве молиме стапете во контакт со одделот за продажба на JWGRIP. Подготвуваме формални документи за комерцијални понуди засновани на конфигурација на производот, скала на нарачки и конкретен деловен режим, вклучувајќи проект-тендер-поднесување или серија-пробно-изведување-нарачка.
Поврзана категорија
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Вести Препораки