Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






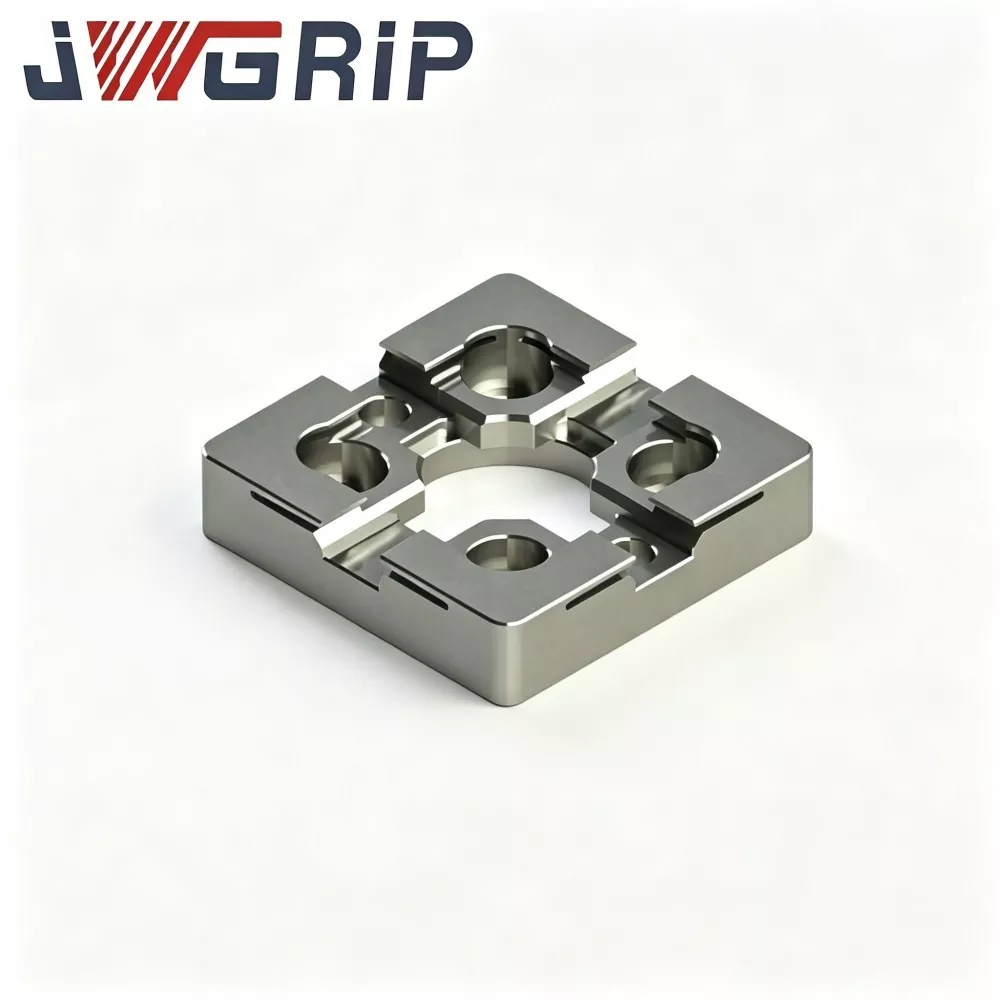
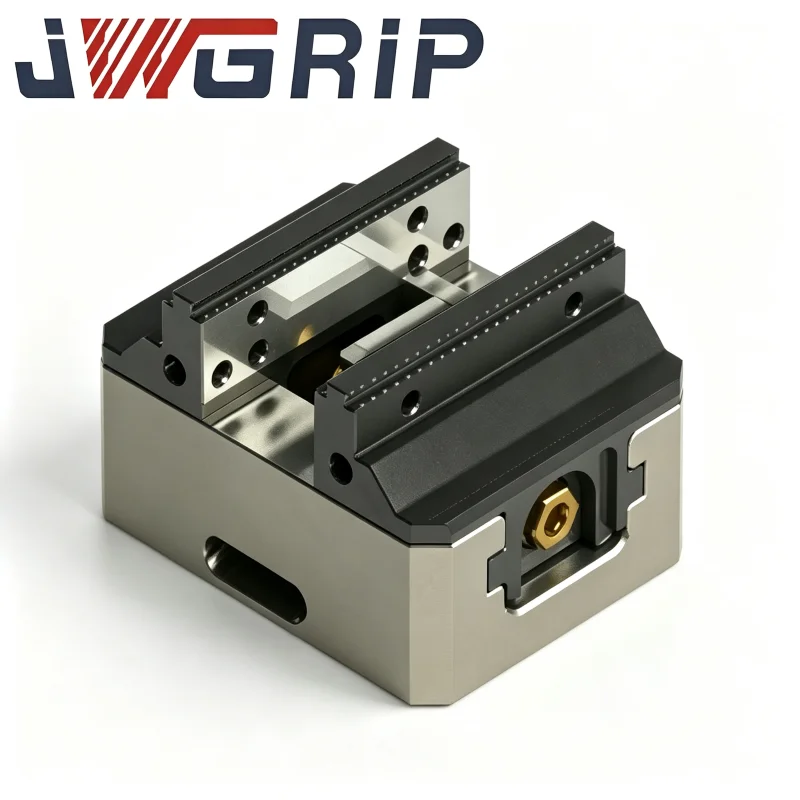
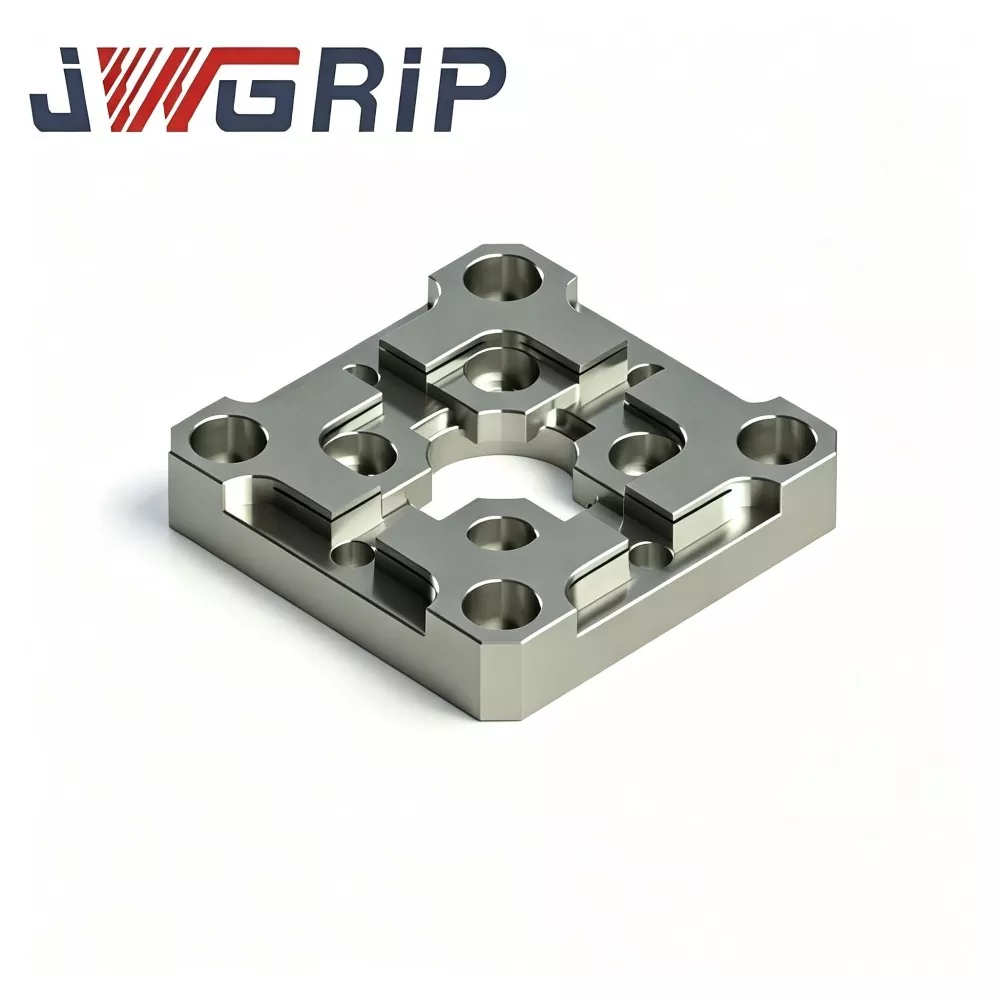
Центрирачка плоча од типот R 54x54 EDM
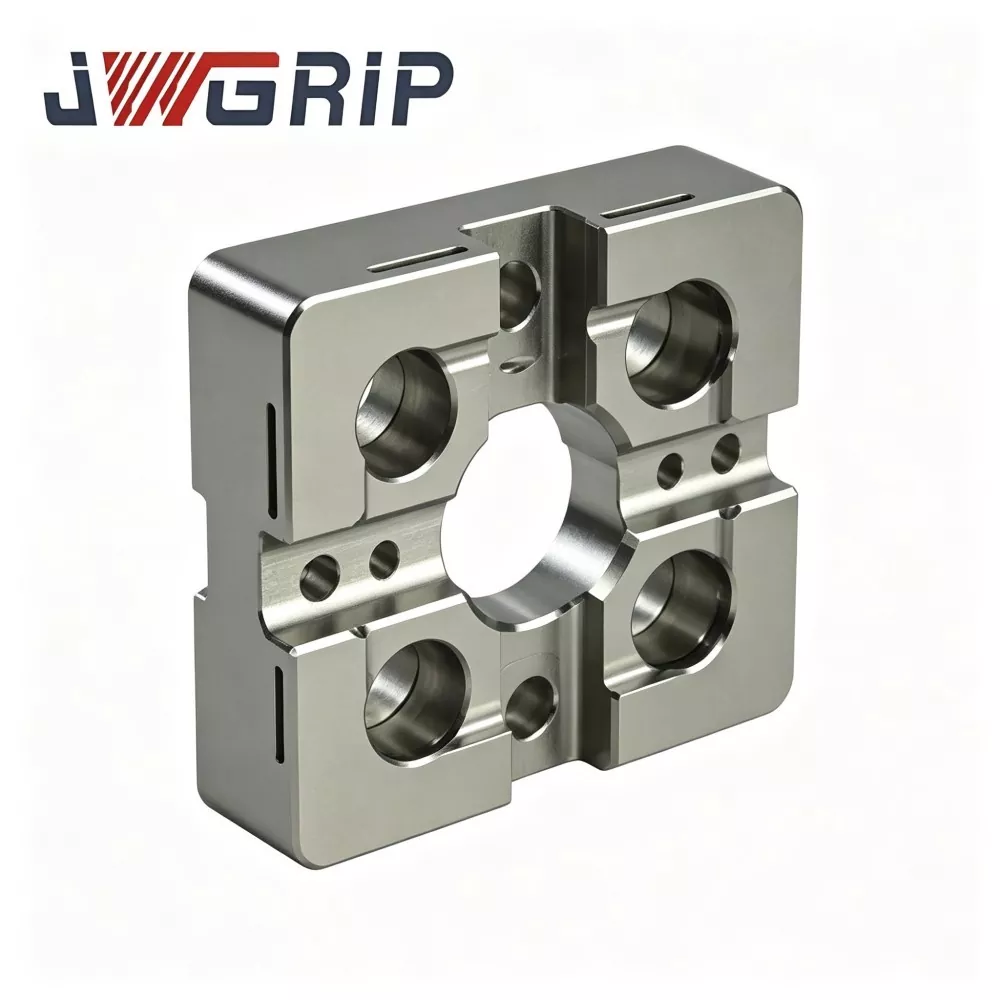
JWGRIP е професионален производител и снабдувач на R-Type 54x54 EDM центрирана плоча во Кина, со стандардни спецификации целосно на залиха и поддржува глобална нарачка за компактни EDM машини и работилници за прецизни калапи. Тоа е високопрецизен интегриран репер за позиционирање отпорен на абење, специјално конструиран за опрема за EDM мијалник со мала големина, мини двигатели на електроди и сценарија за прецизна обработка на мувла со повеќе шуплини. Интегрира оптимизирана структура на рамото за преодно позиционирање од типот R и термички стабилни механички перформанси во една единица, елиминирајќи ги дефектите на лесното абење при истиснување и чипсување на аглите на традиционалните минијатурни централни плочи со прав агол.
Оваа високостабилна центрирана плоча од типот R 54x54 EDM го усвојува врвниот термички стабилизиран легиран челик за алат како суровина, обработен преку повеќециклусно стареење за ослободување од стрес, локално стврднување на површината и ултрапрецизна технологија за брусење со две лица. Надградената преодна структура на рамениците од типот R ефикасно го дисперзира концентрираниот стрес на контакт за време на повторено прицврстување на електродата и честите циклуси на товарење-растовар, значително намалувајќи го оштетувањето на вдлабнатините и абењето на аголот и трајно задржувајќи ја стабилната прецизност на центрирањето. Термички стабилизираното челично тело ефикасно ги избегнува структурните деформации и димензионалните отстапувања предизвикани од флуктуацијата на температурата во работилницата, обезбедувајќи одлична плошност и долготрајна димензионална конзистентност при производство на серија со висока фреквенција.
Совршено се прилагодува на барањата за позиционирање на електродите со мала големина на бакар, графит и бакар-волфрам, значително го скратува времето на рачно предцентрирање, ги елиминира акумулираните грешки при рачна калибрација и ги решава индустриските болни точки на нестабилна празнина на искра и неисправни ситни детали за шуплината предизвикани од истрошениот репер. Поддржува стандардно снабдување со залихи и модификација на OEM на распоредот на дупките за монтирање и профилите за позиционирање, обезбедувајќи сигурни и повторливи решенија за позиционирање со висока прецизност за минијатурни вметнувања и обработка на серија EDM на мувла со повеќе шуплини.
Практични точки за болка
Работилниците со компактен синкер-EDM за обработка на микро-конектори и медицински минијатурни калапи се соочуваат со вродени недостатоци од конвенционалните центрирани плочи со мал формат:
Конвенционалните мали централни плочи користат внатрешни раменици со остар агол. Ударот на приклучувањето го концентрира стресот на тесните аголни зони. Постепено се создаваат невидливи микро-вдлабнатини, кои не можат да се откријат со рутинска визуелна инспекција.
Центрирањето референца тивко се движи за време на континуираното производство, што резултира со неконзистентна празнина на искри, нерамна ерозија на страничните ѕидови во шуплината и ризик од отпад за минијатурни влошки од мувла со висока вредност.
JWGRIP ја оптимизира централната плоча R-Type 54x54 EDM за горенаведените точки на болка:
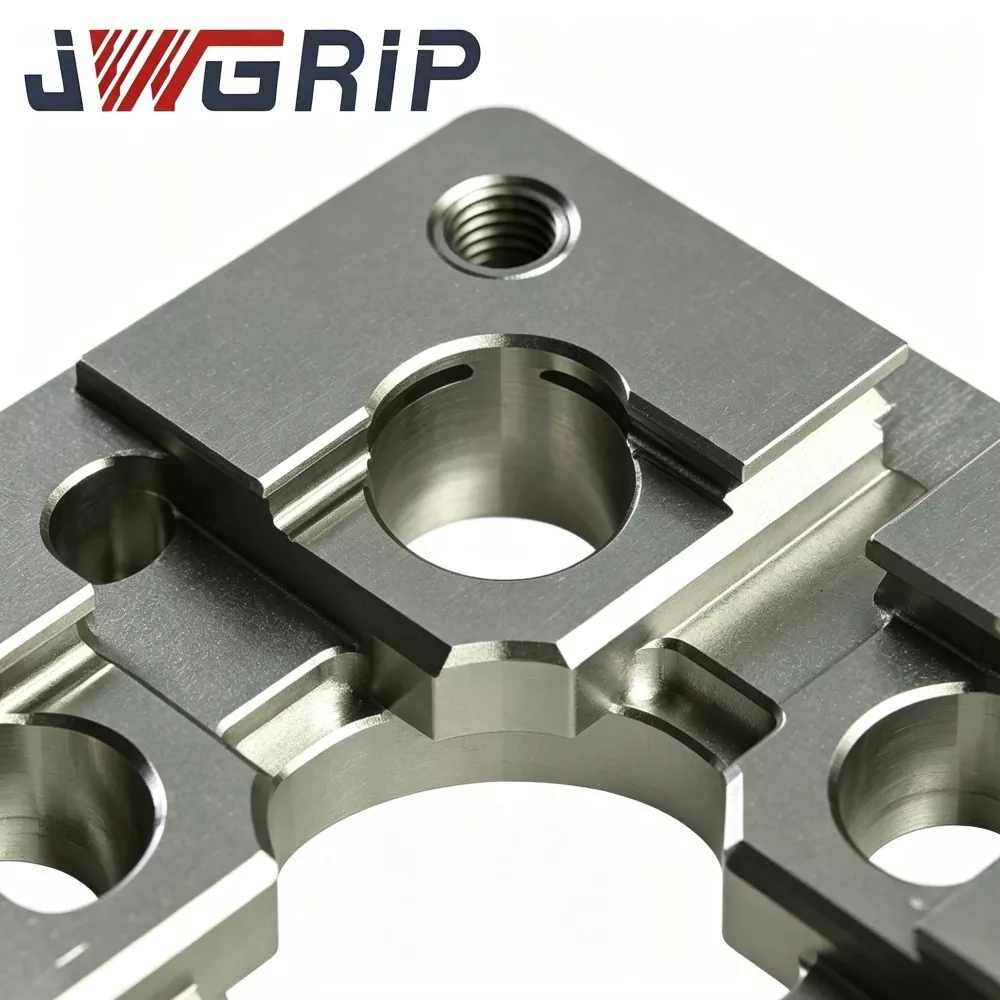
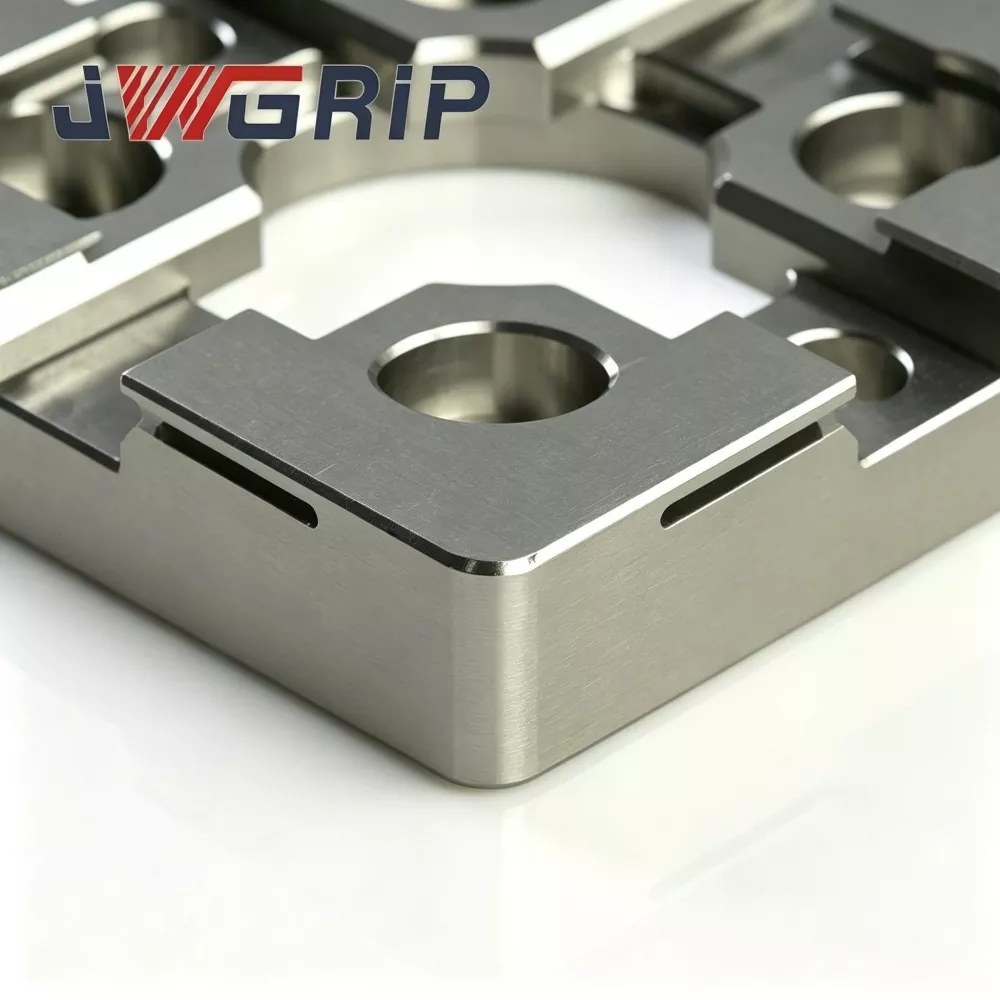
1. Мазното преодно позиционирање на рамо од типот R го редистрибуира стресот од приклучниот контакт и го намалува ризикот од микро-вдлабнатини и чипсување на аголот при чести циклуси на вчитување-растоварување на електродата.
2. Термички стабилизирана подлога од легура-алатка-челик плус повеќестепеното стареење го ограничува реперното изобличување предизвикано од флуктуацијата на амбиенталната температура на кабинетот на компактните EDM машини.
3. Ултра-прецизното брусење со две лица гарантира сигурна плошност и паралелизам за стабилна точка за механичко-центрирање.
4. Го поедноставува работниот тек на рачно предцентрирање и ја намалува кумулативната грешка во позиционирањето за ситните сложени вметнувања на калапи, подобрувајќи ја прецизноста на повторувањето за сериските задачи на EDM со микро-калап.
5. Компактен отпечаток од 54×54 го прилагодува ограничениот простор на масата; ОЕМ прилагодената модификација за шаблонот за дупчиња и позиционирање-бос е достапна за специјални компактни проекти со автоматизирана ЕДМ-клетка.
Оперативна логика
JWGRIP R-Type 54x54 EDM центрирана плоча е компактен механички референтен прибор наменет за претходно позиционирање и усогласување на концентричноста на EDM електроди двигатели со мала големина:
1. Се инсталира помеѓу компактна-EDM работна маса / мини-основа на тела и двигател за држење електрода. Обезбедува повторливи податоци за механичко центрирање при често менување на минијатурни бакарни, графитни или бакар-волфрамски електроди.
2. Конвенционалните централни плочи со мал формат имаат остри внатрешни раменици од 90°. Напрегањето при приклучување се концентрира на линиите на тесните рабови, создавајќи локална пластична микро-вдлабнатина по повторените циклуси на притискање.
3. Подобрување на структурата на јадрото: континуираниот мазен преоден профил од типот R на внатрешните позиционирани раменици ја зголемува ефективната контактна површина, го шири контактниот стрес на пошироки површини наместо остри агли. Ова ја забавува акумулацијата на вовлекување и го одложува поместувањето на референтните податоци.
Важен потсетник за функционална граница:
Овој уред обезбедува само механичко предцентрирање и не може да ја замени фината координатна калибрација базирана на сонда. По механичкото приклучување, на операторите сè уште им е потребно мерење на сонда и компензација за координација во согласност со стандардните спецификации на процесот на EDM.
Главните сценарија за апликација:
Калап за микро конектор, медицински калап со минијатурни делови, калап со прецизни запчаници и EDM обработка со мала големина. Може да се монтира на компактни приклучоци со нулта точка, мини основи за прицврстување или мали работни маси со мијалник-EDM.
Технички перформанси
1. Компактно оптимизирана структура на рамениците против абење од типот R Компаративниот лабораториски тест за издржливост покажува, под еднаква фреквенција и контактна сила, JWGRIP R-Type 54×54 EDM центрирана плоча го намалува максималниот локален контактен стрес за околу 32% наспроти традиционалните централни агли, заострување во централниот дел. ризик од чипување на внатрешен агол во континуирани сериски циклуси.
2. Третирање на стареење со двојна термичка стабилизација Празното легура-алатка-челик се подложува на двостепено стареење на висока температура по грубата обработка за да се елиминира најголемиот дел од внатрешниот преостанат стрес. Температура на околината на работилницата 16-30 ℃, варијација на плошноста на завршената плоча ≤0,0025 mm, спречувајќи го изобличувањето на реперот предизвикано од поместувањето на температурата на кабинетот на компактната EDM опрема.
3. Двострано ултра-прецизно брусење Горниот работен референтен лик и податокот за монтирање на дното се ултра прецизно заземјување. Рамност на горната површина ≤0,002 mm; паралелизам помеѓу горно-долна точка ≤0,003 mm. Добриот паралелизам поддржува реверзибилна инсталација за употреба на алтернативна површина во услови на компактна машина со ограничен простор.
4. Селективен локален третман за стврднување на површината Само внатрешните зони на позиционирање на рамениците од типот R добиваат локално стврднување со висока енергија, цврстина на површината HRC 57-61. Силна отпорност на гребење против јаглероден прав и фини метални остатоци; Основните зони без стрес-критични ја задржуваат цврстината на подлогата за да се избегне кршливост на целата плоча при случајно удар.
5. Отпорен на диелектрик-флуид Пасивација против корозија Финиш Пасивација против рѓа на целата надворешна површина. Отпорен на хемиска корозија од прскање на диелектрична течност и атмосфера со висока влажност во компактниот кабинет на EDM машината, го забавува создавањето на дамка на 'рѓа при долгорочно работење во работилницата.
6. Конграм 54×54 што заштедува простор со претходно обработени карактеристики за монтирање Монтажните дупки за лоцирање и дупките за завртките за мијалник се совпаѓаат со главните интерфејси на компактни тела со нулта точка. Директна инсталација без секундарна обработка за повеќето мини EDM тела-основи.
7. Архива за квалитет на ниво на серија што може да се следи Секоја завршена плоча носи ексклузивен сериски број врежан со ласер. Целосните збирки на податоци за инспекција кои покриваат плошност, паралелизам и толеранција на R-профилот се архивирани, поддржувајќи го следењето на управувањето со квалитетот за претпријатијата за масовно производство на микро-мувла.
Работен тек на производството
Влезен состав на суровина и верификација на цврстина → CNC грубо мелење → стареење во прва фаза на високотемпературно ослободување од напрегање → полупроизводна обработка → внатрешно формирање на контура на R-рамото → секундарно стареење со термичка стабилизација → селективно локално стврднување на површината → ултра-пред-површинско стврднување завршна обработка со дупка со мијалник → геометриска инспекција со повеќе ставки CMM → означување на сериски броеви со ласер → пасивација против 'рѓа → повторна визуелна и димензионална проверка → складирање на готови производи.
Производството е во согласност со ISO 9001 спецификациите на системот за управување со квалитет.
Основни метролошки инструменти: CMM, интерферометар за плошност, Rockwell-тестер на цврстина, сите минуваат низ периодична официјална метролошка калибрација.
За секоја завршена единица се издава независен инспекциски извештај; документите за материјал-сертификат може да се обезбедат на барање на купувачот.
Правила за дневно одржување
1. Пред монтажата, целосно исчистете ја рамнината за спојување на основата на тела, дупките за лоцирање на игличките и податоците на дното на плочата; отстранете ги остатоците од јаглеродниот прав, металните чипови и диелектричните течности. Заробените туѓи честички ќе предизвикаат скриено отстапување на навалување.
2. Затегнете ги завртките за монтирање на мијалникот строго според одреден вртежен момент. Преголемиот вртежен момент создава локална деформација на плочата; недоволниот вртежен момент носи ризик од поместување на плочата при удар од приклучување.
3. Контролирајте го подвижниот удар со електрода; да забрани насилно уривање на рамениците за позиционирање од типот R; За механичко предцентрирање треба да се примени режим на приклучување со мек контакт.
4. По механичко предцентрирање, комплетирајте ја компензацијата на координатите заснована на сонда, следејќи ги спецификациите на процесот на EDM. Никогаш не го третирајте резултатот од механичкото предцентрирање како конечна податок за обработка.
5. На секои 6-9 работни дена, проверувајте ги внатрешните зони на R-рамената под лупа; веднаш заменете ја централната плоча ако се открие вдлабнатина, гребнатинка или засек.
Операции склони кон грешки што треба да се избегнат
1. Инсталирање без темелно чистење на површините за парење, вградени чипови за да се генерира скриена грешка при навалување.
2. Докинг присилен со чекан, што создава невидливи микро-вдлабнатини на позиционираните раменици.
3. Прицврстување со прекумерен вртежен момент со завртки, што предизвикува трајно геометриско изобличување.
4. Прескокнување на фино калибрација на сондата и потпирање чисто на механичко предцентрирање за обработка на EDM со микрошуплина.
Табела за проверка на дефекти
|
Феномен на дефект |
Веројатна основна причина |
Предложена резолуција |
|
Повторено флуктуација на центрирање-читање |
Нечиста површина за парење, лабава завртка за монтирање, деформирана електрода-свирка |
Расклопувајте и исчистете ги контактните лица; повторно затегнете ги завртките; проверете или заменете ја неисправната жига |
|
Постепена концентричност поместена по континуирано трчање |
R-рамото трпи абење или микро-чипување |
Проверете го статусот на рамото под лупата; заменете го уредот кога ќе се појават ознаки за абење |
|
Слаб паралелизам за излезот за приклучување |
Прицврстување со прекумерен вртежен момент; остатоци заробени под основата на плочата |
Повторно инсталирајте ги следните спецификации за вртежен момент; целосно чист интерфејс до дното на седиштето |
Споредба на перформанси и процеси
Повеќето комерцијални EDM централни плочи со мал формат ги прифаќаат внатрешните раменици со остар агол без R-транзиција што го дисперзира стресот. Многу конкуренти го откажуваат секундарното стареење со термичка стабилизација и локалното селективно стврднување за да ги намалат трошоците за производство.
1. Способност против абење: Плочите со остри раменици на конкурентите лесно создаваат микро-вдлабнатини по 350-650 циклуси на приклучување. Структурата со непречена транзиција од типот JWGRIP R во голема мера ги подобрува перформансите против вдлабнатини при повторен удар со движечки приклучок.
2. Управување со внатрешниот стрес: многу конкурентни производи го испуштаат секундарното стареење. Преостанатиот стрес по мелењето полека се ослободува при промена на температурата на околината и предизвикува поместување на плошноста. Нашето стареење во двојна фаза го отстранува најголемиот дел од преостанатиот стрес за да обезбеди долгорочна геометриска стабилност.
3. Стандард за инспекција: Многу добавувачи вршат само проверка на примероци со делумна димензија. Секоја плочка JWGRIP се подложува на геометриско скенирање на CMM со целосна ставка со независен сериски број за целосна следливост.
4. Компетентност за приспособени проекти: Многу фабрики испорачуваат само големини со фиксни стандардни. Поддржано од зрелиот работен тек на OEM, JWGRIP имплементира модификација на распоред на дупки и позиционирање за специјални проекти за компактни EDM тела.
Најчесто поставувани прашања
П1: Може ли JWGRIP R-Type 54x54 EDM центрирана плоча да постигне перформанси со нула абење за долгорочно масовно производство?
A1: Оптимизираната R-транзиција во голема мера ги забавува ризиците од вовлекување и чипнување, но сепак апсолутната нула абење не може да се постигне по масивни циклуси на приклучување. Задолжителна е периодичната проверка со помош на лупа за внатрешните R-рамења. Заменете ја плочата веднаш штом ќе се открие гребење, вдлабнување или засек.
П2: Дали оваа компактна центрирана плоча може да се користи за тешки двигатели со графитни електроди со голема големина?
A2: Оваа единица е дизајнирана за мали-минијатурни двигатели на електроди на компактни EDM машини. Не се препорачува за тешки склопови од графит. Прекумерното оптоварување го забрзува абењето на рамената и може да донесе траен ризик од деформација.
П3: Дали поддржувате OEM за нестандардна шема на дупки и приспособена геометрија за позиционирање-шеф?
А3: Да. Ве молиме поднесете целосни технички цртежи со јасни спецификации за распоред на дупки, профил на позиционирање-газда, рамномерност и толеранција на паралелизам. Инженерскиот тим ја комплетира проценката на произведливоста во рок од 12 работни дена и издава формална понуда.
П4: Кои услови за дефект се исклучени од опсегот на гаранцијата?
А4: Ова припаѓа на компонентата за држење на работа со висока прецизност за позиционирање. Гаранцијата ги покрива дефектите кои потекнуваат од производството кои постојат при испораката: плошност надвор од спецификациите, паралелизам и цврстина. Оштетувањето предизвикано од судир, инсталација со прекумерен вртежен момент, абразија на чипот и нормално абење при циклична употреба е надвор од гаранцијата.
Поврзана категорија
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Вести Препораки