Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






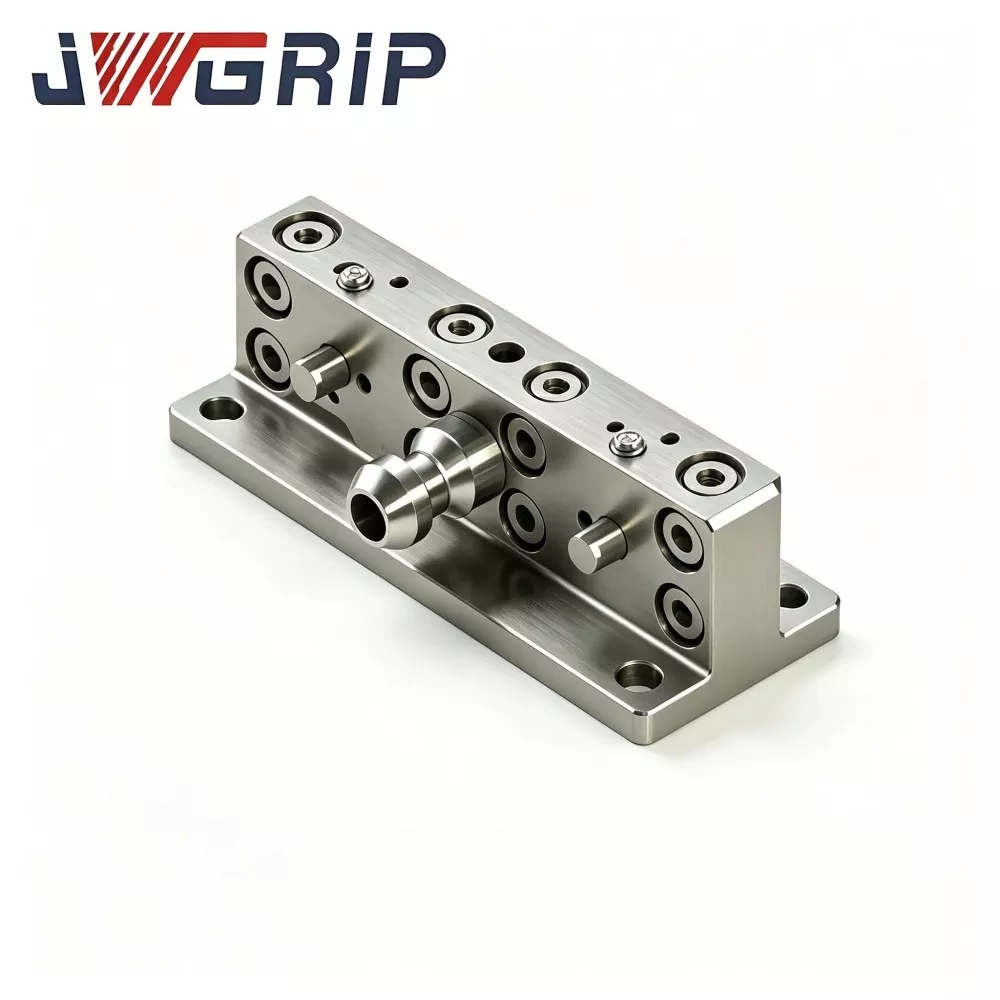
Рака за поврзување со шарка на UPC за менувач на алатки за роботи за брзо менување
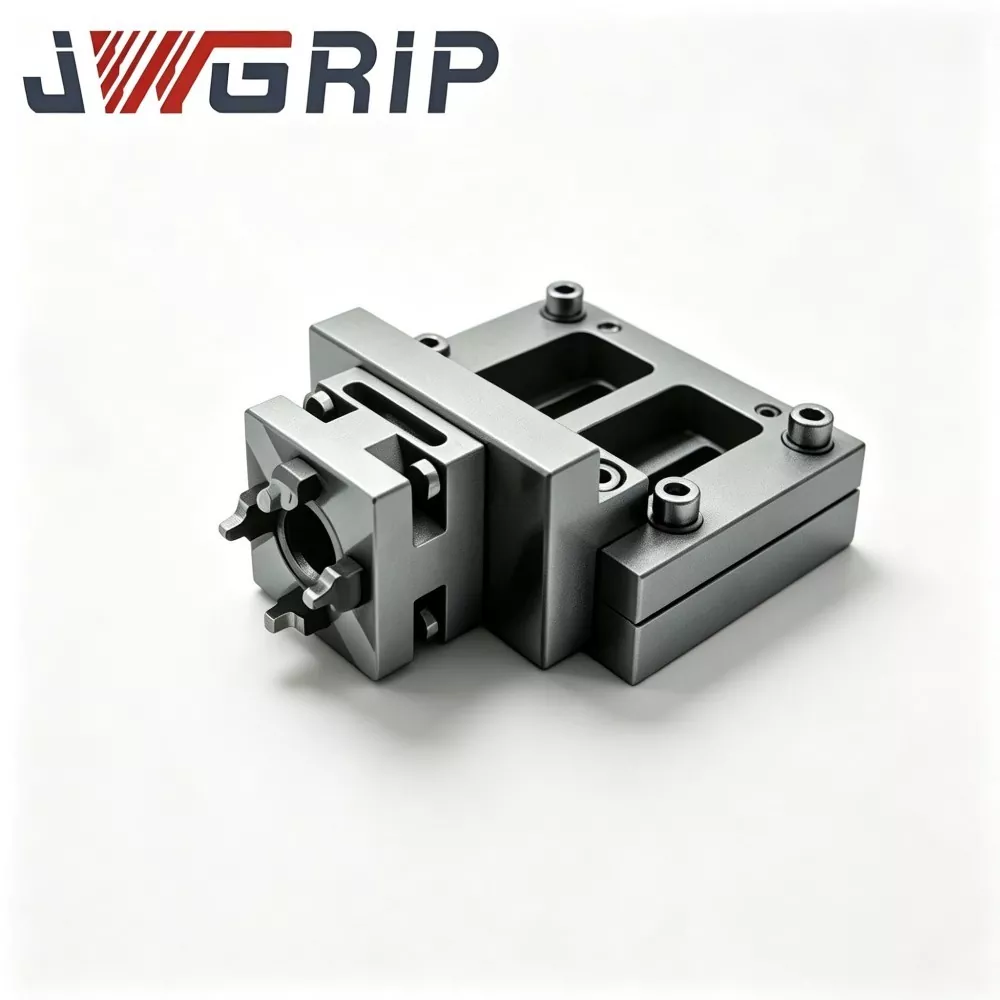
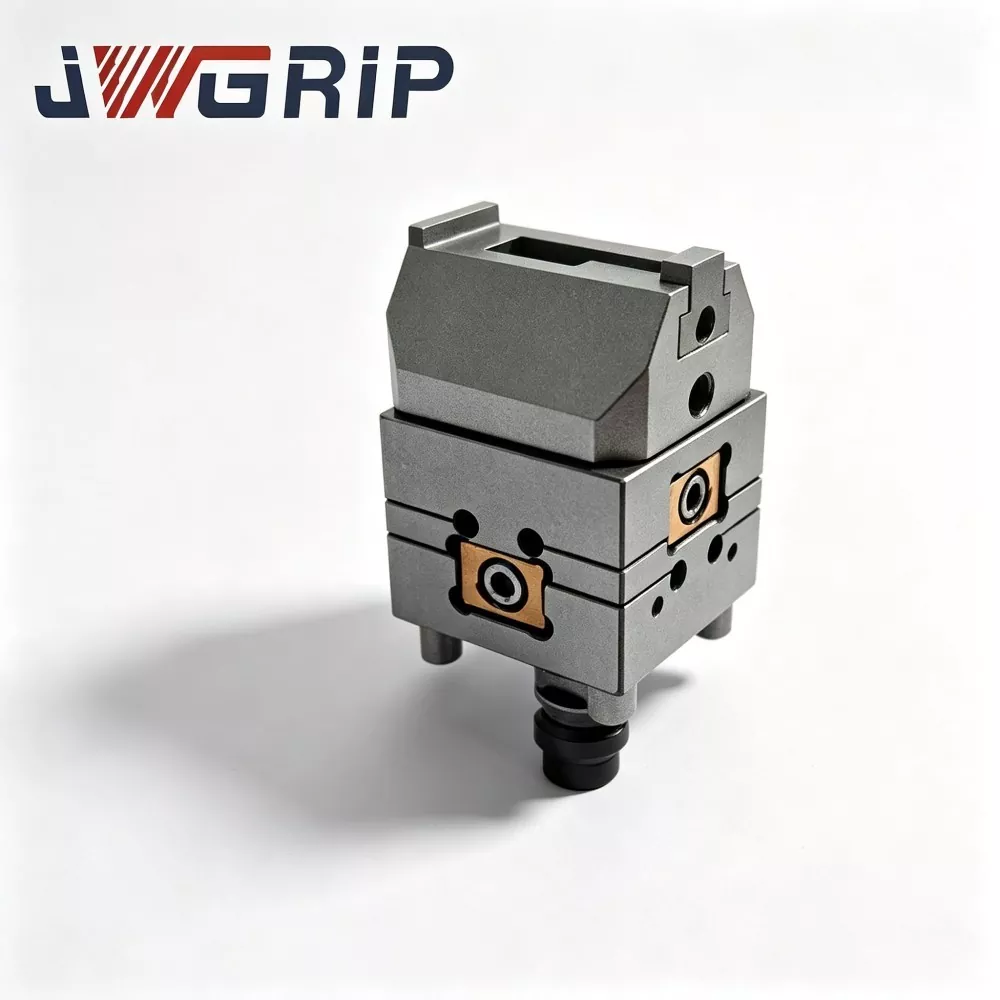
JWGRIP е професионален OEM извозник на UPC Hange Linkage Arm for Robot Quick Change Tool Changer во Кина. Тоа е основна структурна поврзувачка компонента специјално дизајнирана за автоматска размена на роботски тела и беспилотни CNC флексибилни производствени ќелии. Служејќи како клучен медиум за пренос на сила помеѓу роботски ефектори на крај и палети со нулта точка UPC, оваа оптимизирана рачка за поврзување со шарки реализира механичко заклучување и отклучување на палетите со нулта точка чисто преку движење на оската на роботот, елиминирајќи ја потребата од дополнителни пневматски и хидраулични помошни уреди за возење.
UPC Рак за поврзување на шарките за менувач на алат за брзо менување на роботот усвојува високопрецизна оптимизирана механичка структура на поврзување на шарките, која го претвора линеарното движење на роботот во стабилно и сигурно дејство на стегање и отклучување на палетата. Машински од легиран конструктивен челик со висока цврстина, производот е подложен на строг третман за ослободување од стрес по груба обработка за да се елиминира внатрешниот стрес при обработка и да се обезбеди долготрајна структурна стабилност.
Површините на зглобот на шарките се завршени со прецизно брусење, што овозможува непречено циклично движење на поврзувањето и одлична отпорност на абење. Опремен со пловечка компензациона функција, рачката за поврзување може да апсорбира ситни повторени грешки во позиционирањето за време на приклучувањето на роботот, ефикасно избегнувајќи го заглавувањето на компонентите и структурните оштетувања предизвикани од мало отстапување на порамнувањето. Широко применета во автоматизирани ќелии за производство на ЦПУ и производствени работилници за гаснење светла, тој во голема мера ја подобрува стабилноста и континуитетот на операциите за размена на палети без екипаж со долг циклус.
Традиционални решенија за менување палети на роботи
1. Повеќето решенија се потпираат на надворешни цилиндри за воздух или хидраулични актуатори монтирани на роботски прирабници за да се заврши заклучувањето и отклучувањето во нулта точка. Ова ја зголемува тежината на крајот на кракот, бара дополнителен распоред на цевките за гас-течност и ги зголемува ризиците од истекување и дефект.
2. Во автоматизираните производствени ќелии со висока густина, прекумерните периферни цевководи се мешаат со траекториите на движење на роботите и го намалуваат ефективниот работен простор.
3. Едноставните крути поврзувачки краци не можат да компензираат за мали поместувања на положбата при приклучување на роботот. Малата неусогласеност во позиционирањето генерира абнормален стрес, механичко заглавување, па дури и трајно оштетување на структурите за заклучување на палетите во нулта точка, што го зголемува времето на прекин на опремата за производство со исклучување на светлата.
Главните предности на дизајнот
· Фабрикуван од структурен легиран челик со висока цврстина и обработен со третман за ослободување од стрес по груба обработка за да се отстрани внатрешниот стрес предизвикан од сечење
· Површините за контакт на зглобот на шарките поминуваат низ прецизно мелење за да се гарантира непречено циклично поврзување и помало абење на компонентите
· Вградената пловечка функција за поврзување апсорбира ситни грешки во порамнувањето предизвикани од толеранција на робот за повеќекратно позиционирање за време на приклучувањето
· Дејствата за заклучување-отклучување на палетата се целосно управувани од движењето на оската на роботот, со што се елиминира помошниот хардвер со енергија од течност
· Директно компатибилен со стандардните палети со нулта точка од серијата UPC
Повратните информации од повеќекратни автоматизирани интегратори на ќелии потврдуваат дека оваа рачка за поврзување ги рационализира поставките на роботот на крајот од раката, го намалува количеството на периферните помошни делови и ја зајакнува доверливоста на автоматското менување на палети при долготрајно производство без надзор.
Вредност на апликацијата
Како компонента за извршување на механичка транзиција за единиците за брзо менување на краен ефект на роботи, JWGRIP UPC Hange Linkage Arm for Robot Quick Change Tool Changer е наменски направен да се спарува со роботски менувачи на алатки за брза промена на стандардот UPC. Ги решава предизвиците за компензација на транзиција на замав и фино подесување на држењето помеѓу списанијата за алати и роботските крајни ефектори.
За време на циклусите за автоматско менување на алатот на роботот, отстапувањата во позиционирањето се речиси неизбежни, предизвикани од толеранцијата за позиционирање на зглобот на роботот, поместувањето на инсталацијата на алат-списанието и отклонувањето на прицврстувачите при сопствената тежина. Цврстите фиксни конструкции за поврзување ќе предизвикаат силни силни удари при приклучувањето.
Мала последица: Брзо менување на плочата за лоцирање на абразија на иглата и заглавување на приклучокот
Тешка последица: оштетување на редуктор на робот, уништување на внатрешните склопови за брзо менување, скратен век на употреба за целиот систем за брзо менување
Конвенционалните цврсти врски имаат нулта аголна пловечка компензациона способност, што поставува исклучително строги барања за прецизноста на инсталацијата на тела. Дури и мала неусогласеност на монтирањето ќе предизвика дефект на приклучокот на лице место и механичка блокада за време на распоредувањето на проектот.
Раката за поврзување на шарките JWGRIP користи специјална архитектура на поврзување со шарки. Додека ја зачувува високата вкупна структурна ригидност, обезбедува прилагодлива компензација на лебдење:
Отстапување на положбата на офсет за време на приклучувањето и силата на механичкото влијание на тампонот
Опуштете ги барањата за прецизност за роботите и менувачите на алатки за брза промена
Сфатете го самоприспособливото порамнување на приклучувањето на алатот и мазните движења на роботот за фаќање и отпуштање
Балансирајте ја лесната спецификација и механичката сила за да ги задоволите границите на крајното оптоварување на роботот
UPC Рак за поврзување со шарки за роботски менувач на алат за брзо менување е широко користен за транзиција на алат-списание, вртливо префрлување со повеќе алатки и задачи за автоматско собирање и сместување на палети. Го намалува обемот на работа за отстранување грешки на лице место и ја зголемува стабилноста и работниот век на работните текови на роботите кои брзо се менуваат. Служи како витален додаток за механичко поврзување за изградба на работни станици за брзо менување на роботи усогласени со JWGRIP UPC.
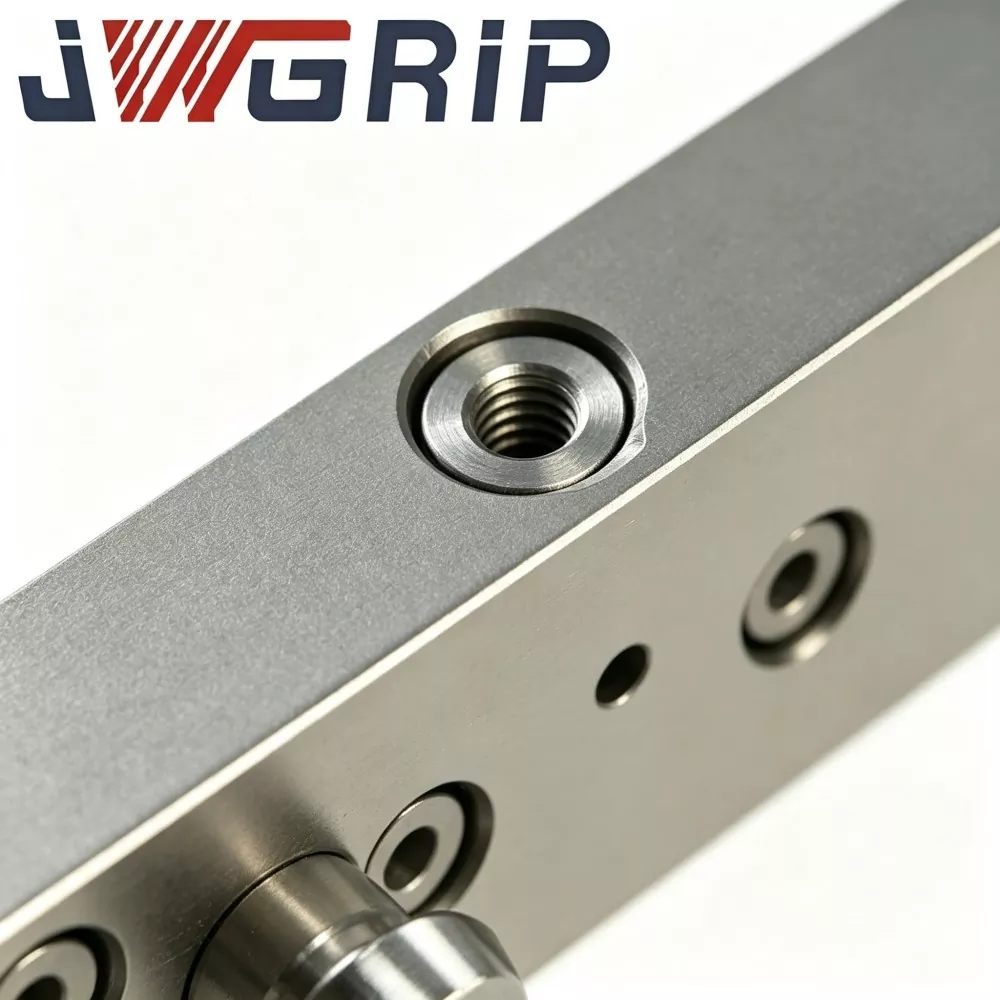
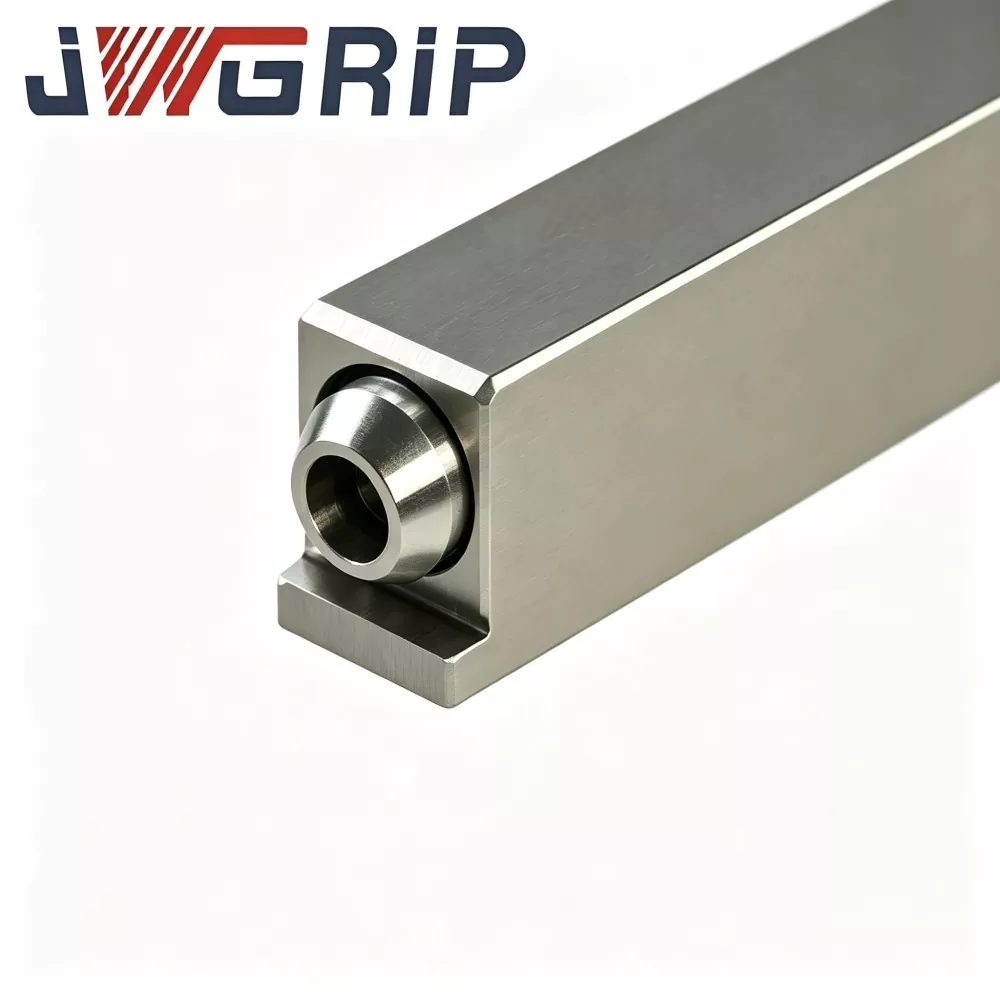
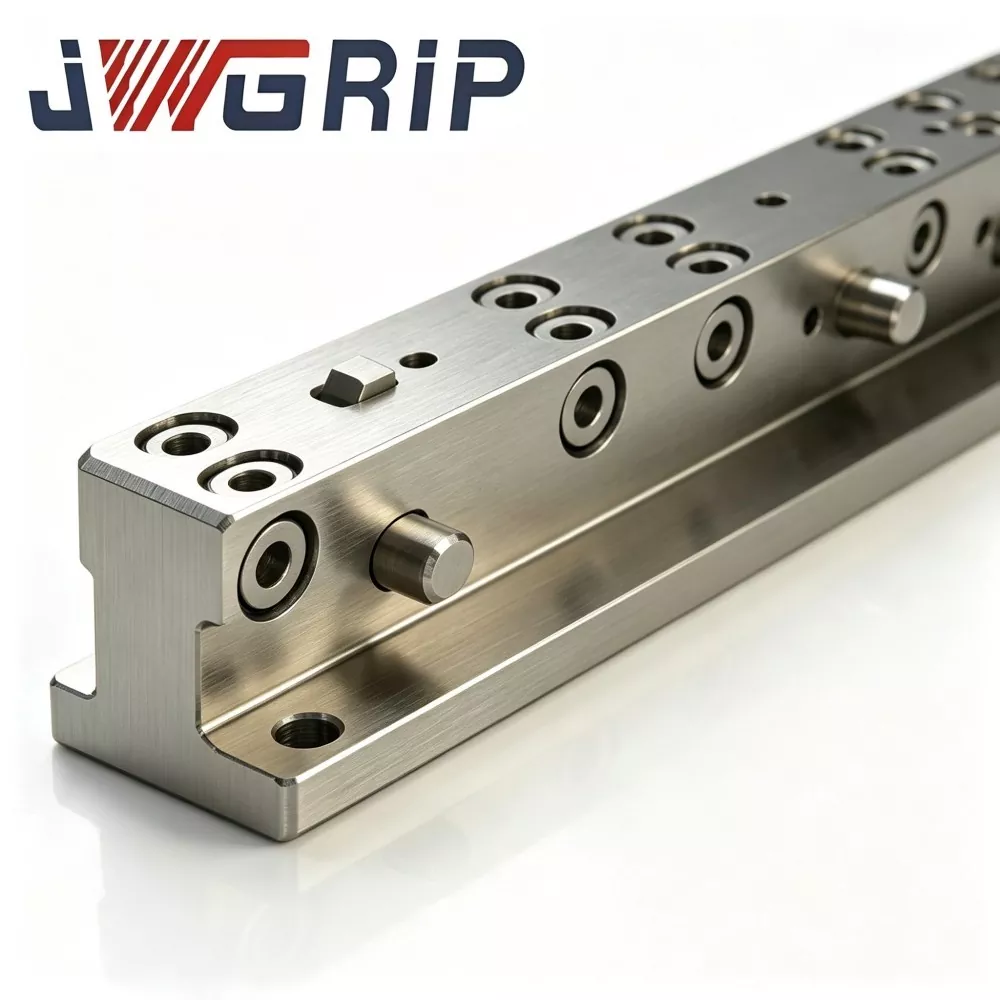
Внатрешен структурен распоред
JWGRIP UPC Рамката за поврзување на шарките е составена од повеќе основни модули: главно поврзувачко тело, ротирачки спојки со двојни шарки, UPC-стандардна прирабничка прирабница за брзо менување, монтажна основа, конструкции за гранично запирање, како и склопови за подмачкување-запечатување.
Главно поврзувачко тело: прецизно обработена алуминиумска легура со висока цврстина од воздушна и вселенска класа
Ротациони вратила за шарки: легиран челик со висока цврстина обработен со термичка обработка на гаснење и калење
Секое ротирачко вратило е опремено со черупка отпорна на абење плус структура за заптивање отпорна на прашина, блокирање на течноста за ладење за сечење, прашина од работилницата и метални чипови да влезат во парови со ротирачко триење
Еден интерфејс се поврзува со роботска прирабница за менувач на алатки за брзо менување; спротивниот крај се поврзува со прицврстувач од страна на алат-списание или адаптер за алат
Работен механизам
1. Кога роботот извршува движење за менување на алатот, ефекторот на крајот на роботот ја придвижува целата рачка за поврзување.
2. Во фазата на прицврстување со брзо менување, спојниците на шарките овозможуваат нишање да лебди во однапред дефиниран аголен опсег за да се спротивстави на грешката во позиционирањето и неусогласеноста на инсталацијата на тела. Пловечката компензација се активира само при порамнување на приклучувањето.
3. Откако ќе заврши заклучувањето со брзо менување, се заглавува структурата за ограничување за застанување и ги заклучува спојниците на шарките. Раката за поврзување се претвора во крут статус со оневозможени сите замавнувачки движења, обезбедувајќи стабилно држење на алатот во текот на следната процедура на обработка.
Основни конкурентни јаки страни
1. ±3° пловечки дизајн на компензација за поместување на шарката Ги апсорбира отстапувањето од позиционирањето на роботот и неусогласеноста на монтажата на тела, ја намалува силата на судир на приклучување. Спречува оштетување од силен судир на плочите со брзо менување и редукторите на роботите и ги олеснува стандардите за прецизност на инсталацијата на лице место.
2. Конфигурација на хибриден материјал со мала тежина, но со висока јачина, алуминиумска легура со висока јачина од воздухопловна класа за поврзувачко тело го намалува товарот на крајниот товар на роботот. Топлински обработени шарки од легиран челик обезбедуваат одлична отпорност на абење и отпорност на торзија, постигнувајќи оптимален баланс помеѓу малата тежина и структурната сигурност.
3. Вградениот механизам за гранично запирање самостојно вклучен Степенот на слобода на нишање автоматски се заклучува веднаш по завршувањето на приклучувањето и заклучувањето. Одржува целосна цврстина во машинската состојба и го елиминира тресењето на алатот. Комбинира пловечка компензација во фазата на приклучување и висока ригидност во фазата на обработка во една единица.
4. Склоп на черупка со ротирачко вратило запечатена со прашина Изолира метални чипови, течност за сечење и фабричка прашина. Избегнувајте блокирање на ротациониот пар на шарките и забрзаното триење. Одговара на суровите средини за машинска работилница и го продолжува работниот век на рачката за поврзување.
5. Стандарден интерфејс за приклучување на прирабница со спецификации UPC Безпречно се поврзува со менувачите на алатки за брза промена на роботот JWGRIP UPC без дополнителна работа со модификација на прирабницата. Едноставна инсталација и замена, компатибилна со главните решенија за брзи промени на роботите на пазарот.
6. Флексибилна OEM нестандардна услуга за приспособување Должината на раката, аголот на компензација на замавнување, распоредот на дупката за монтирање на прирабницата и номиналната носивост може да се прилагодат. Прилагодените решенија поддржуваат различни модели на роботи и различни барања за распоред на алатки-списанија.
Апликативни сценарија
1. Работни станици за флексибилна автоматизација на FMS Роботите имплементираат автоматско ротирачко префрлување за повеќе тела и палети. Соодветен со JWGRIP UPC менувачите на алатки за брзо менување, ги надминува тешкотиите при порамнувањето при приклучување создадени со поместување на инсталацијата на списанието алатка.
2. CNC роботот што вчитува и растоварува ќелии Роботите се справуваат со палети со прицврстувачи за пренос на палети во машината. Раката за поврзување на шарката го апсорбира ударот од приклучувањето и го подобрува континуитетот и стабилноста за операциите за промена на производството.
3. Станици за транзиција на тампон за списание за алатки за роботи Роботите постојано преземаат разновидни алатки од списанија со повеќе алатки. Ја толерира грешката во инсталацијата на списанието на алатот и ја намалува фреквенцијата на дефекти на приклучувањето.
4. Производни линии со автоматско префрлување на калапи и прицврстувања Реализација на автоматска замена за калапи, влошки за калапи и жици. Намалете ја работата за отстранување грешки на лице место и скратете го циклусот на пуштање во работа на работната станица.
5. Надополнување за нестандардна опрема за автоматизација Додајте функција за пловечка компатибилност на постоечките ефектори на краевите на роботите. Нема потреба да го заменувате целиот сет на склопување за брзо менување.
Чекори за инсталација
1. Пред инсталацијата, избришете ги чистите контактни површини на прирабницата за брзо менување UPC и прирабницата за приклучување на кракот за поврзување. Исчистете ги чиповите и контаминацијата на маслото, постигнете рамна површина за монтирање. Спречете дополнителен стрес на зглобот на шарката предизвикан од навалената монтажа.
2. Стегнете ги завртките за поврзување на прирабницата строго следејќи ја одредената вредност на вртежниот момент. Забрането е прицврстување со прекумерен вртежен момент, за да се избегне деформација на рачката на спојката и заглавување на шарката.
3. Поставете го склопот, рачно замавнете ја раката за поврзување за да проверите дека движењето на шарката работи непречено без да се лепи. Потврдете дека структурите за ограничување-стоп функционираат нормално.
4. Целосно отстранување грешки со настава за роботи. Конфигурирајте разумна брзина на пристап до приклучување. Забранете приклучување со голема брзина со тешко удар, за да се избегне надминување на аголот на компензација на шарката и ризикот од преоптоварување на механизмот.
5. Откако ќе заврши процедурата за заклучување со брзо менување, потврдете дека механизмот за ограничување за запирање ја заклучил слободата на замавнување на рачката на врската и дека нема нишање на алатот, тогаш може да започнете да ги фаќате работните или машинските задачи.
6. Извршете рутинско одржување: подмачкајте ги точките за подмачкување на вратилото на шарката според распоредот. Исчистете го натрупувањето на чиповите околу деловите за заптивање на вратилото. Проверете ја состојбата на абење на черупката кога дејството на замавнувањето на шарката ќе се забави.
7. Никогаш не извршувајте операции за сечење или обработка со тежок товар пред да заврши брзото менување на заклучувањето. Заштитете ги спојниците на шарките од странично оптоварување на вртежниот момент и спречете трајно оштетување на рачката за поврзување.
Водич за дијагностицирање и решавање на дефекти
1. Феномен на дефект: чест дефект на приклучувањето и механичко заглавување при брзо менување на роботот
Можни причини: недоволен опсег на компензација на замавнувањето на шарките; прекумерно отстапување на патеката за учење на роботот; монтажа на искривена прирабница; метални чипови заглавени во шахтите на шарките
Контрамерки: Потврдете ја нормалната изведба на замавнување на шарките; оптимизирање на траекторијата на движење на роботот; повторно калибрирајте го паралелизмот на прирабницата; исчистете ги остатоците од чипови околу зоните за заптивање на вратилото
2. Феноменот на дефект: нишањето на алатот се појавува по дејството на заклучувањето
Можни причини: механизам за ограничување-стоп нецелосно ангажирање; UPC менувачот на алатки за брзо менување не е целосно заклучен; олабавени завртките за монтирање на прирабницата
Контрамерки: Проверете го целосното вклучување на стоп структурата; двапати проверете го статусот на заклучување со брза промена на UPC; завртки за поврзување на прирабницата со повторно вртежен момент
3. Феномен на дефект: Замавнувањето на зглобот на шарката е вкочането или целосно заглавено
Можни причини: чипс и течноста за ладење за сечење продираат во черупката на шарката; Абење на компонентата на черупка; деформација на ротирачкото вратило
Контрамерки: расклопување и измивање на внатрешните загадувачи на шарките; заменете ги истрошените чаури; заменете ја целосната рачка за поврзување ако се појави деформација на вратилото
4. Феномен на дефект: деформација на кракот на поврзување или оштетување на пукнатината
Можни причини: оперативното оптоварување го надминува номиналното максимално оптоварување; насилно влијание при приклучување; вртежен момент на сечење применет во состојба на отклучена шарка
Контрамерки: Прекинете ја употребата и заменете ја рачката за поврзување; повторно да се проценат практичните параметри на оптоварување; обезбедете завршување на заклучувањето со брзо менување пред стартувањето на обработката
Аранжман за пакување и испорака
Површинскиот третман против 'рѓа се применува за секоја рачка за поврзување на шарките на JWGRIP UPC. Положбите на вратилото на шарките се обложени со маст против 'рѓа, а потоа секоја единица е поединечно спакувана со PE заштитна кеса.
Нарачките во мали серии се спакувани со тешки картони. Масовните нарачки за проекти прифаќаат дрвени куќишта отпорни на удари, опремени со материјал за тампонирање, што ги штити приклучните лица на прирабниците и ротационите склопови на шарките од транзитно оштетување.
Целосните технички документи за монтажа-пуштање во употреба се приложени во секоја пратка.
Стандардно време на производство: 10-17 работни дена. Избраните стандардни спецификации одржуваат залихи подготвени за испорака.
Достапна е бесплатна евалуација на примерокот; трошокот за примерок на товарот треба да биде преземен од купувачите.
ОЕМ нарачките кои не се прилагодени поддржуваат модификација за должината на раката, аголот на компензација, како и распоредот на отворот на прирабницата.
Поддршка по продажбата
Техничка документација и далечинско онлајн насоки се понудени за проблеми со инсталацијата и пуштањето во работа.
Резервните делови за носење, како што се чаурите на шарките, може да се купат независно за замена на теренот.
За нарачки на големи проекти, на барање може да се организира платена услуга за пуштање во работа на лице место.
Најчесто поставувани прашања
П1: Може ли JWGRIP UPC спојната рака на шарката да го издржи вртежниот момент за сечење при обработка?
О: Не. UPC Рак за поврзување со шарки за менувач на алатки за брзо менување роботи обезбедува само пловечка компензација за фазата на приклучување со брзо менување. По заклучувањето, структурата со ограничување на стоп ги заклучува сите движења на замавнување. Товарот за сечење на обработка мора целосно да го поднесе менувачот на алатки за брза промена JWGRIP UPC. Зглобовите на шарките никогаш не треба да преземаат вртежен момент за сечење.
П2: Дали е изводливо надградбата на аголот на компензација на замавнување?
О: Стандардната спецификација доаѓа со компензација на замавнување ±3°. Поголем агол на компензација може да се реализира преку услугата за прилагодување на OEM. Ве молиме имајте предвид проширениот агол на компензација ќе ја намали севкупната структурна ригидност, соодветно ќе биде потребна проценка на крајното оптоварување на роботот.
П3: Дали поддржува таблички за брзо менување на роботи од трети лица кои не се UPC?
О: Стандардната верзија го прифаќа UPC-стандардниот прирабнички интерфејс. Приспособениот распоред на отворот на прирабницата може да се обработи за да се прилагодат алтернативните системи за брзо менување.
П4: Може ли истрошените чаури на шарките да се заменат посебно?
О: Да. Чаурите се дефинирани како резервни компоненти што може да се носат и може да се набават и заменат поединечно. Ако ротирачкото вратило претрпи деформација, потребна е целосна замена на рачката за поврзување.
П5: Дали оваа рачка за поврзување е погодна за апликации со роботи со тежок товар?
О: Стандардниот модел поддржува крајно оптоварување на робот од максимум 80 кг. Засилената приспособена варијанта треба да се избере за сценарија со тежок товар. Секогаш потврдувајте го рејтингот на крајното оптоварување на роботот пред конечниот избор.
Избор на референтни точки
Раката за поврзување на шарките на JWGRIP UPC функционира како механички хардвер со пловечки преод за системи за брзо менување роботи. Неговата основна вредност лежи во неутрализирање на влијанието на отстапувањето на позицијата во фазата на приклучување и намалување на тешкотиите за отстранување грешки за работните станици за автоматизација на роботите.
Прво потврдете ја вистинската оцена на крајното оптоварување на роботот; никогаш не оди подалеку од номиналната носивост на производот.
Потврдете дека прирабницата за приклучување одговара на спецификацијата на UPC-стандардот.
За проекти со големо поместување на инсталацијата на тела, може да земете во предвид поголем агол на компензација на нишање по нарачка, во меѓувреме целокупната структурна ригидност мора сеопфатно да се процени.
Дајте приоритет на готовите единици опремени со запечатување отпорно на прашина и интегрирани конструкции за ограничување. Избегнувајте едноставни незаштитени верзии за поврзување, кои ќе се соочат со брзо абење на шарките под правливите средини на работилницата исполнети со чипови.
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Вести Препораки