Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






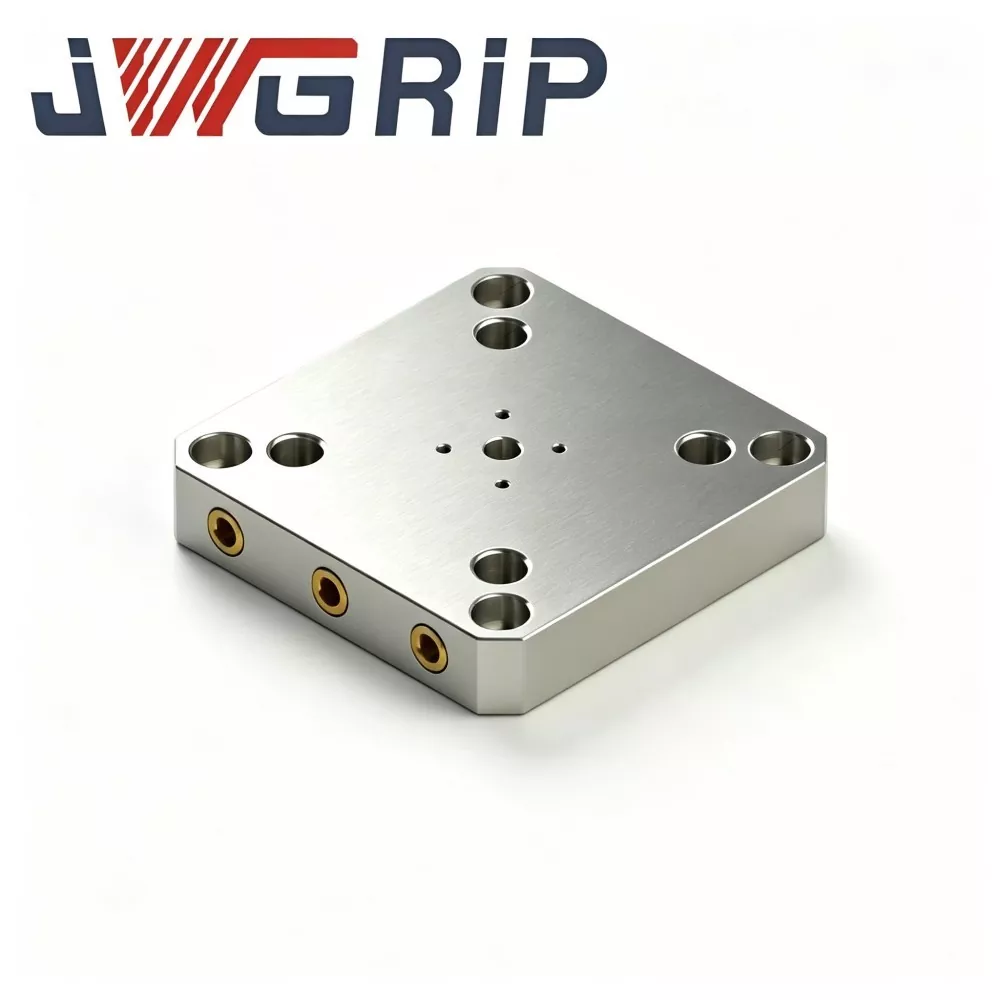
96 Брзо менување на тела плоча за CNC Workholding
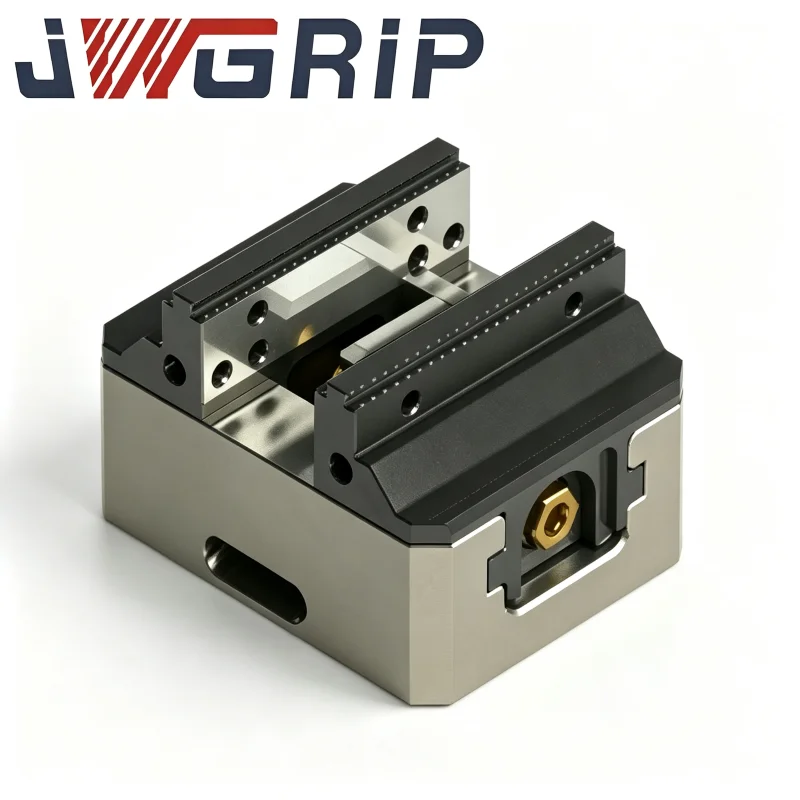
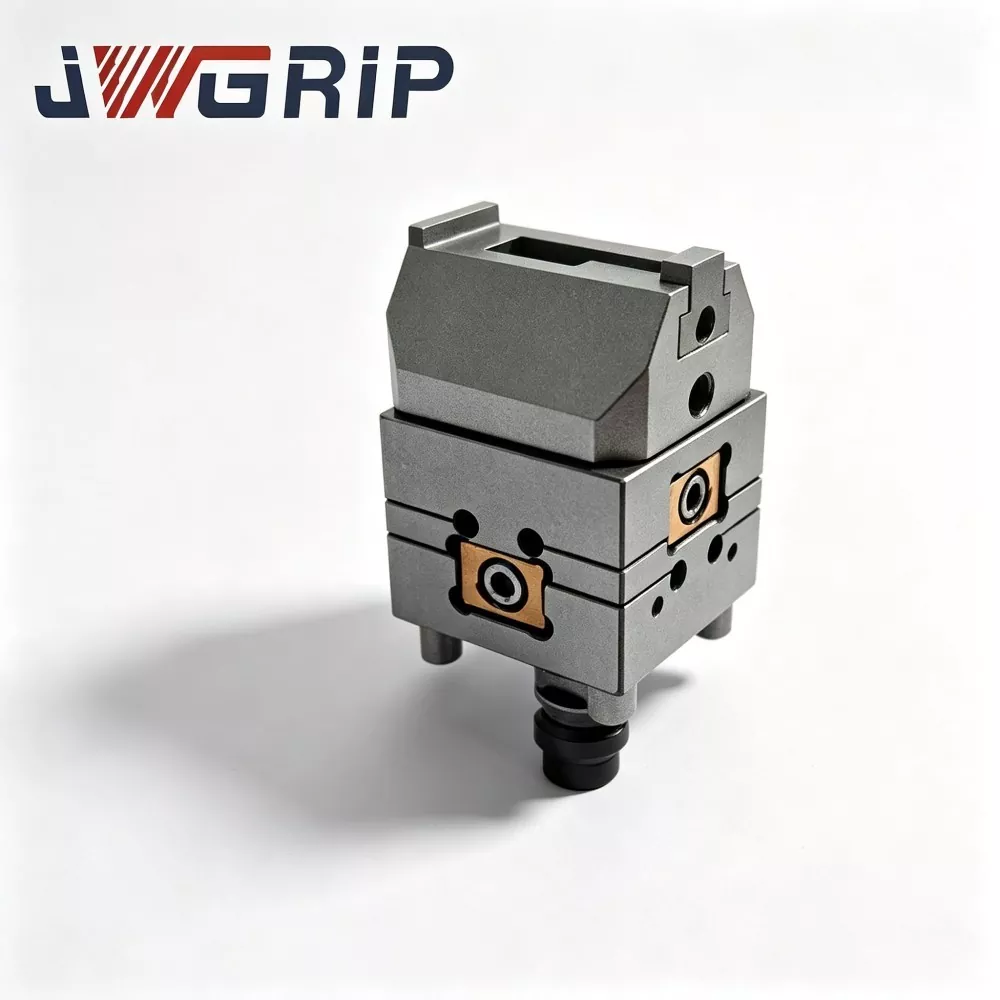
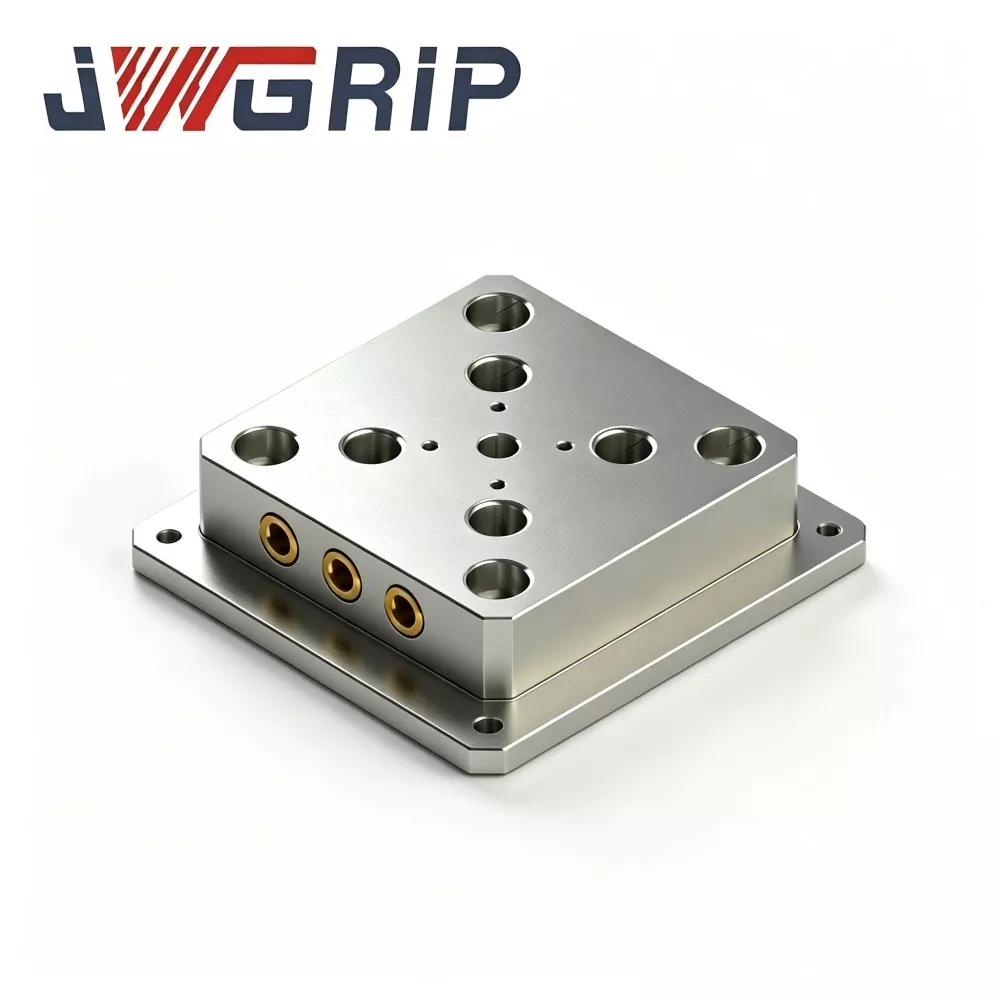
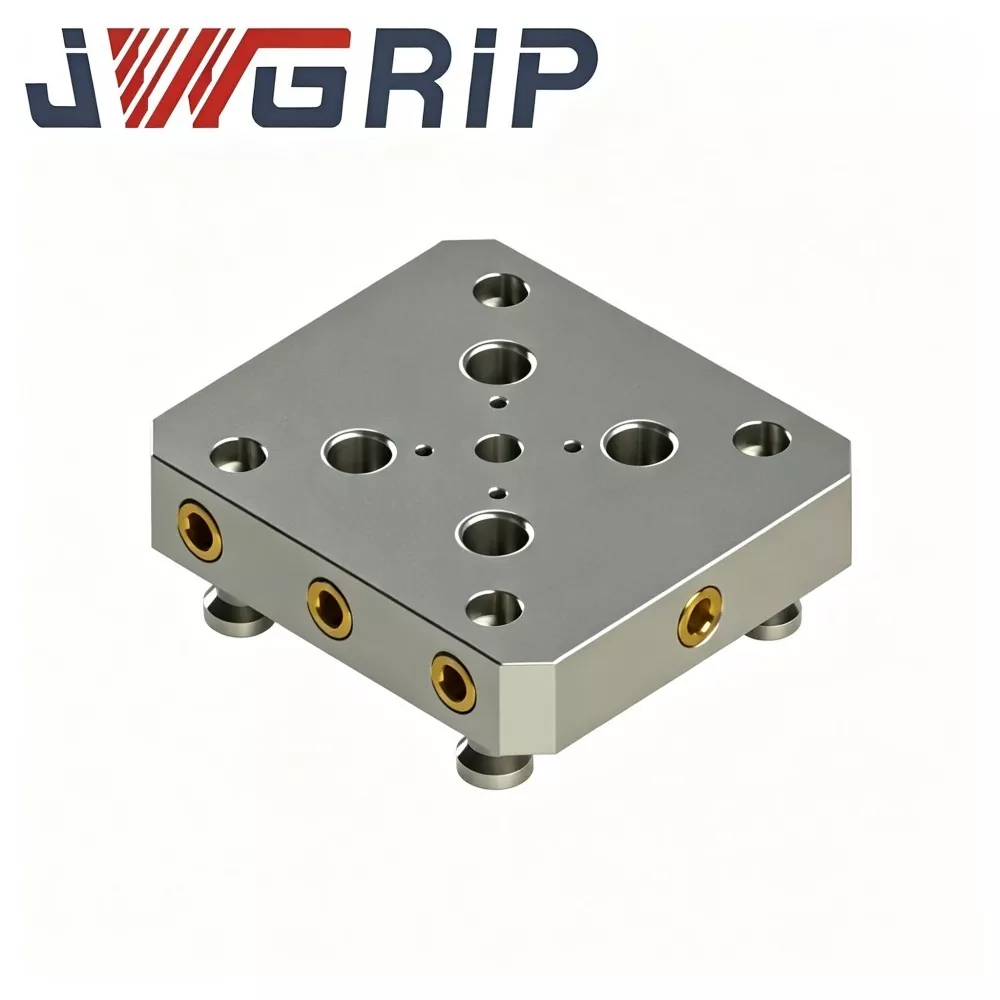
JWGRIP е професионален производител и добавувач на 96 плочка за брзо менување на тела за CNC Workholding во Кина, обезбедувајќи услуга Factory Direct со стандардни модели целосно во залиха за поддршка на глобалните тендерски набавки и проектната соработка. Тоа е интегрирана горна алатна плоча со висока ефикасност, специјално дизајнирана за модерно CNC глодање, обработка со пет оски и работилници за производство на мувла. Интегрира стандардизиран шаблон за монтирање на штипки од 96 серии, тело на носечка плоча со висока цврстина и интерфејс за монтирање на решетката одозгора на работното парче во една единица, елиминирајќи ја повторената калибрација на индикаторот за бирање и дополнителните преодни табли за растојание.
Оваа плоча за брзо менување 96 со високи перформанси за CNC Workholding е произведена од премиум 42CrMo стврднат легиран челик, кој се одликува со извонредна прецизност на повторено позиционирање, ултра цврста структурна цврстина и долгорочни стабилни механички перформанси. Сите референтни површини за позиционирање имаат строга интегрална обработка со едно стегање за да се обезбеди висока севкупна конзистентност на податоците. По груба обработка, заготовките од легиран челик се подложени на целосен третман за стареење за ослободување од стрес за темелно да се елиминира внатрешниот преостанат стрес и да се избегне структурна деформација предизвикана од долготрајно наизменично оптоварување на сечењето.
Критичните површини за парење - долната страна за лоцирање што се наоѓа на 96-те клешти и горниот дел за монтирање на парчето - се завршени со ултра прецизно мелење, обезбедувајќи стабилни и сигурни перформанси на парење. Поддржувајќи го претходно поставувањето на тела и брзото заклучување/замена на машината, ефикасно го намалува обемот на работа на рачно порамнување, го скратува времето за поставување на прицврстувачите и го намалува времето на непрекинување. Широко применлив за обработка на мувла, прецизно мелење со повеќе оски и автоматизирани производни линии, обезбедува цврста, стандардизирана и високо-ефикасна модуларна платформа за стегање за глобалните работилници за индустриска обработка.
Зошто да изберете JWGRIP
Конвенционалните прицврстувачки плочи создаваат многу проблеми во секојдневните работилници за обработка на мувла и повеќе оски:
· Честата замена на тела бара повторена инсталација, усогласување и рачна калибрација. Квалитетот на поставувањето во голема мера зависи од вештината на операторот, што дава нестабилни резултати за позиционирање и трошење валидни часови на производство.
· Домашните обични плочи за прицврстување немаат стандардизирана шема за влечење и обработка на податоци. Одржливите наизменични оптоварувања на сечење создаваат концентрација на стрес и суптилна деформација на плочата, постепено уништувајќи ја точноста на позиционирањето и димензионалната конзистентност на сериските делови.
JWGRIP го подобрува производот од преработка на суровини до мелење на готови делови:
Сите референтни површини за критично позиционирање прифаќаат стратегија за целосна обработка со едно стегање.
Стврднатиот 42CrMo легура од челик поминува низ целосно стареење за ослободување од стрес по груба обработка за да се отстрани внатрешниот преостанат стрес.
Податокот за лоцирање на долниот дел и горното работно парче се прецизно мелени за да се обезбеди стабилно седење на 96-серија клешти со нулта точка.
Стандардната шема од серијата 96 за влечење овозможува претходно поставување на тела офлајн. Операторите градат менгеме и под-тела на плочата надвор од машината; комплетната плоча потоа се става на 96-те чак и се заклучува за секунди, намалувајќи го обемот на работа со рачно усогласување.
Прилагодените и OEM услугите поддржуваат работни парчиња со посебна големина и уникатни потреби за инсталација на машинска маса, нудејќи сигурна модуларна платформа за стегање за обработка на мувла, прецизно глодање со повеќе оски и автоматизирани производни линии.
Основен механизам
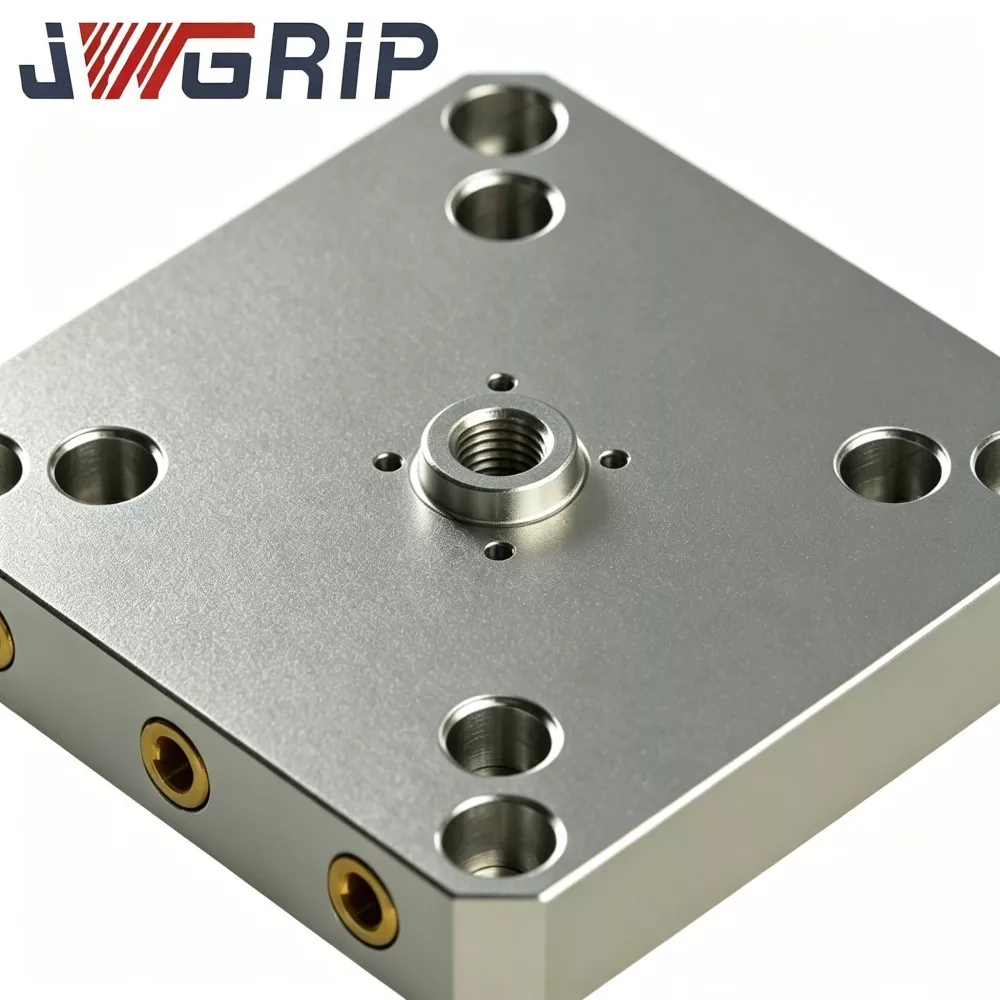
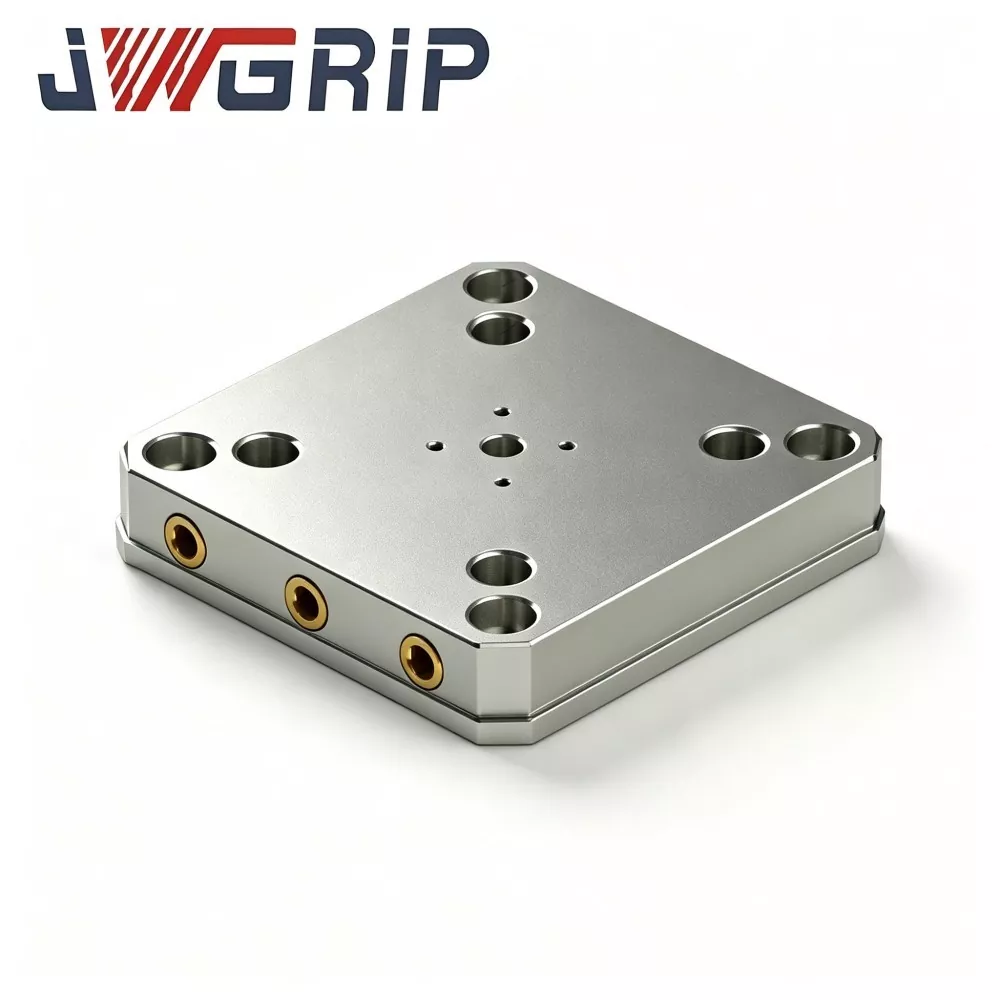
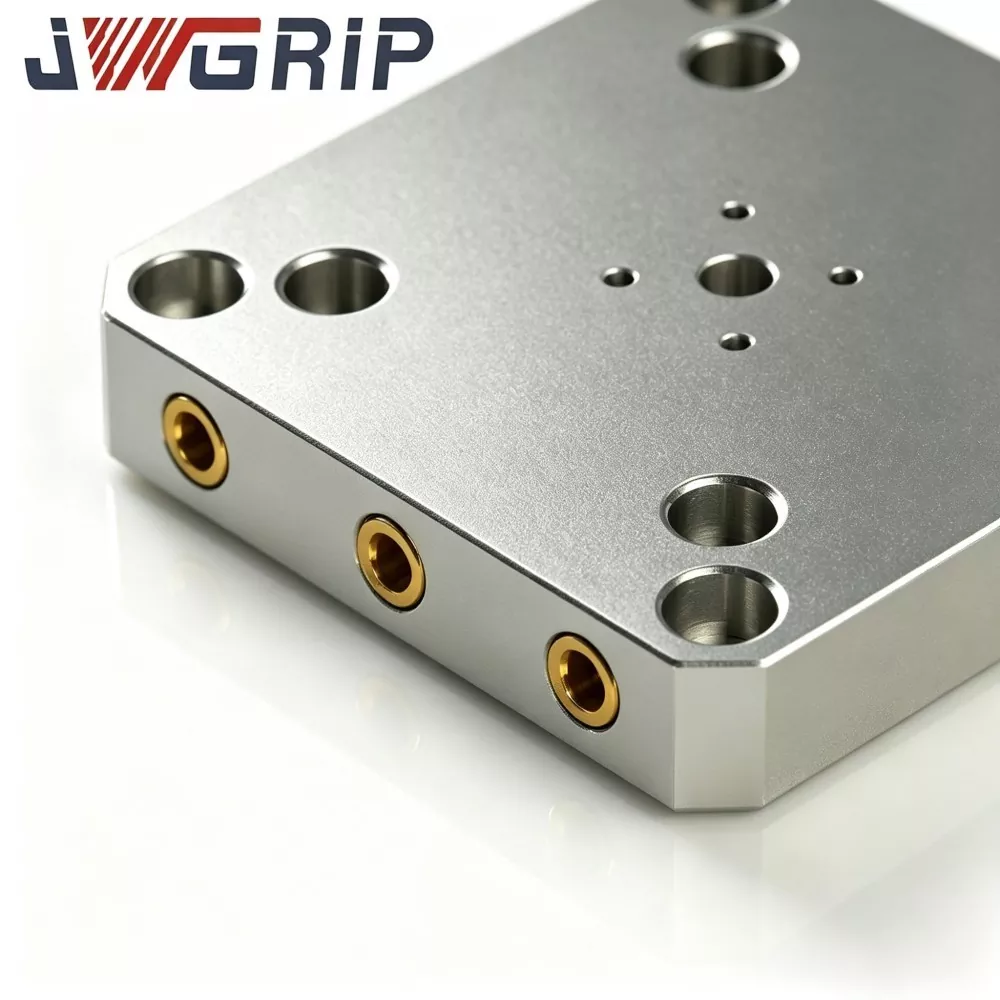
Плочата за фиксирање за брзо менување JWGRIP 96 е горната плочка за алати која се спојува со 96-серијата шуплини со нулта точка, монтирани на масата на машината:
Лицето за лоцирање на дното е во согласност со шемата со нулта точка од серијата 96. Отворените дупки на дното добиваат исти столпчиња за влечење со 96 шари, кои се зашрафуваат одоздола и ги заглавуваат внатрешните држачи за стегање на 96-те чакови.
Површината за лоцирање на дното се наоѓа рамно на референтните лица на чашката; штом ќе се прицврстат клештите, целата плоча се влече надолу и радијално/аксијално се наоѓа на една повторена точка за позиционирање.
Горната површина користи индустриски стандарден распоред на решетка од дупки со навој и дупки со иглички за директно монтирање на менгеме, под-тела или работни парчиња.
Страничните рабови на податоци се прецизно мелени за машинско пронаоѓање на рабовите и повторено полнење.
Главните карактеристики на механичкиот дизајн:
Сите референтни точки за позиционирање - лице за лоцирање на долниот дел, шаблонот на отворот за влечење и горниот дел - се обработуваат на едно тело на плоча. Склопените делови на разделувачите се минимизираат за да се избегне акумулирано повлекување на толеранцијата при повторени циклуси на замена.
Засилената џебна/ребреста структура шири динамична сила на сечење на целата плоча наместо да го концентрира стресот на локалните отвори за влечење, подобрувајќи ја издржливоста при тешки услови на сечење.
Доверливоста на лоцирањето останува стабилна за континуирано производство засновано на смени, без разлика дали се користи за проекти за работилници за тендерски набавки или за локации за менување со висока фреквенција.
Технички перформанси
Стабилна точност на позиционирање на повторување: Критичните податокни површини добиваат прецизно мелење со повеќе премини. Точност на позиционирање на повторување ≤0,010 mm по стотици менувања на тела. Толеранцијата на положбата на шаблонот со дупки за влечење е строго контролирана во рамките на ± 0,006 mm за да се спречи кумулативно отстапување на позиционирањето при обработката на делови со повеќе поставувања.
42CrMo високо-цврсто зацврстено тело од легиран челик: Интегралната термичка обработка за гаснење и калење обезбедува цврстина на површината HRC 54–58. Добрите перформанси против удари и деформации се спротивставуваат на гребење на чипот, цикличен притисок на стегање и наизменично големо оптоварување со сечење. Широко усвоен од работилници за мувла, фабрики за автокомпоненти и постројки за обработка на воздухопловството.
Очигледно зголемување на ефикасноста на менување на алатот: откако 96-те чакни еднаш ќе се инсталираат на масата на машината, замена на плочата трае само 8-12 секунди. Не е потребно повторено трамирање на индикаторот за бирање. Времето на непродуктивно поставување значително опаѓа, зголемувајќи ја севкупната ефективност на опремата и за масовно производство и за нарачки на прототипови со чести промени.
Широка компатибилност плус прилагодена поддршка за OEM: Стандардниот шаблон за влечење се вклопува во главните комерцијални 96-серии на нула точки. Распоредот на горната решетка содржи стандардни менгеме, под-плочки и локали за лоцирање. Фабриката JWGRIP обезбедува OEM и приспособена услуга: надворешните димензии, распоредот на решетката, шемата за влечење, избегнувачките исечоци и висината на монтажата може да се прилагодат. Прилагодените верзии задоволуваат посебни барања за проекти за тендерски набавки и трансформација на линијата за автоматизација.
Комплетна индустриска сертификација и сериска инспекција: Секоја серија е подложена на проверка на димензијата, тест на цврстина, проверка на плошноста/паралелизам и проверка на стабилноста на позиционирањето. Извештаите од инспекцијата ISO9001 може да се обезбедат за поднесување формално-документи за тендерска набавка.
Производство и контрола на квалитет
Целата JWGRIP 96 плочка за брзо менување прицврстувачи за CNC Workholding е произведена и проверена во нашата кинеска фабрика по стандардизиран повеќефазен работен тек:
1. Инспекција на влезната суровина: челичната шипка 42CrMo поминува низ анализа на хемиски состав и тест на цврстина; материјали сертификати во прилог. Неквалификуваните суровини се отфрлаат директно.
2. Грубо CNC глодање: надворешна контура на груба машина, структура на џеб/ребро и пред-дупки; оставете додаток за завршна обработка на сите површини поврзани со позиционирањето.
3. Термичка обработка со гаснење и калење: прецизно контролирајте ги кривите на греењето, држењето и ладењето за да ја достигнете целната цврстина на HRC 54–58 и да го ослободите внатрешниот стрес на материјалот. Овој чекор е задолжителен за перформанси против деформации при долгорочно динамично сечење.
4. Стареење за ослободување од стрес: дополнително ослободување на преостанатиот стрес воведен со груба обработка и термичка обработка.
5. Завршете ја обработката со CNC: обработете ги дупките со допрена влечна обетка, лицето за лоцирање на долниот дел, дупките за горната решетка, страничните рабови на податоци и помошните карактеристики; толеранција на критична димензија контролирана во рамките на ±0,007-0,012 mm.
6. Прецизно мелење на површините со повеќекратни работи на горните и долните подни рамнини за да се гарантира плошноста и паралелизмот.
7. Верификација на мерач на конец и симулација за монтирање со влечење: потврдете ја секоја прислушувана дупчалка со соодветната обетка за влечење со 96 шари без пречки.
8. Конечна сеопфатна проверка: димензија, цврстина, плошност, паралелизам, прецизност на положбата на дупката за влечење и перформанси за повторување на позиционирањето на чак 96. Секој производ добива единствен сериски број за следливост. Несоодветните плочи одат за преработка наместо пакување.
9. Чистење против 'рѓа, површинска обработка со црн оксид и пакување со куќиште од иверица отпорна на удари.
Ризици од погрешно работење
При распоредување на JWGRIP 96 Quick Change Fixture Plate, внимавајте на овие точки за злоупотреба за да избегнете паѓање на опремата или дефект на позиционирањето:
Однапред проценете ја вкупната висина. Комбинираната висина на плочата за прицврстување плус горните менгеме/под-тела може да предизвика пад на вретеното. Изведете симулационо мерење пред формално сечење на масата.
Разликувајте ја статичката носивост од динамичкото оптоварување на сечењето. Дури и со висока вредност за тестирање на статички притисок, корисниците мора да ги следат официјалните оценети параметри на динамичко оптоварување при вистинско влијание на сечењето.
Спречете акумулација на чипот на долниот дел од лоцирањето на лицето и внатре во отворите за влечење со штипки. Остатоците од железен чип го гребат лицето за лоцирање и создаваат отстапување на позиционирањето. Спроведување на редовно одржување на лице место за чистење.
Затегнете ги влечните столпчиња само до наведениот вртежен момент. Преголемиот вртежен момент ги искривува отворите за допрете и податоците на плочата; под вртежен момент се олабавува при вибрации при сечење.
За проекти за тендерски набавки: потврдете го форматот на сертификација, содржината на инспекцискиот извештај и барањата за следливост на сериски број во раната фаза на комуникација.
Пакување
Секоја плочка за фиксирање на JWGRIP поминува низ целосно чистење, прскање против 'рѓа масло и обвивка против 'рѓа хартија, а потоа се пакува во дрвена кутија од иверица отпорна на удари исполнета со пена за да се избегне оштетување од судир и вибрации за време на поморски товарен, воздушен товарен или копнен транспорт.
Достапни логистички опции
Повеќекратни логистички селекции за различни сценарија на нарачки:
Морски товар: тендер-проект за набавки со голем обем пратки
Воздушен товар: време-итно надополнување на залихите
Меѓународен експрес: испорака на пробен примерок со мал обем
Најчесто поставувани прашања
П1: Дали сте производител или добавувач за тргување за 96 Брза промена на плочката за тела за CNC Workholding?
A1: JWGRIP е вистински производител на тела со седиште во Кина. Сите производствени работни текови се завршени во куќата. Ние обезбедуваме развој на OEM и услуги за поддршка на тендерските набавки наместо да работиме како трговец посредник.
П2: Дали оваа плочка за прицврстување може да се прилагоди за нестандардни модифицирани брави од серијата 96?
A2: Стандардната верзија се совпаѓа со општите индустриски приклучоци со нулта точка со 96 модели. Ако вашите чаши се многу модифицирани нестандардни единици, ве молиме испратете цртежи или фотографии за техничка проценка пред да нарачате.
П3: Која е точноста на повторено позиционирање на стандардната плоча за прицврстување?
A3: Стандардната плоча за фиксирање за брзо менување JWGRIP 96 достигнува прецизност за повторување на позиционирањето ≤0,010 mm. Прилагодени верзии со поголема прецизност може да се развијат според посебни технички барања.
П4: Кој е опсегот на гаранцијата?
A4: Двегодишна гаранција за дефекти предизвикани од производството при номинално оптоварување и правилна инсталација. Оштетувањето предизвикано од преоптоварување, корозија на чипови, механички судир или неправилно одржување спаѓа надвор од опсегот на гаранцијата.
П5: Може ли да добијам формална понуда и документи за ценовник?
А5: Да. Ве молиме контактирајте го тимот за продажба на JWGRIP. Подготвуваме ценовник или формална комерцијална понуда врз основа на конфигурацијата на производот, обемот на нарачката и деловните барања.
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Вести Препораки