Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






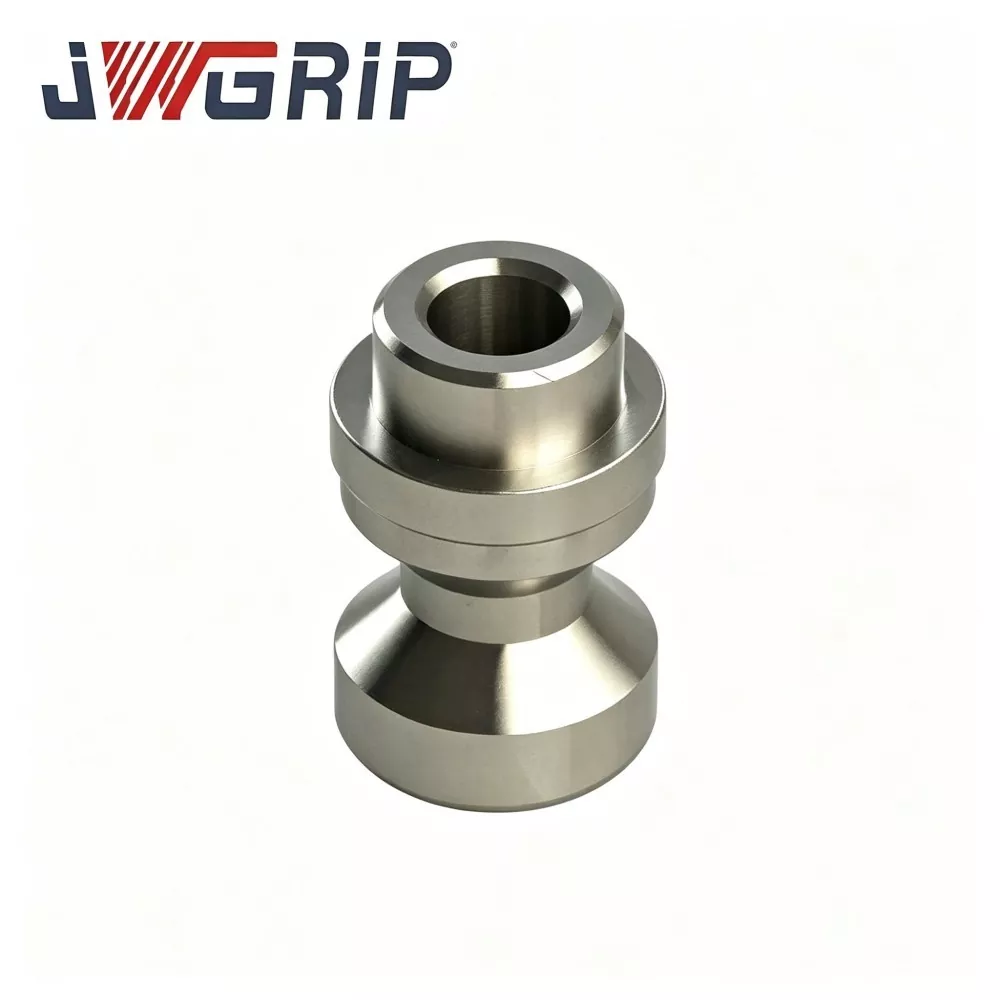
Прецизно влечење на обетка D16 нулта точка за CNC работа
JWGRIP е професионален производител и снабдувач на прецизни D16 нулта точка за влечење за CNC Workholding во Кина, со стандардни спецификации целосно на залиха и прифаќање на глобална нарачка за масовно производство за фабрики за CNC обработка, интегратори на тела и тимови за одржување на просторијата за алати. Тоа е компонента за позиционирање и заклучување на јадрото со висока прецизност, професионално прилагодена за системите за стегање со нулта точка од серијата D16 во работата со ЦПУ. Интегрирајќи го реперот за позиционирање со висока прецизност и структурата за стабилна пренос на сила во една единица, тој ги презема основните функции на позиционирање на прицврстувачите, пренос на сила на блокирање и повторено мерење на позиционирање за време на обработката со голема брзина.
Precision D16 Zero Point Pull Stud for CNC Workholding е произведен од врвни суровини од легиран челик, со усвојување стандардизирано ковање, повеќекратни прецизни циклуси на термичка обработка и ултрапрецизно мелење. Различно од обичните влечни столпчиња за општа намена, тој ја оптимизира распределбата на напрегањето на сферичното допирно подрачје, ефикасно намалувајќи го локалниот контактен притисок и избегнувајќи рано распарчување, гребење и пластична деформација при долготрајни циклични оптоварувања на стегање. Со стабилна геометриска точност што се одржува по стотици илјади циклуси на стегање, издржливата влечна обетка целосно се усогласува со CE стандардите за безбедност на машините.
Секоја серија е подложена на строга проверка на влезниот материјал, откривање на дефекти на фалсификување, класификација на цврстина, проверка на прецизната димензија и проверка на земање примероци од циклусот на готовиот производ. Широко се користи за ново склопување на тела со нулта точка и замена на истрошени и деформирани влечни столпчиња за одржување на тела на лице место. Поддржувајќи итни набавки на залихи и големи нарачки за реновирање на работилници, како и OEM и персонализирана приспособена модификација на спецификациите на навојот, висината на рамената и сферичната толеранција, обезбедува стабилни и високопрецизни решенија за поддршка за позиционирање во нулта точка за глобалните претпријатија за прецизно обработка на CNC.
Оперативен работен тек
Стапката за влечење со нулта точка D16 е клучниот дел за пренос на сила и позиционирање на системот за стегање со нулта точка од серијата D16 за работа со CNC. Кога станицата за прицврстување со нулта точка ќе изврши дејство на стегање, внатрешниот механизам за стегање се заглавува на сферичната површина за влечење на влечната нишка D16. Потпирајќи се на сферичниот контакт на површината и лицето за позиционирање на рамената, го комплетира двојното позиционирање на радијалните и аксијалните насоки за тела и палети и пренесува голема сила на влечење за блокирање за процес на сечење со CNC со голема брзина.
Без квалификуван D16 Zero Point Pull Stud, системот за фиксирање со нулта точка D16 ќе ги претрпи следниве типични дефекти во практичното производство:
1. Нестабилно заклучување на тела, мало поместување на прицврстувачот при вибрации на сечење
2. Повторете го падот на точноста на позиционирањето предизвикано од сферична гребнатинка на површината, распарчување или пластична деформација
3. Абнормален шум од стегање, нерамномерен стрес на внатрешните вилици за стегање на станицата во нулта точка
4. Прицврстувачот не може да се ослободи непречено поради деформација на рамото на обетката или оштетување на конецот
Интерфејсите за совпаѓање на јадрото на D16 Zero Point Pull Stud:
1. Сферична контактна површина за влечење: Соработува со внатрешните челусти за стегање на станицата за прицврстување со нулта точка D16, ја носи главната сила на влечење за заклучување.
2. Локација на референтното лице на рамото: Репер за аксијално позиционирање, тесно се вклопува на долната површина на прицврстувачот, ја дефинира положбата на оската Z на фиксаторот.
3. Декција на конец за монтирање: зашрафете ја во дупката со навој за прицврстување или палета, реализирајте фиксна инсталација на влечната нишка.
4. Функција за рамно / позиционирање против ротирање (опционално): Спречува вртење на влечење за време на циклусите на стегање-отпуштање.
Целосен работен тек со стегање-ослободување:
1. Прицврстете ја нишката за влечење со нулта точка D16 на дното на прицврстувачот или палетата преку конец за монтирање.
2. Операторите или опремата за автоматизација го поставуваат прицврстувачот со влечна шипка на станицата за прицврстување со нулта точка D16. Сферичната површина на влечната обетка влегува во внатрешната празнина на станицата за да се реализира претходно позиционирање.
3. Се активира пневматскиот/хидрауличниот механизам за стегање на станицата со нулта точка; челустите за стегање ја прицврстуваат сферичната контактна површина на влечната обетка D16, генерирајќи моќна сила на влечење. Лоцираното лице на рамото тесно одговара на референтната рамнина на станицата за да го заврши радијално-аксијалното комбинирано позиционирање.
4. Откако ќе се завршат позиционирањето и заклучувањето, CNC машинскиот алат започнува со сечење со голема брзина, а силата на реакција на сечењето се пренесува преку влечната нишка до станицата за прицврстување со нулта точка.
5. По завршувањето на задачата за обработка, станицата со нулта точка извршува дејство за отклучување; вилиците за стегање се отвораат и ја ослободуваат сферичната површина на влечната обетка D16.
6. Уредот/палетата може да се подигне од станицата со нулта точка, завршувајќи еден целосен циклус на обработка, подготвен за замена на тела во следниот круг.
Вообичаените евтини универзални столпчиња за влечење ја реализираат само основната функција за поврзување на влечење, без насочена оптимизација на распределбата на сферичното површинско напрегање, градиентот на цврстина на термичка обработка и плошноста на рамениците за работни услови на системот D16 со нулта точка. Под долгорочно циклично стегање и ударно оптоварување со сечење, тие се склони кон сферично распарчување на површината, деформација на рамената и абење на конецот, што доведува до губење на прецизноста на целата тела со нулта точка. Надоврзувајќи се на изобилството практично искуство од проектите за одржување на лице место за тела со нулта точка D16, JWGRIP го оптимизира сферичниот контакт напон, процесот на термичка обработка со повеќе циклуси и ултрапрецизното брусење, специјално за обетката за влечење со нулта точка D16, која може да одржи големо циклично влечење при честото производство на тела и да го спречи раното заклучување на позицијата на компонентите со нулта точка.
Практична анализа на болка-точка
1. Краток век на траење на обичните евтини општо влечни столпчиња Конвенционалните општи влечни столпчиња прифаќаат едноставен процес на термичка обработка. Сферичната контактна површина е лесна за производство на распарчување и гребење по илјадници циклуси на стегање. Потребна е честа замена, што предизвикува прекин на производството и зголемени трошоци за одржување на тела.
2. Повторете го повлекувањето на точноста на позиционирањето предизвикано од сферичната површина и оштетувањето на лоцирањето на рамото Под вибрации на сечење и циклично оптоварување на влечење, инфериорните столпчиња за влечење претрпуваат сферична пластична деформација или вдлабнатина на лицето на рамото. Директно доведува до девијација на позиционирањето на тела, што резултира со нестабилна димензија на работното парче и зголемена стапка на отфрлање.
3. Скриен ризик од недоволни перформанси на заклучување при тешко сечење За време на тешко глодање на работните парчиња од калап челик и алуминиумска легура, влечната обетка носи огромна реакциона сила. Неоптимизираните столпчиња за влечење може да предизвикаат ризик од лизгање при голема сила на влечење, загрозувајќи ја безбедноста на обработката на лице место.
4. Слаба заменливост на нестандардни модифицирани производи за влечење на столпчиња Нестандардните столпчиња за влечење на пазарот имаат неконзистентна сферична толеранција, висина на рамената или спецификација на конецот. Тие не можат наизменично да се користат за стандардни станици за прицврстување со нулта точка D16, што бара рачна модификација на монтирањето за време на замена и продолжување на времето на прекин на опремата.
5. Нестабилни сеопфатни перформанси без целосна сериска проверка Некои добавувачи го прескокнуваат откривањето на дефекти, класификацијата на цврстина и проверката на земање примероци од циклусот. Поединечни неисправни столпчиња се влеваат во производствената локација, предизвикувајќи ненадејно отклучување на тела и неочекувано исклучување на производството.
JWGRIP Precision D16 Zero Point Pull Stud ги решава гореспоменатите производни тесни грла преку пет основни мерки за дизајн: суровина од врвен легиран челик, оптимизиран дизајн за дистрибуција на стрес со сферична површина, термичка обработка со прецизност со повеќе циклуси, ултра прецизно мелење за клучните функционални површини, комплетна безбедност на машинската серија со комплетна компактна серија со проверка на CE.
Состав на модул
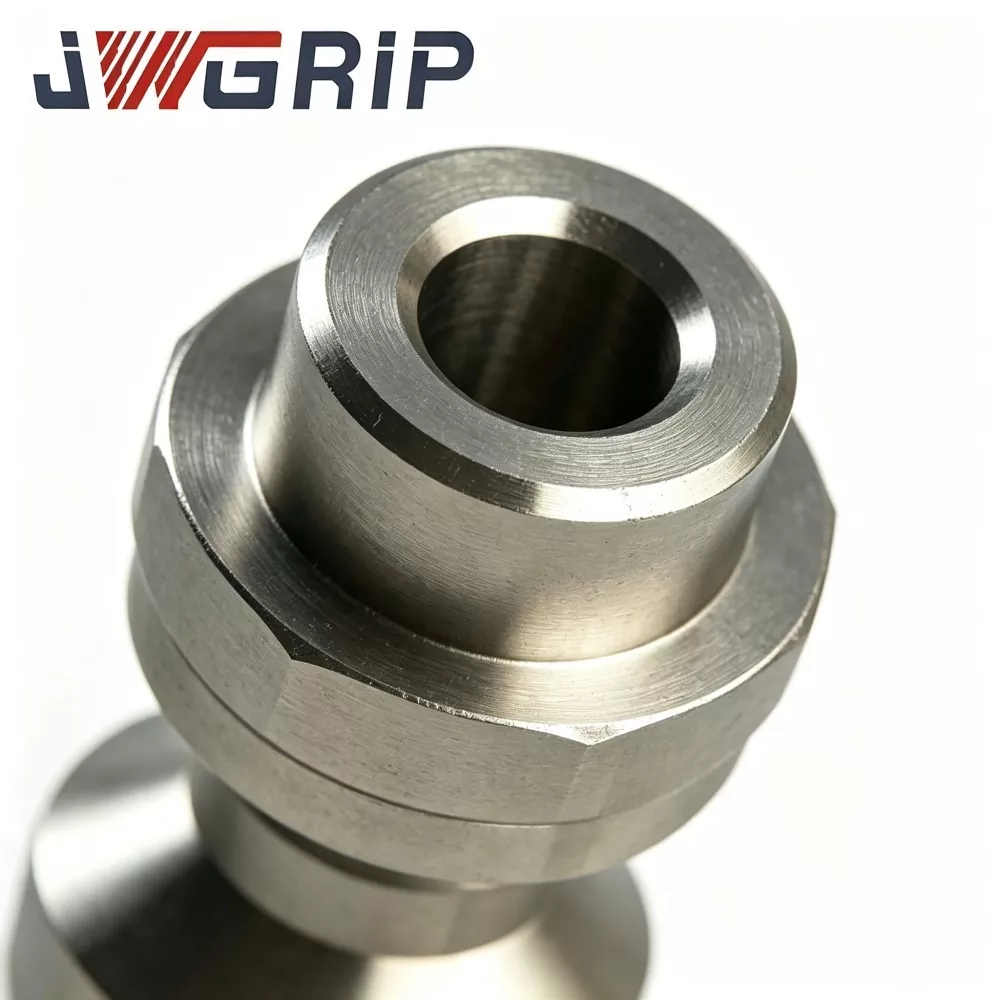
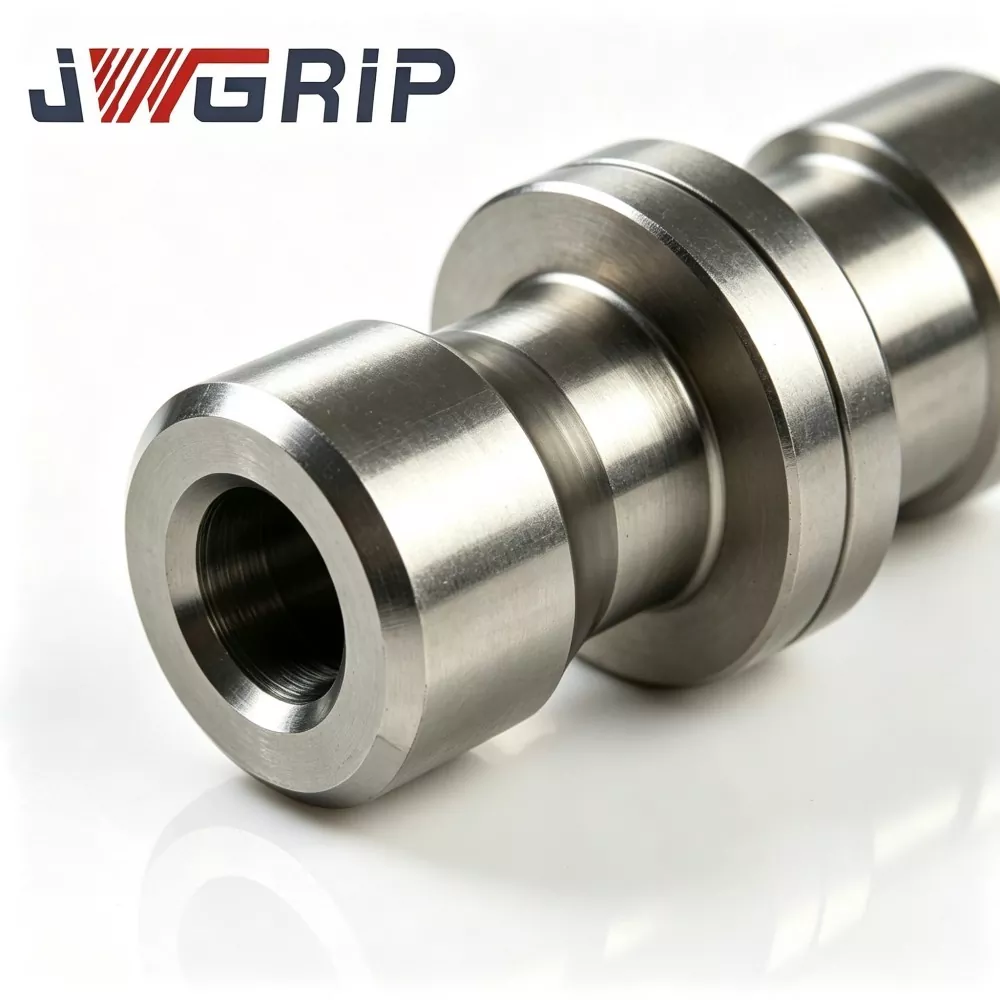
JWGRIP Precision D16 Zero Point Pull Stud for CNC Workholding е компонента за позиционирање-заклучување со висока прецизност со едно тело за систем за прицврстување со нулта точка од серијата D16. Неговите клучни функционални делови вклучуваат четири дела:
1. Сферична површина за контакт за влечење: Главна област која носи напрегање на стегање, усогласена со внатрешните челусти за стегање на станицата со нулта точка D16.
2. Лоцирање на референтното лице на рамото: Површина на репер за аксијално позиционирање, одговара на дното на прицврстувањето или на референтната рамнина на станицата со нулта точка.
3. Декција на конец за монтирање: Инсталационен конец за навртување во тела / дупка со навој на палета.
4. Рамна функција против ротација: го спречува вртењето со влечење за време на циклусите на стегање-отклучување (стандардна и опционална приспособена верзија).
Опис на клучниот дел
1. Сферична контактна површина за влечење Обработена со ултрапрецизно брусење, оптимизирана структура на дистрибуција на сферични напрегања. По специјална термичка обработка, површината добива висока цврстина и отпорност на абење, отпорна на распарчување, гребење и пластична деформација под стотици илјади циклични товари за стегање. Тоа е јадрото на контактната област со сила за заклучување во нулта точка.
2. Лоцирање на референтното лице на рамената Рамно лице со висока прецизност на земјата. Строга контрола на перпендикуларноста помеѓу лицето на рамото и сферичниот центар, гарантира точност на аксијалното позиционирање на прицврстувањето, избегнува отстапување на димензијата на оската Z предизвикано од вдлабнување или навалување на лицето на рамото.
3. Секцијата со конец за монтирање Усвојува високопрецизна спецификација на конец усогласена со системот за прицврстување со нулта точка D16. Добра цврстина на истегнување и перформанси против замор, спречувајќи лизгање или пукање на конецот при долгорочно оптоварување на влечење.
4. Рамна карактеристика против ротација Избрусена рамна структура против ротација, го спречува вртењето на обетката за влечење заедно со триењето на стегање на вилицата при постојано менување на тела, заштитувајќи ја сигурноста на поврзувањето на конецот; достапен за стандардна верзија, исто така поддржува прилагодено откажување според барањата за цртање на клиентите.
Технички предности
1. Специјално развиен за систем за стегање со нулта точка од серијата D16, 100% заменливо стандардно решение за резервни делови Различно од универзалните производи за влечење на пазарот, Precision D16 Zero Point Pull Stud for CNC Workholding е целосно оптимизиран со цел кон D16 нулта точка за прицврстување и бара прицврстување на профилот на станицата за влечење на нулта точка. параметри. Директна замена без секундарна модификација на монтирање, што значително го намалува времето на одржување на тела.
2. Оптимизирана распределба на сферичен стрес + прецизна термичка обработка со повеќе циклуси, извонредна отпорност на абење и перформанси против замор Оптимизирајте го сферичниот контактен стрес за да го намалите локалниот контактен притисок. Премиум легиран челик со прецизна термичка обработка со повеќе циклуси постигнува разумен градиент на цврстина. Ефикасно се спротивстави на распарчување, гребење и пластична деформација при стотици илјади циклично стегање, продолжувајќи го работниот век на компонентата.
3. Ултра прецизно брусење за клучните површини, стабилни долгорочни перформанси за повторување на позиционирањето Сферичната површина и лоцираното референтно лице на рамениците прифаќаат ултрапрецизен процес на мелење. Строга геометриска контрола на толеранција за перпендикуларност, заобленост и сферична димензија. Одржувајте конзистентни перформанси на позиционирање по циклуси за замена на тела во големи количини, обезбедете стабилна димензија на обработка на работното парче.
4. Стандардна залиха и флексибилна можност за прилагодување на OEM Стандардните столпчиња за влечење со нулта точка D16 се во доволни залихи за итна замена за одржување на тела. Поддржете го прилагодувањето на OEM: прилагодување на спецификацијата на конецот, модификација на висината на рамената, оптимизација на сферична толеранција, промена на структурата против ротација, за да се задоволат персонализираните барања на различни специјални решенија за CNC тела.
5. Строга проверка на сериите во целосниот процес и верификација на местото на масовно производство Секоја производна серија ја комплетира проверката на дојдовниот материјал, откривањето на дефекти на фалсификувањето, проверката на цврстината, прецизното сортирање на димензиите и проверката на земање примероци од циклусот на готовиот производ. Производите се масовно применети и верификувани на голем број домашни локации за производство на CNC тела со нулта точка.
Инсталација и оперативни мерки на претпазливост
1. Чистење и проверка пред инсталацијата Целосно исчистете ја дупката со навој на прицврстувачот/палетата, отстранете ги железните чипови, остатоците од течноста за сечење и туѓите загадувачи. Проверете ја дупката со навој за оштетување; поправете или заменете го конецот за фиксирање ако забите на конецот се скршени. Проверете ја референтната површина за парење дали има вдлабнатина, бруси или гребнатини.
2. D16 нулта точка за монтирање на нишка за влечење Завртката D16 повлечете ја нишката во дупката со навој за прицврстување. Затегнете строго следете ги барањата за вртежен момент наведени во техничкиот лист со податоци. Забрането е затегнување со прекумерен вртежен момент, за да се спречи оштетување на конецот, искривување на лицето на рамената и дефект на прецизноста на скриеното позиционирање.
3. Проверете го статусот на монтажата на репер за склопување По инсталацијата, потврдете дека лоцираното референтно лице на рамото тесно се вклопува на долната површина на прицврстувачот без навалување или празнина. Немајте туѓи честички сместени помеѓу рамото и прицврстувачот. Ако се инсталирани повеќе столпчиња за влечење на еден прицврстувач, проверете дали сите столпчиња го одржуваат конзистентниот статус на монтирање.
4. Тест за симулација со рачна замена пред употреба Монтирајте го прицврстувачот склопен со столпчиња за влечење D16 на станицата за прицврстување со нулта точка D16, извршете повторен рачен тест за стегање-отклучување. Проверете дали стегањето е цврсто, отклучувањето е мазно, нема абнормален шум. Потврдете дека нема заглавување помеѓу сферичната површина за влечење и внатрешните вилици на станицата.
5. Тест за верификација на состојба на сечење Изведете пробно сечење за обработуваното парче, проверете ја стабилноста на заклучувањето на тела и конзистентноста на димензиите на обработката на работното парче. Откако ќе се потврди изведбата квалификувана, формално пуштена во сериско производство.
6. Дневно барање за проверка на лице место Редовно демонтирајте ги влечните столпчиња за проверка на изгледот. Проверете ја сферичната површина за гребење/прскање, проверете го лицето на рамото дали има вдлабнатина и конецот за абење. Заменете ја влечната обетка навремено штом ќе се појави очигледно оштетување, избегнувајте неочекуван дефект на точноста за време на масовната обработка.
Услуги за поддршка по продажбата
1. Далечински онлајн техничко упатство: покривање на консултации за избор на штипки за влечење, насоки за вртежен момент на инсталација и отстранување на проблеми на тела во нулта точка.
2. За секоја нарачка се доставуваат целосен технички лист со податоци и документ за операција за инсталација.
3. Прилагодени проектни консултации на инженерско ниво: модификација на спецификацијата на конецот, прилагодување на висината на рамената, прилагодување на сферичната толеранција, оптимизација на структурата против ротација и други персонализирани барања.
4. Поддржете ја набавката на самото место на примерок од едно парче и нарачка на големо снабдување со столпчиња D16 со нулта точка, исполнување на барањата за итно одржување на тела и за надградба на серија на работилници.
5. Изјава за гаранција: Под правилна инсталација и оценети работни услови за влечење, главното тело што не се троши на D16 Zero Point Pull Stud ужива 2-годишна гаранција. Абењето предизвикано од нормално циклично триење, гребнатини од влијание на странски чип се исклучени од опсегот на бесплатна гаранција. Штетата предизвикана од монтирање прекумерен вртежен момент, силата на влечење со преоптоварување, вештачки судир и несоодветна работна средина не се покриени со гаранција.
Најчесто поставувани прашања
П1: Дали оваа прецизна нишка за влечење со нулта точка D16 може директно да се совпадне со стандардните станици за прицврстување со нулта точка од серијата D16?
Да. Прецизниот држач за влечење со нулта точка D16 за CNC Workholding е стандарден резервен дел што одговара на позиционирање-заклучување за прицврстувачките станици со нулта точка од серијата D16. Сферичната димензија, висината на рамената и спецификациите на конецот го следат оригиналниот стандард на системот D16, може директно да се инсталираат и заменат без секундарна модификација.
П2: Колку циклуси на стегање може да достигне JWGRIP D16 обетка за влечење со нулта точка во номинална работна состојба?
При правилна инсталација, правилен вртежен момент и чиста работна средина, може да достигне стотици илјади циклуси на стегање. Вистинскиот работен век се однесува на оптоварувањето на сечењето, степенот на загадување на чипови и статусот на редовно одржување на местото на производство.
П3: Ако е потребна посебна нишка, димензија на рамената или сферична толеранција за проектот, дали е достапна сопствена услуга?
Достапна е сопствена услуга OEM. Може да обезбедите цртежи или детални технички параметри, можеме да ги прилагодиме конецот, висината на рамената, сферичната толеранција и структурата против ротација според реалните барања за тела.
П4: Дали е поддржано купувањето на примерок од едно парче за верификација и одржување на тела?
Да. Стандардните столпчиња за влечење со нулта точка D16 се на залиха, поддржувајќи го купувањето на примерок од едно парче за тестирање на тела и одржување на лице место, а исто така поддржува нарачка за големи количини за проекти за реновирање на работилници.
П5: Кои се клучните точки за секојдневно одржување на обетката за влечење D16 со нулта точка?
Фокусни точки: Чувајте ги конецот, сферичната контактна површина и лоцираното лице на рамото чисти без остатоци од чипови; затегнете ја влечната обетка строго според одреден вртежен момент; редовно проверувајте ја сферичната површина за распарчување / гребење, лицето на рамото дали има вдлабнатина и конецот за абење; навремено заменете ја влечната обетка штом ќе се појави очигледна штета.
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Поврзани производи
Вести Препораки