Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






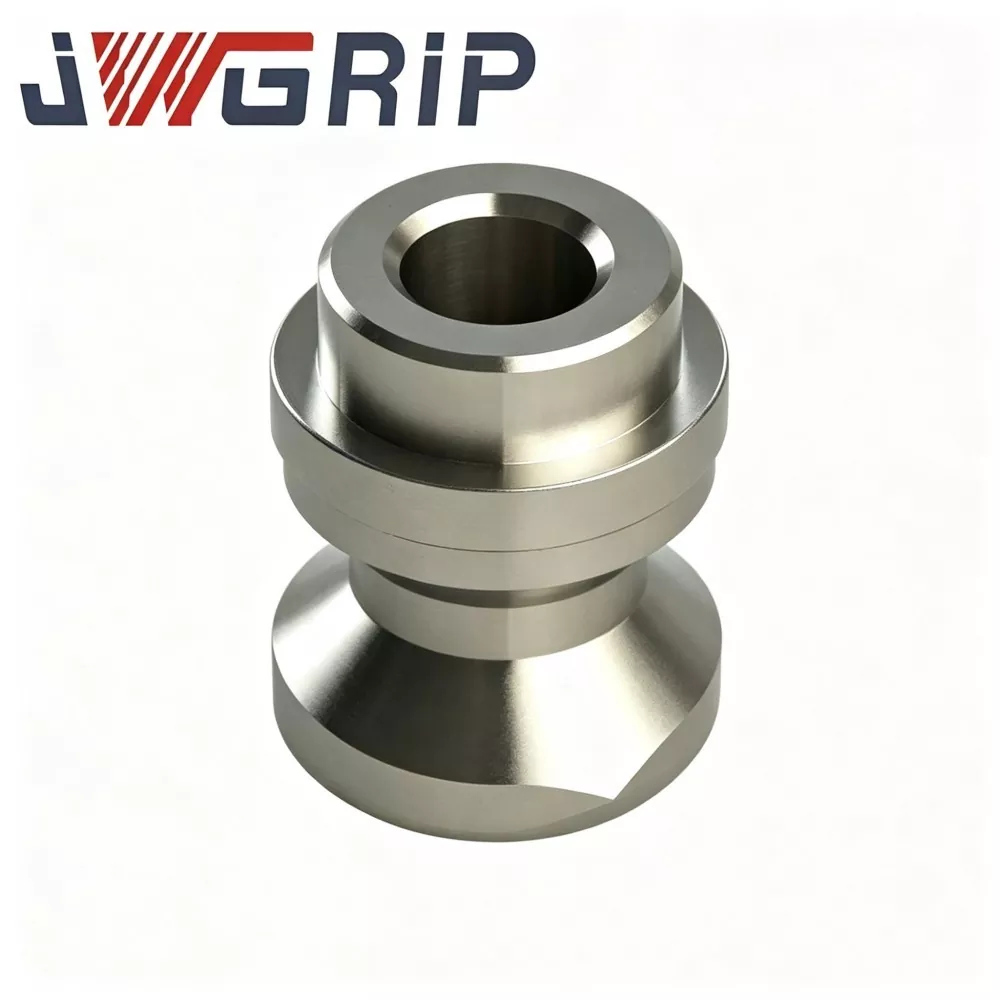
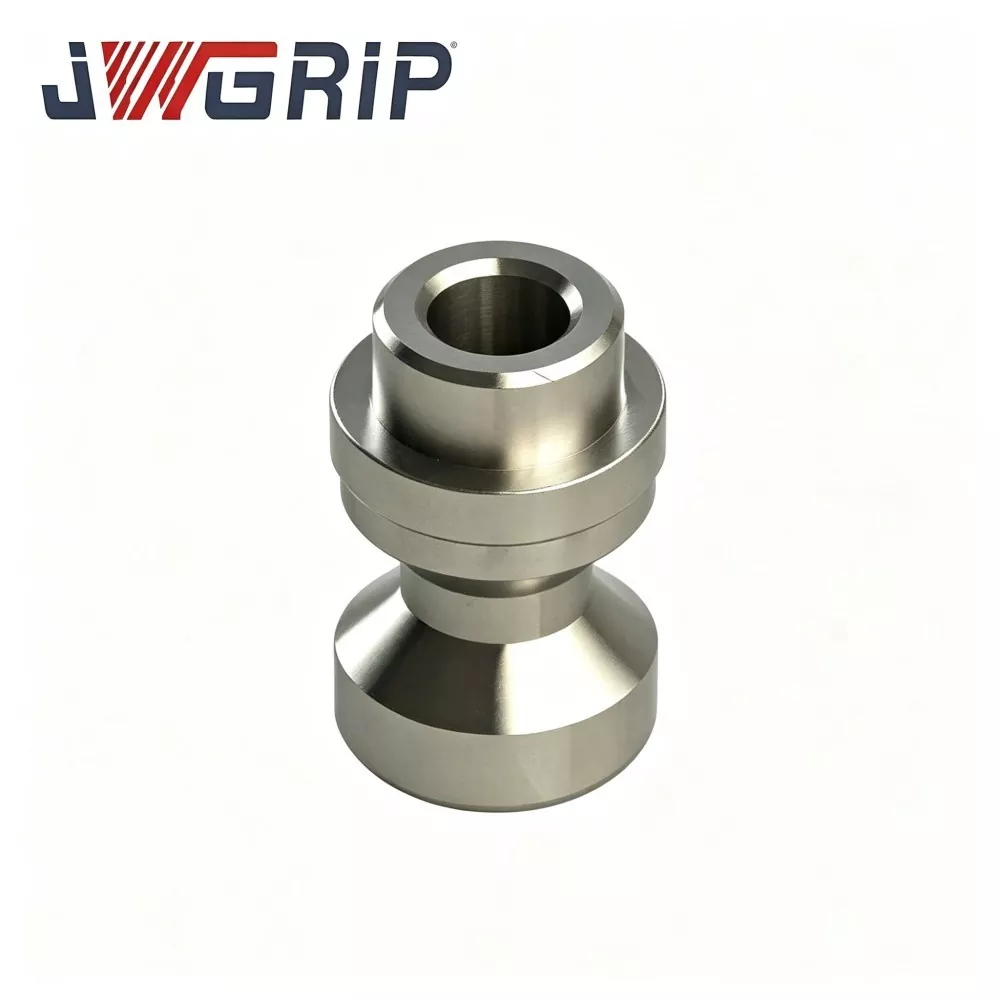
Прецизно влечење на обетка со нулта точка D20 за CNC тела
JWGRIP е професионален производител и добавувач на прецизни D20 нулта точка за влечење за CNC тела во Кина, обезбедувајќи услуга за продажба директно во фабрика со стандардни модели целосно во залиха за да им служи на глобалните интегратори на тела, продавниците за CNC машини и одделенијата за одржување на алат. Тоа е компонента за позиционирање на носивост на јадрото со високи перформанси, специјално дизајнирана и прилагодена за системите за алати за стегање со нулта точка од серијата D20. Интегрирајќи ги функциите за позиционирање на репер, пренос на сила на заклучување и ограничување против ротација во една оптимизирана структурна единица, тој совршено се прилагодува на процесите на глодање со голема брзина, дупчење и композитно сечење со повеќе оски.
Precision D20 Zero Point Pull Stud for CNC Fixure усвојува празно од легиран челик со висока цврстина, обработено преку професионално топло ковање, калење во повеќе чекори и сферична обработка на карбуризирање и гаснење на површината. Различно од обичните облоги за влечење со обработени шипки без структурна оптимизација, ја оптимизира внатрешната дистрибуција на металните влакна по патеката за пренос на сила, ефикасно намалувајќи го сферичното распарчување, деформацијата на рамената и оштетувањето од замор на конецот при долготрајни услови на циклично стегање со тешки товари. Со ултрастабилно задржување на геометриската толеранција по масивни повторени циклуси на стегање, издржливата компонента целосно ги исполнува CE стандардите за механичка безбедност за помошните делови за машински алат.
Секоја серија е подложена на строга спектрална инспекција на суровина, проверка на недостатоците на фалсификување, оценување на цврстина, сферично прецизно мелење и циклични тестови за симулација на стегање за да се обезбеди постојан квалитет. Тој е широко применлив за склопување на нови тела и за замена за одржување на стари и деформирани влечни столпчиња на производните линии. Поддржувајќи го пробното производство во мали серии и нарачката на серии во голем обем, како и OEM и персонализираното прилагодување на големината на рамената, спецификацијата на конецот и технологијата за зајакнување на површината, обезбедува сигурни решенија за позиционирање со висока прецизност во нулта точка за модерно производство на CNC флексибилна обработка.
Функционална анализа
Технологијата за прицврстување со нулта точка драстично го скратува времето за менување на тела за повеќе варијанти CNC обработка и стана главна алатка за обработувачки центри со 3 и 5 оски. Навртката за влечење со нулта точка D20 е прицврстена под долната страна на плочата за прицврстување и соработува со стегачот D20 во основата со нулта точка. Овозможува брзо заклучување и високопрецизно повторено позиционирање на плочите за прицврстување.
Типичен синџир на неуспех предизвикан од неисправна обетка за влечење:
① Сферични површински распарчување / вовлекување → позиционирачко отстапување на податоците
② Пластична деформација на рамото → пад на перпендикуларноста
③ Абење/оштетување на конецот → недоволна сила на претходно затегнување
④ Конечен резултат: нанос на позиционирање на плочата, нестабилна сила на стегање, димензионални флуктуации на сериските делови, скриен безбедносен ризик при сечење со голема брзина.
Основна функција
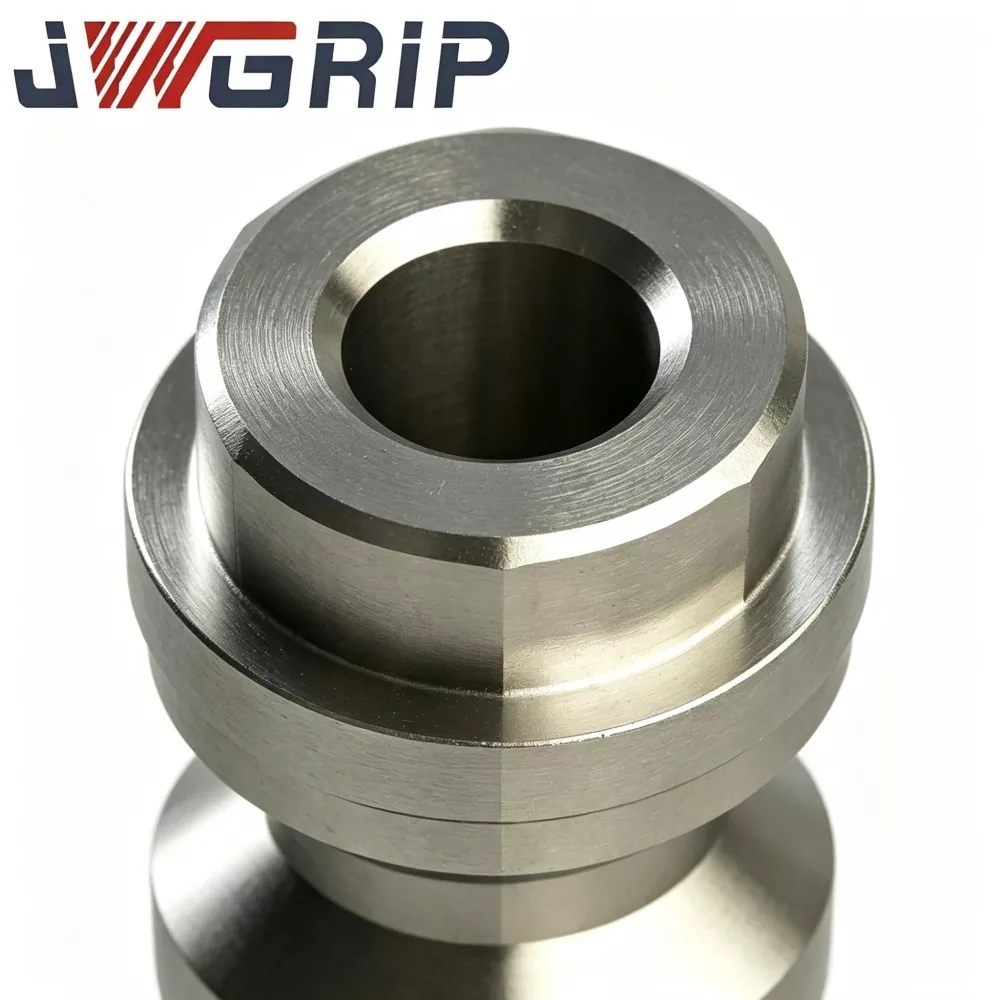
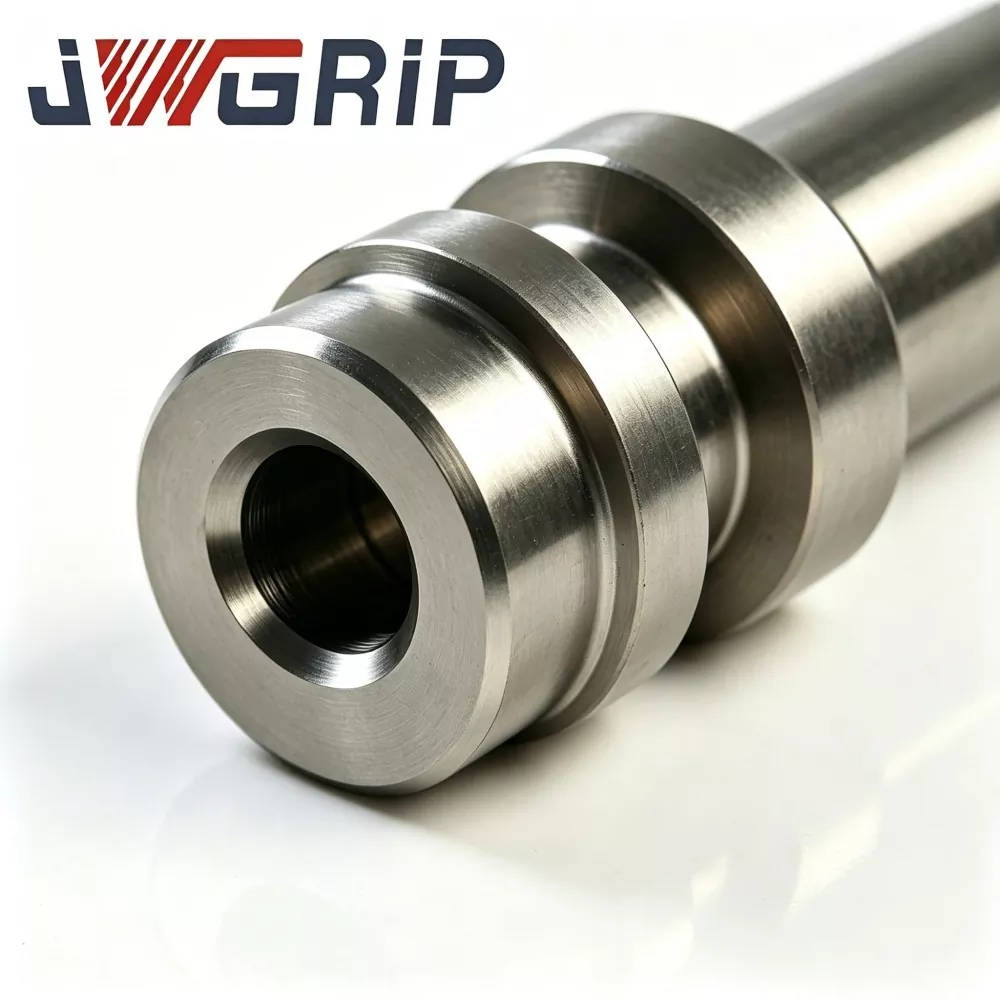
Прецизно прецизно D20 обетка за влечење со нулта точка за CNC тела е поделена на три основни функционални делови:
1. Сегмент за поврзување со навој
Прицврстува цела влечна обетка на долната површина на плочата за прицврстување; пренесува делумен аксијален пред-затегнат вртежен момент. Прецизноста на обработката на конецот директно ја одредува перпендикуларноста помеѓу сферичната лоцирана глава и основната рамнина на плочата за прицврстување.
2. Референтен сегмент на рамо
Служи како референтно лице за монтирање при навртување на влечната штипка во плочата за прицврстување; носи делумна аксијална предзатегнувачка сила. Плошноста на рамената и нормалноста се критични индекси за севкупната прецизност на повторување-позиционирање на телата.
3. Сферичен сегмент на глава за лоцирање
Работна зона за парење на јадрото, контактира и соработува со стегање-колети во основата со нулта точка; презема сила за заклучување на спуштање и формира геометриско позиционирање-репер. Сферичната површина трпи висок локален контакт-притисок за време на секој циклус на стегање-откачување.
ризици за производство:
1. Сферичната лоцирана глава носи циклично висок контактен стрес во секоја јамка за стегање, висок ризик од оштетување од контакт со замор.
2. Референтното рамо може да генерира ризик од микро-деформација при прекумерен вртежен момент за инсталација.
3. Сегментот на конецот носи комбинирана напнатост плус оптоварување со вибрации за време на процесите на сечење.
Вообичаените евтини столпчиња за влечење на пазарот прифаќаат само вртење со шипки без топло ковање; Протокот на метални влакна е прекинат, перформансите против замор нагло опаѓаат при постојано стегање со големо оптоварување. JWGRIP прифаќа топло-ковано празно, со што металните влакна постојано се дистрибуираат следејќи ја насоката на пренос на сила. Кога дебелината на плочата или нивото на оптоварување се разликуваат од стандардните спецификации, нарачката за OEM може да ја прилагоди димензијата на секој сегмент и конфигурацијата на материјалот.
Квалитет на производство
Секоја серија на JWGRIP Precision D20 Zero Point Pull Stud for CNC Fixture извршува повеќестепен работен тек на контрола на квалитетот пред испораката:
1. Инспекција на спектрален состав на суровина, проверете ја усогласеноста со класата на материјал од легиран челик.
2. Формирање на топло ковање, недеструктивен преглед на дефекти на ковање.
3. Термичка обработка со повеќестепено калење, тест за оценување на цврстина.
4. вртење полузавршено за предобликување на конец, рамо и топчеста глава.
5. Третман за зајакнување на површината со карбуризирање-гасне со сферична површина.
6. Ултра прецизно брусење на сферична површина и завршна обработка со конец.
7. Земање примероци од симулиран тест за замор со циклично стегање, потврдете ги перформансите против замор при номинално оптоварување.
Само столпчињата за влечење што поминуваат низ целосен преглед ќе влезат во залиха на готови производи за испорака. Несоодветните производи се отфрлени и нема да течат до клиентите.
Типична референца за дијагностика на дефекти на лице место
|
Феномен на дефект |
Можна причина |
Предложена контрамерка |
|
Наноси на точноста на позиционирање на повторените тела |
Распрснување со топчеста глава / вовлекување; нула-точка гребнатинка на коллет во внатрешната празнина; деформација на рамото со повлекување |
Проверете го изгледот на влечната обетка; проверете го колетот со нулта точка; заменете ги оштетените компоненти |
|
Повлечете-столб се олабавува на тела-плочката |
Оштетување на конецот; недоволен вртежен момент на затегнување; неусогласеност на дупката за време на инсталацијата |
Проверете ја состојбата на конецот; примени препорачан вртежен момент; гарантира коаксијалност на дупката при склопување |
|
За време на сечењето се јавуваат очигледни вибрации |
Странско тело затегнато помеѓу сферична глава и коллет; влечат-столб лабава |
Расклопете, исчистете ја контактната површина; повторно затегнете ја влечната обетка според спецификацијата за вртежен момент |
Потсетници за инсталација
1. Строго следете ја официјалната препорачана вредност на вртежниот момент на затегнување кога ја монтирате влечната штипка на плочата за прицврстување. Прекумерниот вртежен момент ќе предизвика трајна деформација на рамената; недоволниот вртежен момент доведува до олабавување на конецот при вибрации на сечењето.
2. Чувајте ја површината со сферична глава за лоцирање целосно сува и чиста; никогаш не нанесувајте маснотии или масло на сферична површина за парење.
3. Редовно проверувајте го изгледот на обетката за влечење за време на масовното производство: проверете ја топчестата глава за вдлабнатини, распарчување, пукнатини; проверете ги рамото и конецот за деформација или абење.
4. Заменете ја штипката за влечење веднаш штом топчестата глава ќе покаже видливо оштетување или точноста на повторено позиционирање не може да се врати по темелно чистење. НЕ продолжувајте со производството со неисправна штипка за влечење.
5. За столпчиња за влечење со прилагодена димензија, строго придржувајте се до барањата за инженерско цртање за длабочината на контра-дупнатината на плочата, коаксијалноста на дупките и плошноста.
Услуги по продажбата
1. Изјава за гаранција: Под правилна инсталација, склопување во согласност со вртежниот момент и работни услови со номинален циклус на стегање, главното тело што не се троши има 1-годишна гаранција. Штетата предизвикана од преоптоварување-стегање, погрешен вртежен момент на затегнување, абење на абразивни туѓи тела, вештачки судир и хемиска корозија надвор од спецификацијата е исклучена од опсегот на гаранцијата.
2. Далечинско онлајн-техничко упатство за поддршка за инсталација и анализа на дефекти. Глобалните клиенти можат да поднесат техничко барање преку е-пошта; инженерите одговараат во рок од 24 работни часа.
3. Комплетни димензионални цртежи и документација за материјалните перформанси обезбедени за секоја нарачка.
4. Технички консултации на инженерско ниво за OEM-проекти прилагодени: прилагодување на големината на рамената, модификација на спецификациите на конецот, оптимизација на сферична толеранција, специјална обработка на површината итн.
5. Набавка на серии со резервни делови за повторно купување на стандардни или прилагодени столпчиња за влечење.
Референца за избор на набавки
Основна вредност на JWGRIP Precision Precision D20 обетка за влечење нулта точка за CNC тела:
Жешка структура со континуирано метално влакно, повеќестепена термичка обработка плус гаснење на карбуризирање на сферична површина, строга повеќестепена контрола на квалитетот на влезот и процесот, компатибилен со главниот систем со нулта точка D20, поддржува прилагодување на димензијата/површинскиот третман на OEM.
Ги решава вообичаените тесни грла на дополнителната страна на системот за прицврстување со нулта точка: распрскување на сферична површина, деформација на рамената, дефект на замор на конецот, краток век на траење на евтините столпчиња за влечење превртени со шипки.
Потсетници за избор:
1. Потврдете совпаѓање со спецификацијата на системот за нулта точка, потврдете ја компатибилноста со димензиите на монтирање пред да нарачате.
2. Појаснете ја дебелината на плочата, вистинското максимално оптоварување на стегање и околината за сечење на работилницата (обична / висока корозија) за да одлучите дали ќе се усвои стандардна или прилагодена верзија.
3. Стандардните снабдени верзии реализираат кратко време на носење; усвои OEM-инженерска услуга по нарачка за посебни барања за големина на рамената, конец или површина за зајакнување.
Најчесто поставувани прашања
П1: Дали стандардниот D20 pull-stud може директно да ги замени влечните столпчиња од системи со нулта точка со друга марка?
Стандардната верзија одговара само на системот со нулта точка со спецификација D20 со целосно усогласени димензии. Ако димензиите се разликуваат, ќе се усвои приспособена OEM-опрема за влечење.
П2: Како да се процени кога треба да се замени влечната обетка?
Заменете веднаш ако топчестата глава има видливи вдлабнатини, распарчување или пукнатини; или прецизноста за повторување на позиционирањето не може да се врати по темелно чистење.
П3: Може ли да нанесам маст на топчеста лоцирана глава за подмачкување?
Не. Сферичната контактна површина мора да остане сува и чиста. Маснотиите ќе ги апсорбираат металните чипови и ќе создадат ризици од дефект на стегање.
П4: Која е суштинската разлика помеѓу фалсификувана влечна обетка и обична шипка за влечење со шипка?
Топло ковано празно обликува континуиран внатрешен проток на метални влакна, подобрувајќи ги перформансите против контакт-замор при масивни циклуси на повторени стегање. Едноставното вртење на шипката ги отсекува металните влакна, што доведува до скратен работен век при долготрајни циклични работни услови.
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Поврзани производи
Вести Препораки