Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






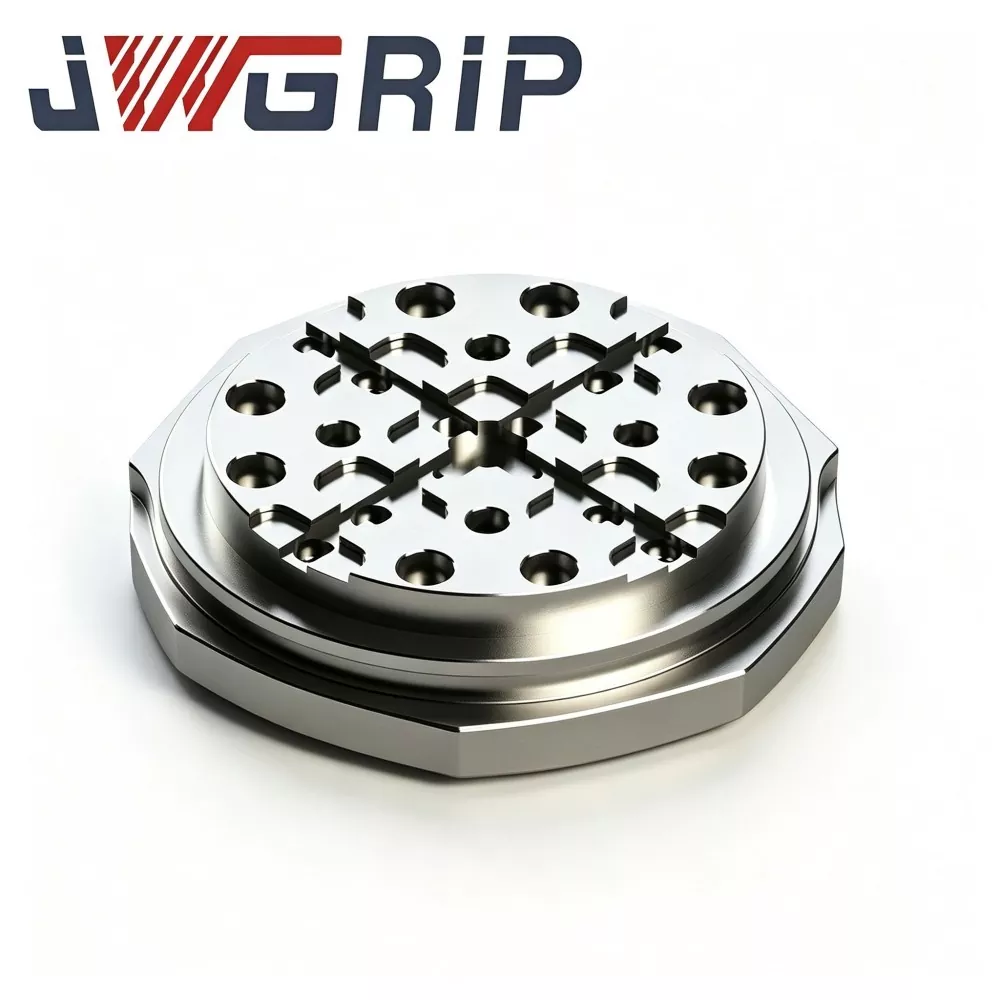
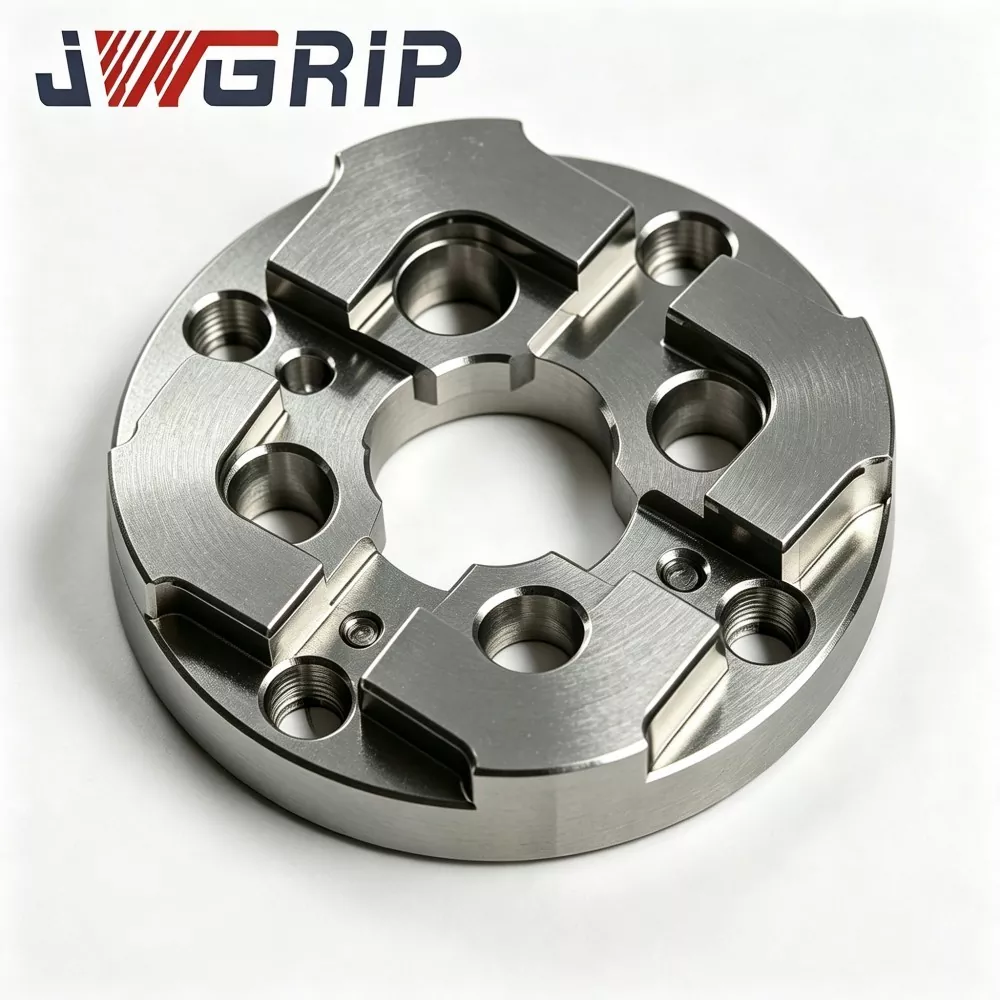
EDM палета од 156 мм од типот R за нулта точка
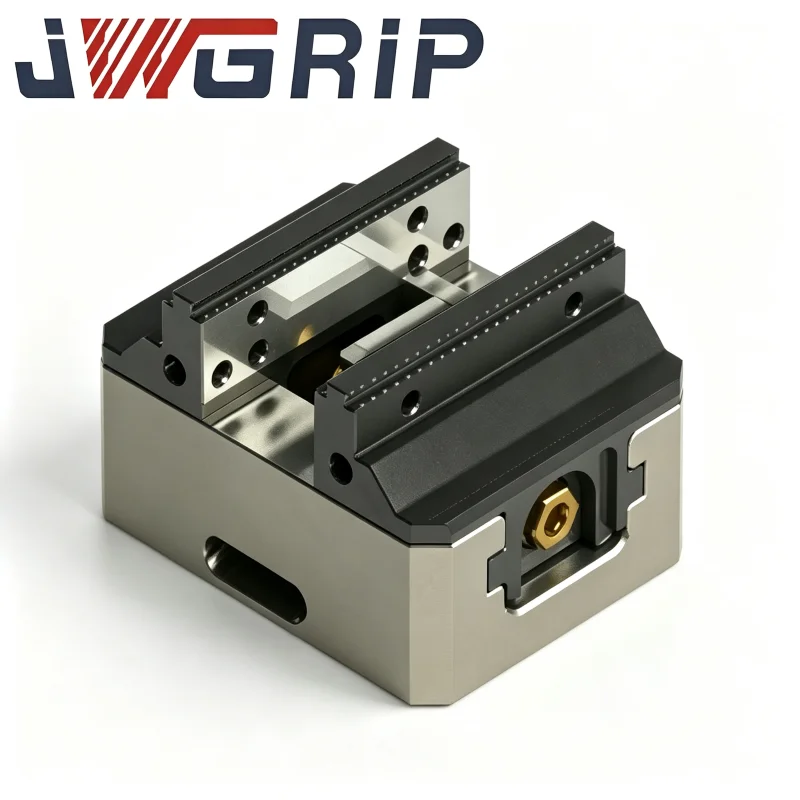
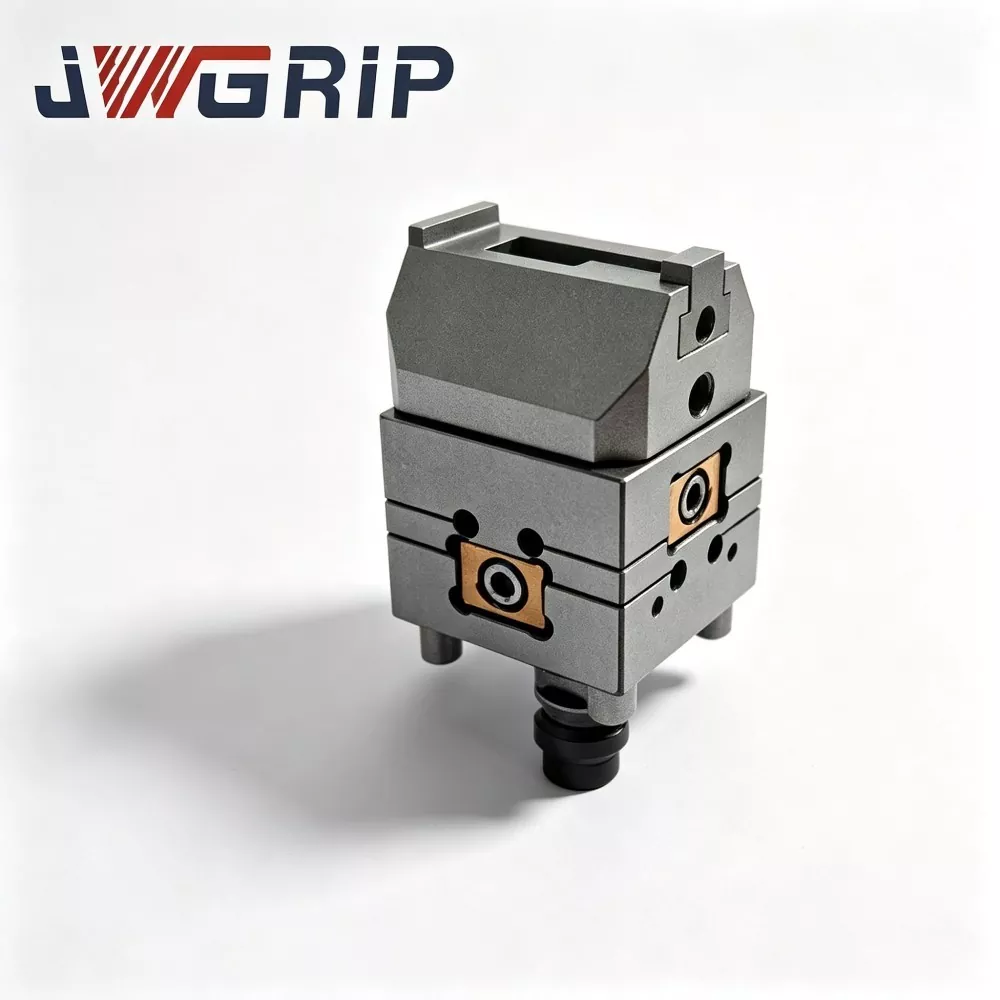
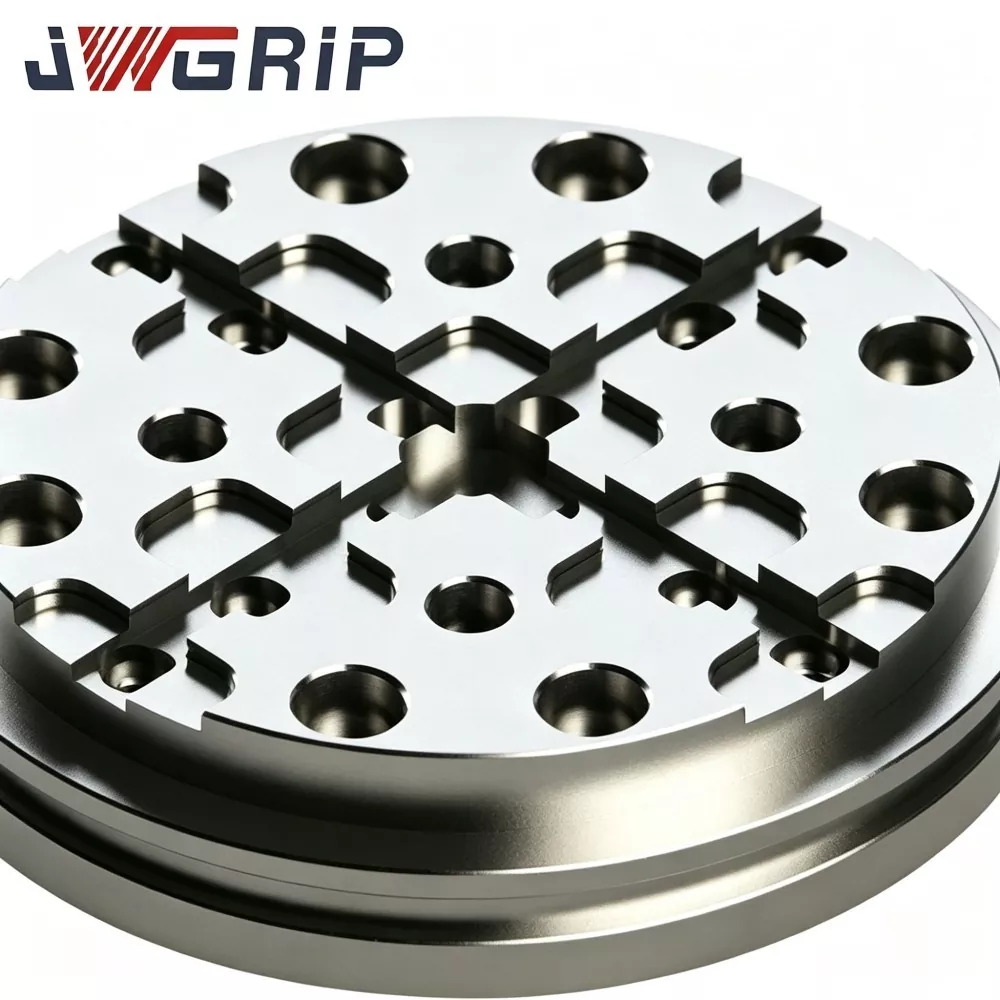
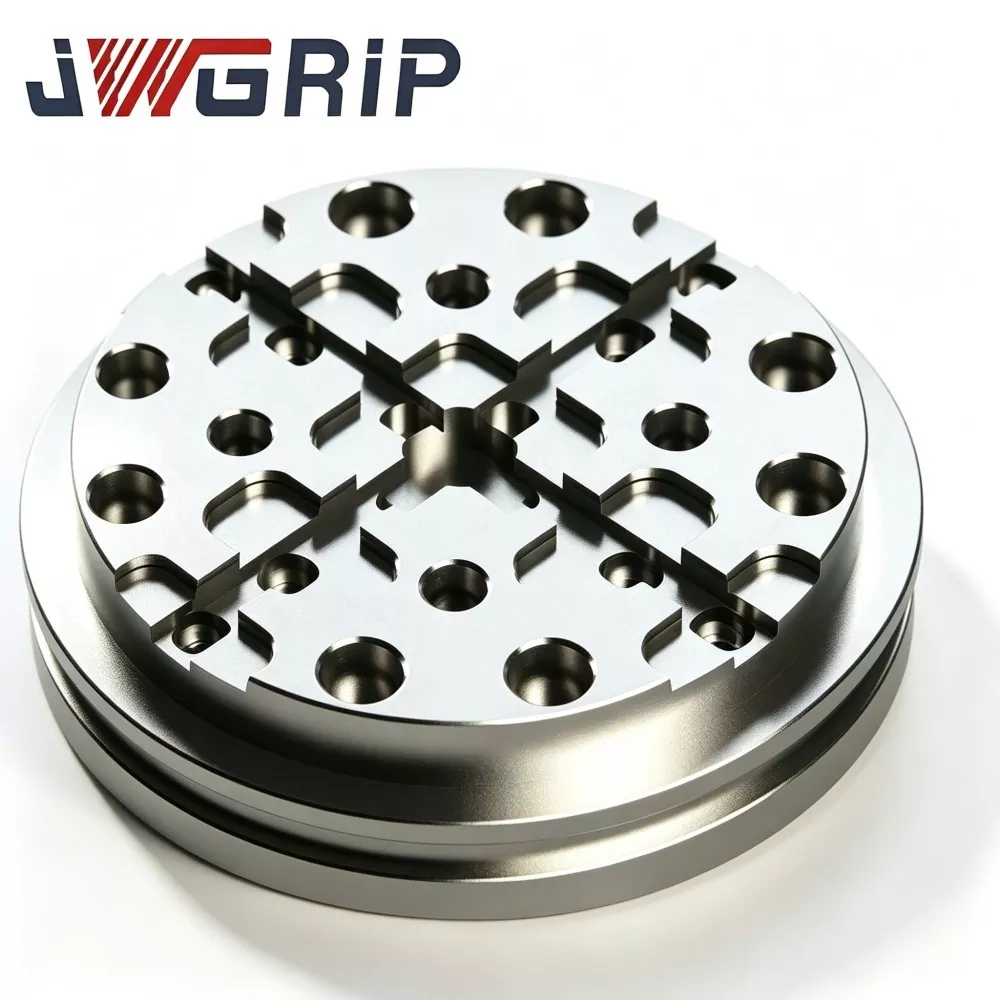
JWGRIP, искусен добавувач кој испорачува докажани ODM решенија за високопрецизен хардвер за EDM, нуди цврста конструкција R-Type 156mm EDM Palet for Zero Point Workholding, клучна компонента за купување за вкрстен процесен пренос на EDM со мијалник во средно големи погони за производство на калапи. Направен од претходно стврднат легиран челик ослободен од стрес, се подложува на термичка стабилизација со повеќе циклуси, обработка со преодни жлебови од типот R и ултрапрецизно мелење со цело лице. Опремен со дренажна архитектура за пренасочување на чипови за прскање на околините на резервоарот EDM, неговиот уникатен жлеб за ослободување на стрес во форма на R шири висок локален стрес од повторените циклуси за заклучување-отклучување во нулта точка и ја потиснува микродеформацијата на лоцирање-податоците на лицето по долготрајно циклично работење.
Традиционалните работни текови за правење калапи трпат поместување на репер и суптилна деформација на податоците предизвикани од честите размени на тела меѓу станиците. Конвенционалните палети со нулта точка со цврсти жлебови со прав агол лесно го концентрираат стресот на блокирање и ја губат плошноста со текот на циклусите. Во комбинација со континуирано прскање на течноста за ладење и акумулација на чипови, обичните палети носат дефекти во позиционирањето и голем обем на работа при рачно чистење. Оваа надградена JWGRIP R-Type 156mm EDM Palet for Zero Point Workholding ги решава таквите недостатоци во индустријата.
Термички стабилизираното челично тело го отстранува внатрешниот преостанат стрес, додека оптимизираниот R-жлеб рамномерно го распределува ударот од стегање. Вградениот дизајн за одводнување и затајување на чипови се справува со тешките услови на EDM, зачувувајќи ја стабилната рамност на податоците и прецизноста на повторувањето. Го стандардизира преносот на работните парчиња преку станици, го намалува времето за помошно поставување, ја стабилизира прецизноста на обработка на калапи во повеќе серии и обезбедува поддршка за лоцирање на нулта точка со висока цврстина за автоматизирани линии за производство на мувла со средна големина.
Вистинска болка-точки
Модерните работилници за производство на калапи од средни до големи го прифаќаат работното место во нулта точка за да постигнат офлајн подготовка на тела и пренос на делови преку станици според концептите за слабо производство. И покрај тоа, многу крајни корисници продолжуваат да се соочуваат со тешки практични проблеми со обичните универзални палети со нулта точка инсталирани на машините за мијалник EDM.
· Конвенционалните палети имаат геометрија со внатрешен жлеб со остар агол. При повеќекратно претходно оптоварување со нулта точка, стресот се акумулира на острите агли и полека предизвикува микро-изобличување на податокот.
· На повеќето стандардни палети им недостасуваат посебни карактеристики за одвод на чипови и диелектрични течности. Остатоци измешани со диелектрична течност се натрупуваат околу дупките за лоцирање. Чистењето со воздух не може целосно да ги исчисти загадувачите, кои постепено го уништуваат просторот за локализирање и ги намалуваат перформансите на повторното позиционирање.
· Кога влошките од мувла течат од мелничките станици во EDM резервоарите, чекор-по-чекор се акумулира невидливото позиционирање, што резултира со скапа преработка или отпад за високовредни компоненти на мувла со повеќе шуплини.
Развојна ориентација
JWGRIP R-Type 156mm EDM Palet for Zero Point Workholding е наменски направена за да ги реши гореспоменатите тесни грла на работниот тек на Sinker-EDM со нулта точка. За разлика од генеричките палети со нулта точка, валидирани само при суви лабораториски услови, нашиот инженерски тим изврши обилни теренски тестови во реални средини за работни резервоари на EDM. Условите за тестирање целосно го покриваат потопувањето со диелектрична течност, загадувањето на чиповите и пред-оптоварувањето со циклично заклучување.
· Користејќи ги повеќегодишните повратни информации на лице место од глобалните клиенти на мувла, повеќе повторувања на прототипи поминаа десетици илјади циклуси на симулација за заклучување-отклучување на нулта точка пред да започне масовното производство.
· Палетата може да се монтира директно на основните модули со нулта точка. Неговата надворешна димензија од 156 mm одговара на сценаријата за стегање за средно големи влошки за мувла и тешки тела за електроди.
· Надвор од стандардните спецификации, услугата JWGRIP ODM обезбедува приспособени структурни карактеристики за опремени автоматски специјални EDM ќелии со нулта точка.
Функционален принцип
JWGRIP R-Type 156mm EDM Palet for Zero Point Workholding делува како носител на податоци во рамките на екосистемот за работа со нулта точка. Се наоѓа помеѓу модулите за заклучување со нулта точка и горните прицврстувачки плочи / жиците за вметнување калапи. По приклучувањето на иглите за лоцирање на нулта точка и завршувањето на дејството на пневматското повлекување-заклучување, се воспоставува унифицирана механичка податок. Поддржува офлајн монтажа на тела и брзо предавање на работното парче преку станици без работа со целосно покажување на бирање.
Обичните палети со нулта точка го собираат стресот за блокирање на острите агли на жлебовите. По безброј циклуси за заклучување-отклучување, се акумулира преостанатата микропластична деформација и се намалува плошноста на податоците.
· Основната надградба на палетата JWGRIP R-Type лежи во континуираната мазна конструкција со преодни жлебови од типот R. R-закривените профили шират концентриран напрегање за заклучување на пошироките површини на ѕидовите со жлебови наместо тесните зони со остри агли.
· Во меѓувреме, интегрираните одводни канали за пренасочување на чипови ја водат диелектричната течност на EDM и еродираните чипови подалеку од зоните за спојување на дупките за лоцирање, намалувајќи ги ризиците од контаминација на честички за прецизно вклопување на интерфејси.
Основни предности на производот
1. Архитектура на жлебови со дисперзирани напрегања од типот R Компаративното лабораториско тестирање со циклично оптоварување покажува: под идентична сила на заклучување на влечење во нулта точка, палетата JWGRIP R-тип 156 мм EDM го намалува максималниот локален стрес за околу 35 % во споредба со конвенционалните облоги со остри жлебови. R-Type 156mm EDM палета за нулта точка на работа значително го потиснува ризикот од микро-деформација на податокот на лицето по илјадници повторени циклуси за заклучување-отклучување.
2. Стереење со повеќефазно термичка стабилизација Предзацврстената подлога од легиран челик се подложува на тристепено стареење за ослободување од стрес на висока температура по груба обработка за да се елиминира најголемиот дел од внатрешниот преостанат стрес. Во реалниот температурен опсег на работилницата од 14-32 ℃, варијацијата на плошноста на податоците на површината на завршената палета е контролирана ≤0,0030 mm, отпорен на термичко нарушување предизвикано од флуктуација на температурата на резервоарот EDM.
3. Ултра-прецизно брусење третман со цело лице Податокот за спојување со нулта точка на дното, горната точка за монтирање на тела и контактните површини за лоцирање на жлебот добиваат ултра прецизно брусење. Горна плошност на податоци ≤0,0025 mm; Паралелизам на спарување од врвот до дното ≤0,0040 mm. Стабилниот паралелизам гарантира конзистентност на податоците преку повторени циклуси на расклопување-склопување.
4. Вграден систем за одводнување со пренасочување на чипови Наменски вградените континуирани патеки за одводнување ја пренасочуваат диелектричната течност и еродираните чипови од зоните на дупките за лоцирање, намалувајќи ја акумулацијата на остатоци од честички на прецизно приспособените интерфејси при работни услови за потопени EDM.
5. Интегриран антикорозивен финиш на површината со пасивација на цели палети против рѓа. Издржува долготрајно прскање и делумно потопување на диелектричната течност EDM и го инхибира формирањето на дамки на 'рѓа во влажна средина за машина-цистерна EDM.
6. Стандардно-компатибилен интерфејс за лоцирање и флексибилна поддршка за ODM Префабрикуваните дупки за лоцирање на игличките и отворите за заклучување се совпаѓаат со главните спецификации на модулот со нулта точка со големина од 156. JWGRIP може да ги приспособи распоредот на дупките, патеката на одводниот жлеб и димензијата на надворешната контура следејќи ги инженерските цртежи на клиентите за специјални намени проекти за реконструкција на тела-клетка.
7. Механизам за архивирање на квалитет со можност за следење на целосниот дел Секоја завршена палета носи ексклузивен сериски број изработен со ласер. Комплетните инспекциски збирки на податоци за резултатите од тестот за плошност, паралелизам и оптоварена состојба на деформација се архивирани за следливост, погодно за управување со квалитетот за големи претпријатија за производство на мувла.
Процес на производство
Секоја серија за производство на JWGRIP R-Type 156mm EDM палети строго ги следи чекорите на производство контролирани со целосен синџир:
1. Виден состав на суровина и валидација на цврстина
2. Грубо глодање со CNC (вклучувајќи ги карактеристиките на преодниот жлеб и одводниот канал од типот R)
3. Стареење во прва фаза на високотемпературно ослободување од стрес
4. Полупроизводство
5. Секундарно и терциерно стареење со термичка стабилизација
6. Формирање на дупка за лоцирање и за заклучување
7. Ултра прецизно брусење со двострано плус жлебче
8. Скенирање на геометриски профил со повеќе ставки CMM
9. Симулиран тест за деформација со оптоварување со влечење во нулта точка
10. Отстранување на бруси со пренасочување на жлебот
11. Обележување со ласерски сериски број
12. Пасивација против рѓа од цела палета
13. Конечна визуелна + димензионална реинспекција
14. Складирање на готови производи
Фабриката JWGRIP имплементира ISO 9001 стандарди за систем за управување со квалитет. Основните метролошки уреди, вклучувајќи машина за мерење на координати, интерферометар за плошност и тест клупа за симулација на оптоварување во нулта точка добиваат периодична официјална метролошка калибрација. Секоја готова палета се доставува со независен извештај за инспекција. За сопствени нарачки на ODM, документите за сертификација на материјали и делумна евиденција за тестирање од трета страна може да се обезбедат на барање на купувачот.
Список за проверка за одржување
1. Пред да ја монтирате JWGRIP R-Type 156mm EDM палета за нулта точка, целосно исчистете ја горната површина за спојување на модулот со нулта точка, податокот на дното на палетата, внатрешните ѕидови со дупка за лоцирање и шуплините на жлебот за пренасочување на чипови. Отстранете ги металните чипови, јаглеродниот прав и остатоците од диелектрични течности. Странските честички заробени помеѓу интерфејсите за парење предизвикуваат микро-искривување на палетата при претходно оптоварување со влечење-заклучување во нулта точка.
2. Работете со модули за заклучување со нулта точка строго во рамките на номиналниот воздушен притисок одреден од производителот. Никогаш не давајте прекумерен воздушен притисок; прекумерното оптоварување на влечење ќе резултира со трајно геометриско искривување на палетата.
3. Откако ќе заврши заклучувањето со повлекување на нулта точка, никогаш не прескокнувајте ја фината компензација на координатите заснована на сонда. Механичката податок за нулта точка не може да го надомести малото отстапување на клиренсот на склопот.
4. На секои 9-12 работни дена: извршете визуелна проверка за гребнатини и вдлабнатини на површината; проверете го жлебот за пренасочување на чипови за затнување на честички; извршете периодичен тест за повторување на позиционирање со оптоварена состојба.
5. По расклопувањето, исчистете ги сите подлоги и дренажни жлебови пред да ги ставите во посебна кутија за мерење. Не наложувајте тешки сурови обработливи парчиња директно на површината на палетата со горниот дел од податоците.
Конкурентна предност
Многу комерцијално достапни палети со нулта точка со големина од 156 го прифаќаат распоредот на внатрешен жлеб со остар агол без оптимизација за ослободување од стрес од типот R. Бројни конкуренти изоставуваат специјален дренажен жлеб за пренасочување на чипови и ги намалуваат циклусите на стареење на термичка стабилизација за да ги намалат трошоците за производство.
1. Отпорност на стрес: Палетите со остри жлебови од конкурентите имаат тенденција да генерираат локална микродеформација по 7000-12000 циклуси за заклучување-отклучување со нулта точка. Палетата JWGRIP R-Type со жлеб за ослободување на напрегање во форма на R во голема мера го намалува ризикот од деформација при повторени циклуси на повлекување.
2. Изведба против загадување: повеќето ривалски палети немаат вградени канали за пренасочување на чипови; EDM чиповите и остатоците од диелектрикот се акумулираат во близина на дупките за лоцирање. Нашиот интегриран дренажен жлеб ги пренасочува загадувачите подалеку од прецизните зони и го намалува товарот при рачно чистење.
3. Внатрешна контрола на стресот: многу конкурентни производи ги намалуваат процедурите за стареење; преостанатиот стрес полека се ослободува при температурен циклус и предизвикува поместување на плошноста во доцната фаза. Повеќефазната термичка стабилизација JWGRIP го отстранува најголемиот дел од преостанатиот стрес и одржува долгорочна геометриска стабилност.
4. Опсег на инспекција: многу добавувачи вршат само инспекција на примероци со делумна димензија. Секоја палета JWGRIP го комплетира геометриското скенирање на CMM со целосна ставка. Палетите модифицирани со ODM, исто така, добиваат валидација со посебни карактеристики.
5. Способност за приспособување: повеќето фабрики можат да снабдуваат само палети со фиксна стандардна големина. Со зрелиот работен тек на ODM, JWGRIP може да ја редизајнира надворешната контура, распоредот на дупките и дренажниот жлеб за проекти за специјална реконструкција на EDM со нулта точка-тела со ќелии.
Најчесто поставувани прашања
П1: Дали JWGRIP R-Type 156mm EDM палета може да постигне нулта деформација во текот на неограничени циклуси за заклучување-отклучување во нулта точка?
О: Оптимизираниот жлеб за ослободување од стрес од типот R плус жлебот за пренасочување на чипови во голема мера ги ублажува ризиците од деформација и загадување со честички. Апсолутна нулта деформација не може да се гарантира по масовно работење со циклично оптоварување. Операторите мора да одржуваат модули со нулта точка што работат во рамките на номиналниот опсег на воздушен притисок и да спроведуваат периодична инспекција на повторено позиционирање во оптоварена состојба. Фина компензација на координатите на сондата останува задолжителен чекор во производството.
П2: Дали оваа палета е способна за континуирано ултра-тешко оптоварување со вметнување мувла?
О: JWGRIP R-Type 156mm EDM палетата за нулта точка Workholding е дизајнирана за средно големи оптоварувања на калап-вметници и електроди. За сценарија со ултра тешки обработливи парчиња, корисниците треба да го вкрстат целокупното носивост во однос на номиналната носивост на модулот со нула точка. Надминувањето на номиналната носивост го забрзува абењето на интерфејсот на палетата и може да предизвика трајна деформација.
П3: Ако е потребна нестандардна надворешна контура, специјален распоред на дупки и прилагодена патека за одводнување, дали го поддржувате производството на ODM?
О: Да. Ве молиме доставете целосни технички цртежи кои ги специфицираат надворешните контури, распоредот на дупките за лоцирање, патеката на дренажниот жлеб и спецификациите за толеранција. Нашиот инженерски оддел ќе ја заврши проценката на произведливоста и ќе испрати официјална понуда во рок од 12 работни дена.
П4: Кои услови за неуспех спаѓаат под гаранција на производот?
О: JWGRIP R-Type 156mm EDM палетата припаѓа на високопрецизната компонента на податоци со оптоварување со нулта точка. Гаранцијата се однесува на дефекти од производствено потекло кои постојат при испораката: рамномерност надвор од спецификациите, паралелизам и дисквалификуван индекс за тестирање на оптоварени деформации. Штетите од заклучување со прекумерен притисок, судир од силен удар, абразија на чипот и абење акумулирани при долготрајно циклично користење се исклучени од опсегот на гаранцијата.
Поврзана категорија
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Вести Препораки