Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






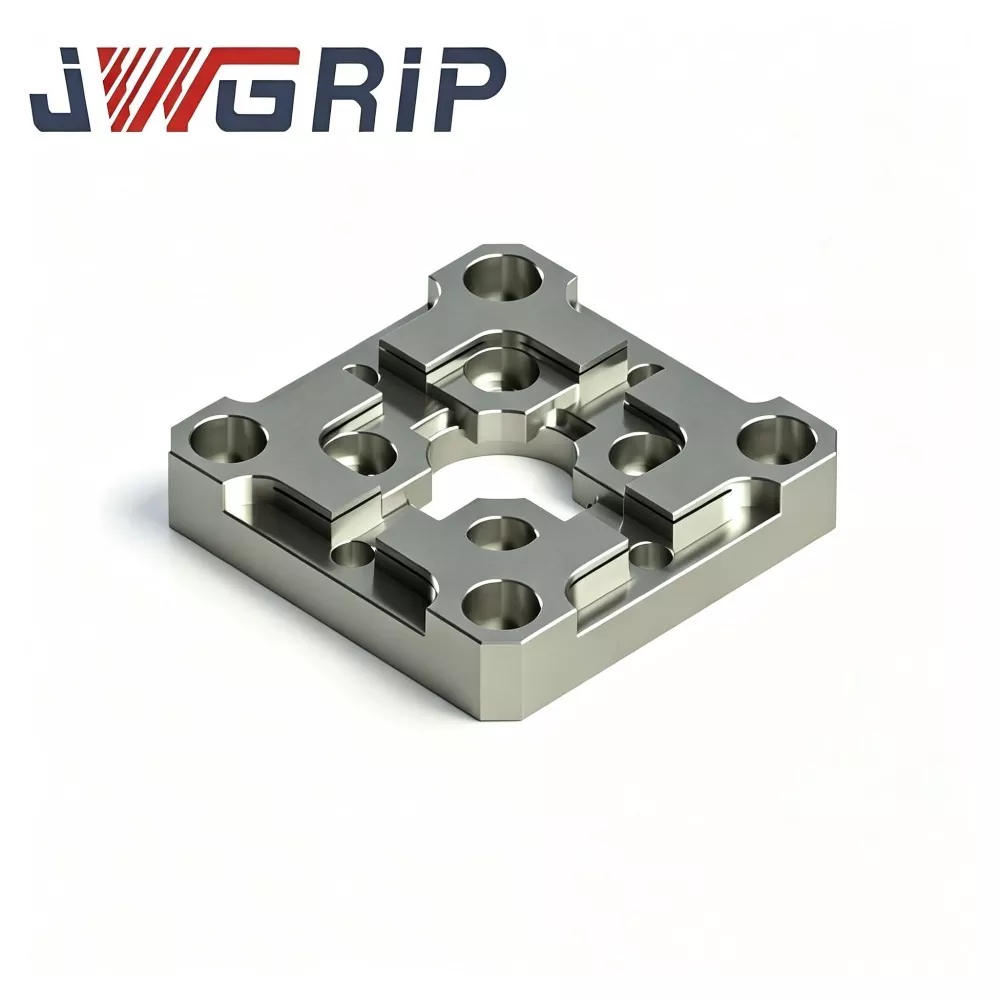
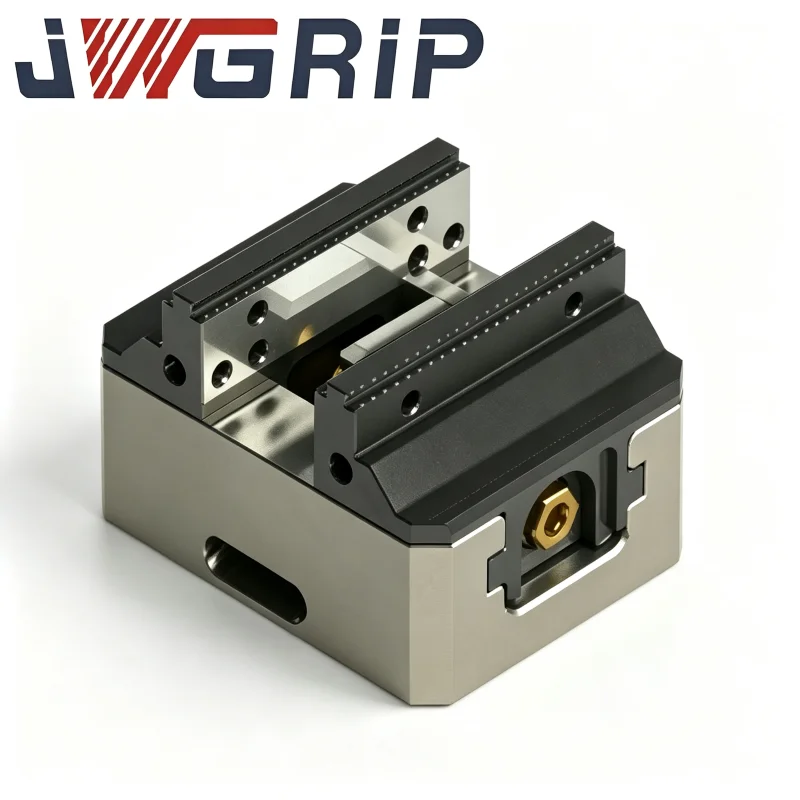
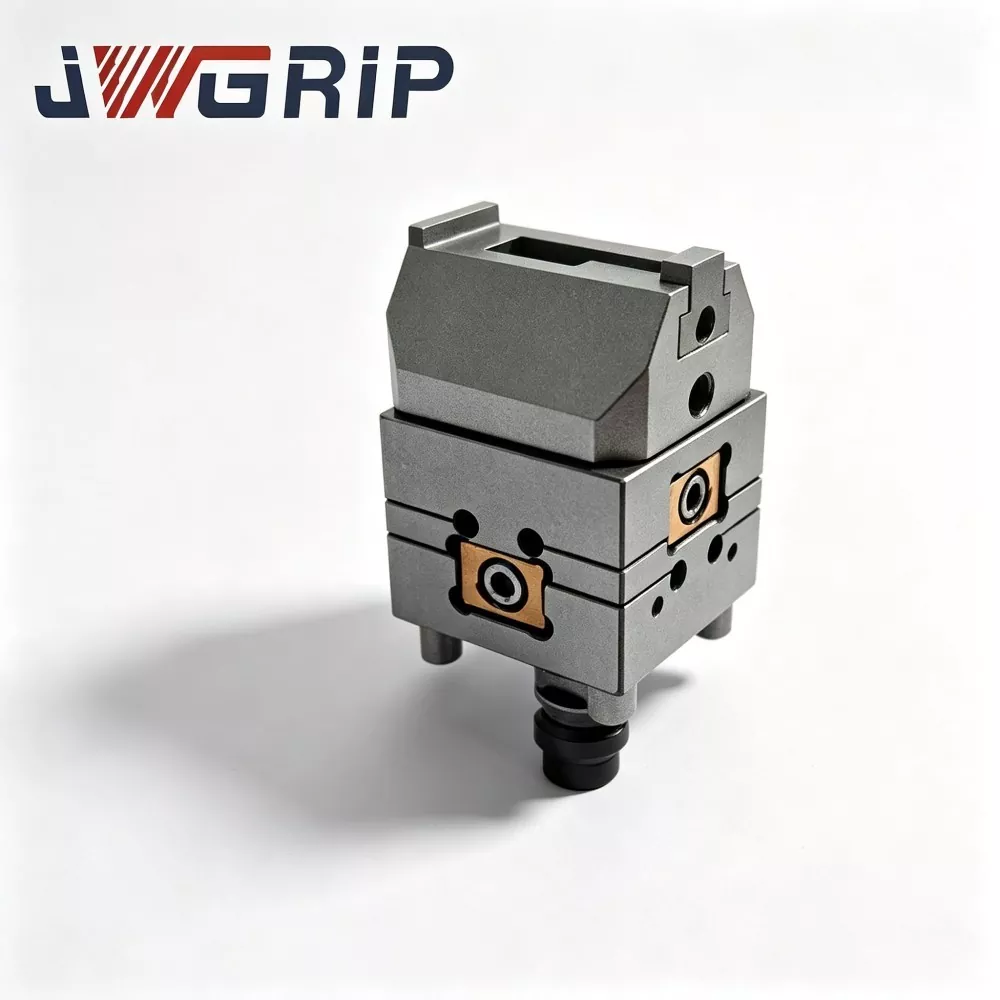
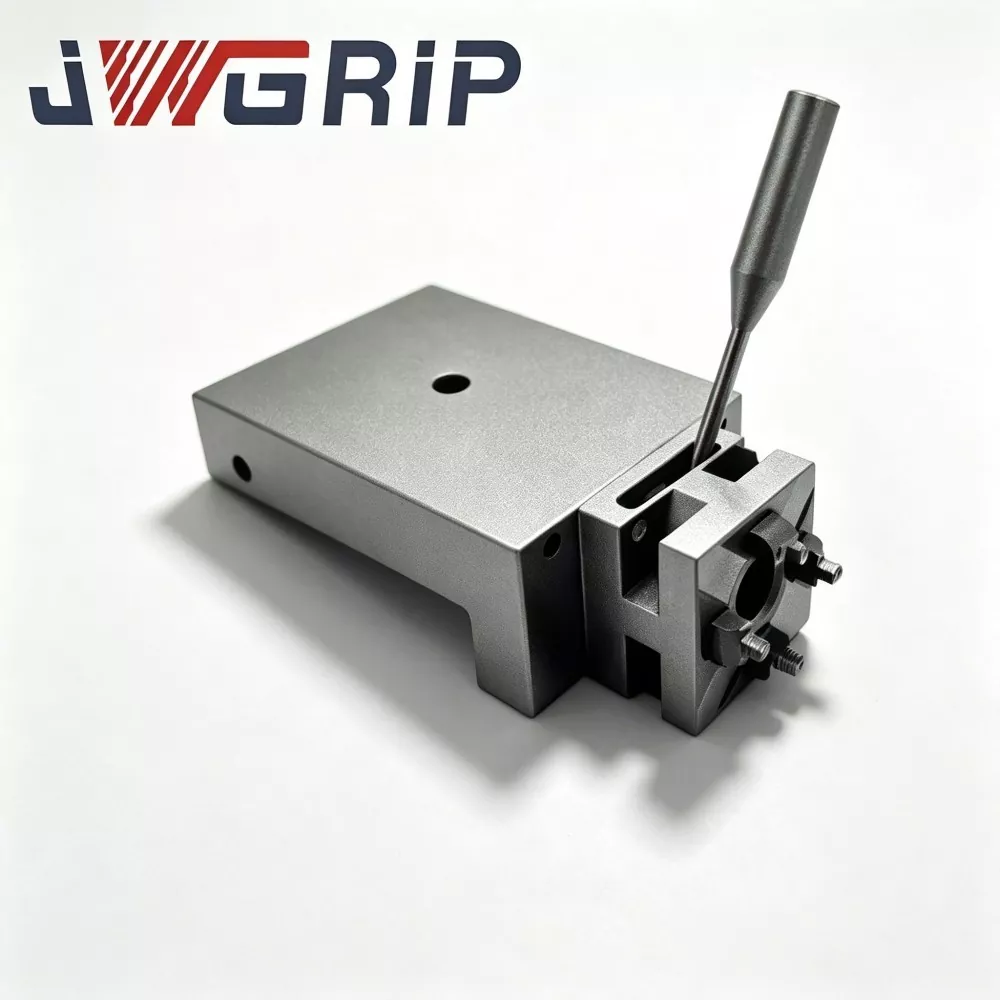
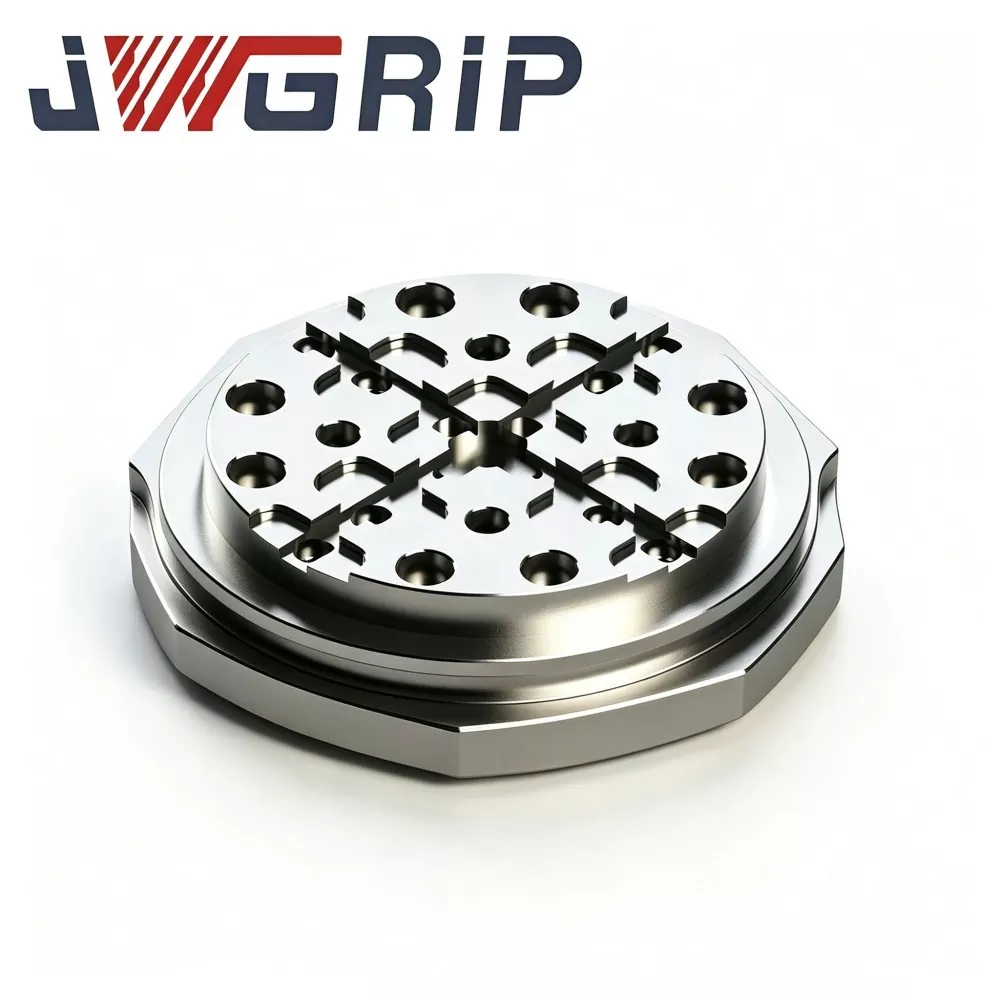
Центрирачка плоча од типот R 70x70 EDM
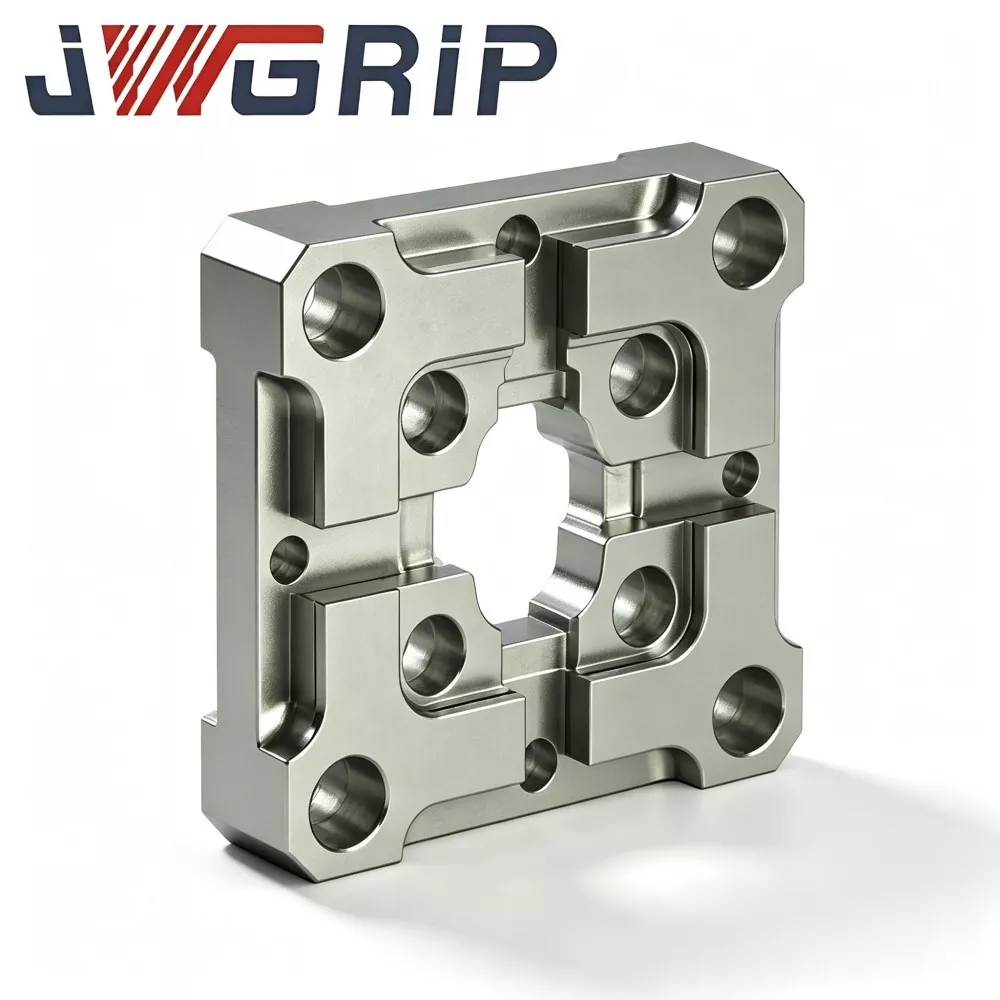
JWGRIP е професионален производител и снабдувач на R-Type 70x70 EDM центрирана плоча во Кина, обезбедувајќи фабричка директна испорака и приспособена структурна модификација за да се задоволат различните барања за распоред на EDM тела. Тоа е високопрецизен интегриран репер за позиционирање на електродата, специјално оптимизиран за работилници за изработка на калапи за мијалник EDM, фокусирајќи се на брзо центрирање и повторувачки задачи за позиционирање на електродата. Интегрира структура на транзиција на внатрешната брава од типот R дисперзирана од напрегање и ултра стабилни перформанси за позиционирање на репер во една компактна единица, ефикасно решавајќи ги дефектите на абење со остри рабови и референтни дрифтови на традиционалните рамни централни плочи.
Оваа центрирана плоча на EDM со висока прецизност е произведена од претходно стабилизиран легиран челик, усвојувајќи третман за ублажување на стресот во повеќе чекори, професионално стврднување на површината и ултрапрецизна технологија за мелење со двојно лице за да се обезбеди одлична плошност и паралелизам. Надградената преодна структура на обвивката од типот R го дисперзира локалниот контакт напон за време на повторените циклуси на прицврстување и товарење-растоварување на прицврстувачите, ефикасно ограничувајќи го абењето на рабовите за позиционирање и долготрајната референтна деформација. Ги елиминира кумулативните грешки при позиционирање предизвикани од честите рачни калибрации и флуктуации на температурата во работилницата, одржувајќи конзистентна концентричност на електродата и стабилен јаз на искрата во сериската обработка на калапи со повеќе шуплини.
Центрирачката плоча од типот R 70x70 EDM во голема мера ги поедноставува процедурите за поставување на алатот на електродата, го скратува времето на рачно центрирање, го намалува отстапувањето на позиционирањето предизвикано од човекот за бакарните и графитните електроди и ја намалува стапката на преработка на мувла. Поддржувајќи го стандардното фабричко директно снабдување и приспособувањето врз основа на цртање на распоредот на дупките и големината на газдата за позиционирање, обезбедува високо сигурна репер гаранција за прецизно производство на EDM калапи со висока ефикасност и висока конзистентност.
Шема за приоритизирање
Работилниците за изработка на калапи кои работат со голем волумен на повеќеелектроди мијалник-EDM се соочуваат со скриени ризици за квалитетот предизвикани од конвенционалните центрирани плочи со квадратни раменици:
По стотици циклуси на приклучување на електродата, острите внатрешни агли предизвикуваат вдлабнатини и делумно абразија. Суптилното абење не може да се забележи со рутинска визуелна инспекција, но сепак концентричната референца тивко се движи.
Отстапувањето се акумулира постепено. До моментот кога ќе се откријат проблемите, неколку шуплини на мувла веќе се обработени, што резултира со висока вредност на отпадоци од мувла, слаба униформност на празнината на искра и нерамна ерозија на страничните ѕидови во шуплината.
JWGRIP ја оптимизира централната плоча R-Type 70x70 EDM за овие практични точки за болка:
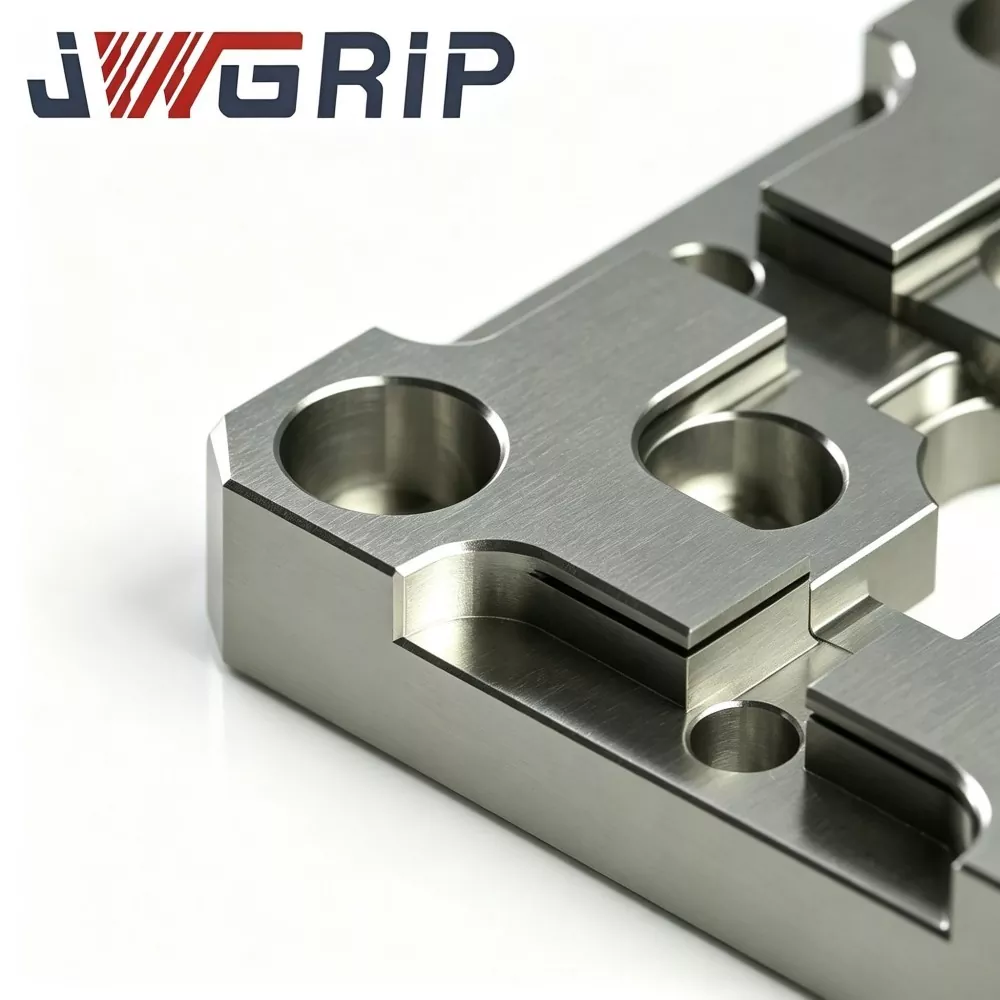
1. Мезниот внатрешен гребен од типот R го дисперзира стресот на контактот на приклучувањето и го намалува ризикот од абење од типот на вдлабнатини на позиционираните раменици.
2. Претходно стабилизирана подлога од легиран челик со повеќекратно стареење со висока температура во голема мера го елиминира внатрешниот преостанат стрес и се спротивставува на репер изобличувањето предизвикано од температурните флуктуации и континуираното влијание на стегањето.
3. Ултра прецизното брусење со две лица гарантира супериорна плошност и паралелизам за стабилен репер за механичко-центрирање.
4. Ги поедноставува процедурите за рачно центрирање, ја намалува стапката на повторна работа и ја подобрува целокупната димензионална конзистентност за прецизно производство на EDM од мувла.
5. Компактна надворешна димензија од 70×70 одговара на главниот простор на EDM тела; Достапни се прилагодени шаблони за дупчиња со помош на цртање и модификација на шефот за позиционирање за проекти за автоматска промена на електродата за EDM-клетки.
Принцип на работа
JWGRIP R-Type 70×70 EDM центрирана плоча е наменска референтна компонента за претходно позиционирање на електродата од мијалник-EDM и калибрација на концентричност:
1. Монтиран помеѓу работната маса EDM и држачот за електрода. Обезбедува повторлива референца за механичко центрирање кога се заменуваат бакарни, графитни или бакарни-волфрамови електроди.
2. Конвенционалните централни плочи ги прифаќаат внатрешните раменици со остар агол. Секое приклучување го концентрира стресот на ситните аголни зони и генерира локално пластично вдлабнување по повеќекратно притискање.
3. Надградба на структурата на јадрото: мазната транзиција на внатрешната обвивка од типот R ја проширува ефективната површина на контакт за време на прицврстувањето со движење, ја шири силата на притискање на поголеми површини наместо тесните остри агли, забавувајќи го трошењето на вдлабнатини и зачувување на оригиналниот концентричен репер за подолги циклуси на сервисирање.
Важен потсетник за употреба: оваа плоча обезбедува само механичко предцентрирање и не може да ја замени финалната фина калибрација на координатите базирана на сонда. По механичкото прицврстување на оваа центрирана плоча, операторите сè уште треба да работат со компензација на сондата според стандардните спецификации на процесот на EDM. Широко се применува за обработка на мувла за вбризгување, мувла за леење и прецизно штанцување-вметнување на EDM, особено погоден за работилници за сериско производство со честа размена на електроди. Може да се монтира на работната маса EDM, на подлогата со нулта точка или на плочата за поддршка на прилагодените тела.
Клучни технички карактеристики на изведбата
1. Оптимизирана конструкција против абење на внатрешната брава од типот R. Компаративното тестирање на издржливост покажува при идентична фреквенција на приклучување, центрирана плоча JWGRIP R-тип 70×70 EDM го намалува стресот од локалниот контакт за околу 29% во споредба со конвенционалните остри рамената предизвикани од повторливите центрирани плочи на рамената притискање.
2. Полтициклусна стабилизација за ослободување од стрес Подлогата од легиран челик добива два круга стареење со висока температура по груба обработка за да се отстрани најголемиот дел од преостанатиот внатрешен стрес. Температура на околината на работилницата 17-29 ℃, варијација на плошноста на завршената плоча ≤0,0025 mm, спречувајќи го изобличувањето на реперот предизвикано од температурниот нанос.
3. Двострано ултра-прецизно брусење Горната референтна површина и податокот за монтирање на дното се ултрапрецизно заземјување. Плошност ≤0,002 mm; паралелизам помеѓу горе-долу податок ≤0,003 mm. Високиот паралелизам поддржува употреба на алтернативна површина со превртување на плочата.
4. Третман со локализиран површински стврднување Зоните на клучното позиционирање-рамената добиваат посебно површинско стврднување, цврстината на површината достигнува HRC 58-62. Силната способност против абразија се спротивставува на гребнатини од честички и ознаки од приклучување; неработните зони ја задржуваат соодветната цврстина на подлогата за да се избегне кршливост на целата плоча.
5. Отпорен на диелектрик-флуид Антикорозивна завршница Пасивација против рѓа на целата надворешна површина. Отпорува на долготрајно прскање со диелектрична течност на EDM и влажна атмосфера на работилницата, забавувајќи ја оксидацијата и појавата на дамки на 'рѓа.
6. Стандардна големина со претходно обработени карактеристики за монтирање Компактен надворешен отпечаток од 70×70, претходно изработени дупки за лоцирање и отвори за завртки за мијалник. Директната инсталација одговара на повеќето мејнстрим интерфејси на тела со нулта точка без секундарна обработка.
7. Метролошка инспекција со целосна ставка што може да се следи Секоја завршена единица носи уникатен сериски број изгравиран со ласер. Целосните инспекциски записи што ги опфаќаат плошноста, паралелизмот и димензијата на R-забрав се архивираат, поддржувајќи контрола на квалитетот што може да се следи за претпријатијата кои произведуваат мувла со голем обем.
Целосно производствен работен тек
Секоја серија на JWGRIP R-Type 70x70 EDM центрирана плоча строго го следи работниот тек на производство со целосна секвенца:
Инспекција на хемиски состав и цврстина на влезната суровина → грубо глодање со ЦПУ → стареење на високотемпературно ослободување од стрес во прв круг → полупроизводна обработка → формирање на внатрешен рабови од тип R → секундарно стареење за ослободување од стрес → локално површинско стврднување → завршување со двојна површина → завршување со двојна површина → CMM геометриска проверка на целосниот артикл → означување со ласерски сериски број → пасивација против 'рѓа → конечна визуелна повторна проверка → складирање на готови производи.
Производството е во согласност со барањата на системот за управување со квалитет ISO 9001.
Уреди за мерење на јадрото: координатна-мерна машина, интерферометар за површинска плошност, тестер на цврстина; сите добиваат периодична официјална метролошка калибрација.
Секое завршено парче е приложено со независен извештај за инспекција; Сертификатите за тестирање на материјалот може да се достават по барање на клиентот.
Практичен совет за складирање: Чувајте ја центрирачката плоча во посебна кутија со мерачи отпорна на удари. Избегнувајте удар од тешки предмети и гребење на метален чип. Дури и невидливото микро-вдлабнување ќе ја оштети точноста на позиционирањето. По секое нанесување на машината, целосно избришете ги рамената за позиционирање и референтните површини со мека крпа без влакненца пред складирање.
Правилно склопување и работен тек на работа
1. Пред инсталацијата, целосно исчистете ја рамнината за монтирање на основата на тела, дупките за лоцирање на игличките и податоците на дното на централната плоча; отстранете ги металните чипови, јаглеродниот прав и остатоците од диелектрични течности. Заробените туѓи честички ќе ја навалат плочата и ќе го нарушат централниот репер.
2. Прицврстете ги завртките за мијалник според препорачаниот вртежен момент. Преголемиот вртежен момент создава локална деформација на плочата и ја уништува плошноста; недоволниот вртежен момент предизвикува поместување на плочата при удар од приклучување.
3. Спречете тежок судар помеѓу рамениците за позиционирање на електродата и Р-типот; прифатете го режимот на приклучување со мек контакт за механичко предцентрирање.
4. По механичко предцентрирање, комплетирајте ја компензацијата на координатите на сондата по спецификации на процесот на EDM. Никогаш не прескокнувајте фино сондирање и потпирајте се чисто на резултатот од механичко центрирање за финална обработка.
5. Проверувајте ги рамената за позиционирање под лупа на секои 7-10 работни дена; веднаш заменете ја плочата штом ќе се најдат вдлабнатини, гребнатини или засеци.
Несоодветните операции треба да се избегнуваат
1. Монтирање без чистење на површините за парење: чиповите во сендвич создаваат скриено отстапување на навалување.
2. Насилно приклучување со помош на чекан: силен удар создава невидливи микро-вдлабнатини на позиционираните раменици.
3. Прицврстување со завртка со прекумерен вртежен момент: предизвикува внатрешен стрес и трајно геометриско искривување на телото на плочата.
4. Прескокнете ја фината калибрација на сондата и земете го излезот од механичко центрирање како финален репер за обработка.
Зошто да изберете JWGRIP
1. Практично работно искуство во истражување и развој на EDM Нашиот инженерски тим акумулира изобилни повратни информации на лице место од техничари за калапи. Итерациите на производите се оптимизирани за тесни грла во реални продавници наместо само теоретски параметри за цртање.
2. Ригорозна инспекција пред испорака на целосна единица Многу конкуренти само ја прифаќаат димензионалната проверка на примерокот. Секоја центрирана плоча JWGRIP R-Type 70×70 EDM ја комплетира геометриската проверка на целосниот CMM за да ги прегледа деловите што не одговараат пред испораката.
3. Стабилно време на испорака за стандардни и приспособени нарачки Производите со стандардни спецификации 70×70 одржуваат производствени залихи. За прилагодени барања за позиционирање-шеф или распоред на дупки, инженерскиот тим го завршува прегледот на цртежот во рок од 12 работни дена и го потврдува изводливиот распоред. Стандардно време на нарачка: 10-15 работни дена.
4. Техничка поддршка ориентирана кон апликации Кога клиентите ќе наидат на конфузија во склопот или ненормални перформанси на центрирањето, тимот за техничка поддршка обезбедува практични предлози за отстранување проблеми врз основа на вистинско искуство во работилницата EDM.
5. Целосно управување со следливоста на серијата Секоја табличка носи ексклузивен сериски број. Откако ќе се појават неочекувани проблеми поврзани со позиционирањето, оригиналните параметри на производството и архивите за инспекција може брзо да се вратат за техничка анализа на основната причина.
Најчесто поставувани прашања
П1: Може ли JWGRIP R-Type 70x70 EDM центрирачката плоча да ги елиминира сите отстапувања на центрирањето?
А1: Обезбедува стабилна механичка репер за предцентрирање и не може да го отстрани секој извор на отстапување. Координативната компензација заснована на конечна сонда останува задолжителна. Грешката во позиционирањето може да потекнува и од истрошена жичка на електродата, лабаво монтирање на тела или деформација на стеблото на електродата. Операторите периодично го проверуваат целото склопување.
П2: Дали оваа центрирана плоча е погодна за често прицврстување на тешки графитни електроди со големи димензии?
А2: Поддржува работа со центрирање графит-електрода-жиг. За екстра тешки склопови, строго контролирајте ја силата на контактот на приклучокот и забранете насилно влијание. Дури и со оптимизацијата на R-браздата, прекумерното оптоварување на ударот сè уште предизвикува оштетување на вдлабнатини на позиционираните раменици.
П3: Дали можете да приспособите нестандардна шема на дупки или специјална димензија за позиционирање-шеф?
А3: Да. Ве молиме поднесете комплетни технички цртежи со јасни барања за распоред на дупките, геометрија на позиционирање, толеранција на плошност и паралелизам. Одделот за инженерство ја проценува производноста во рок од 12 работни дена и издава формална понуда.
П4: Кои услови за оштетување се исклучени од гаранцијата?
А4: Ова припаѓа на компонентата за држење на работа со висока прецизност за позиционирање. Гаранцијата ги покрива дефектите кои потекнуваат од производството при испораката, како што се плошноста, паралелизмот и цврстината надвор од спецификациите. Оштетувањата предизвикани од судир, неправилно вградување на вртежниот момент, гребење на честички и нормално абење во сервис е надвор од гаранцијата.
Поврзана категорија
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Вести Препораки