Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






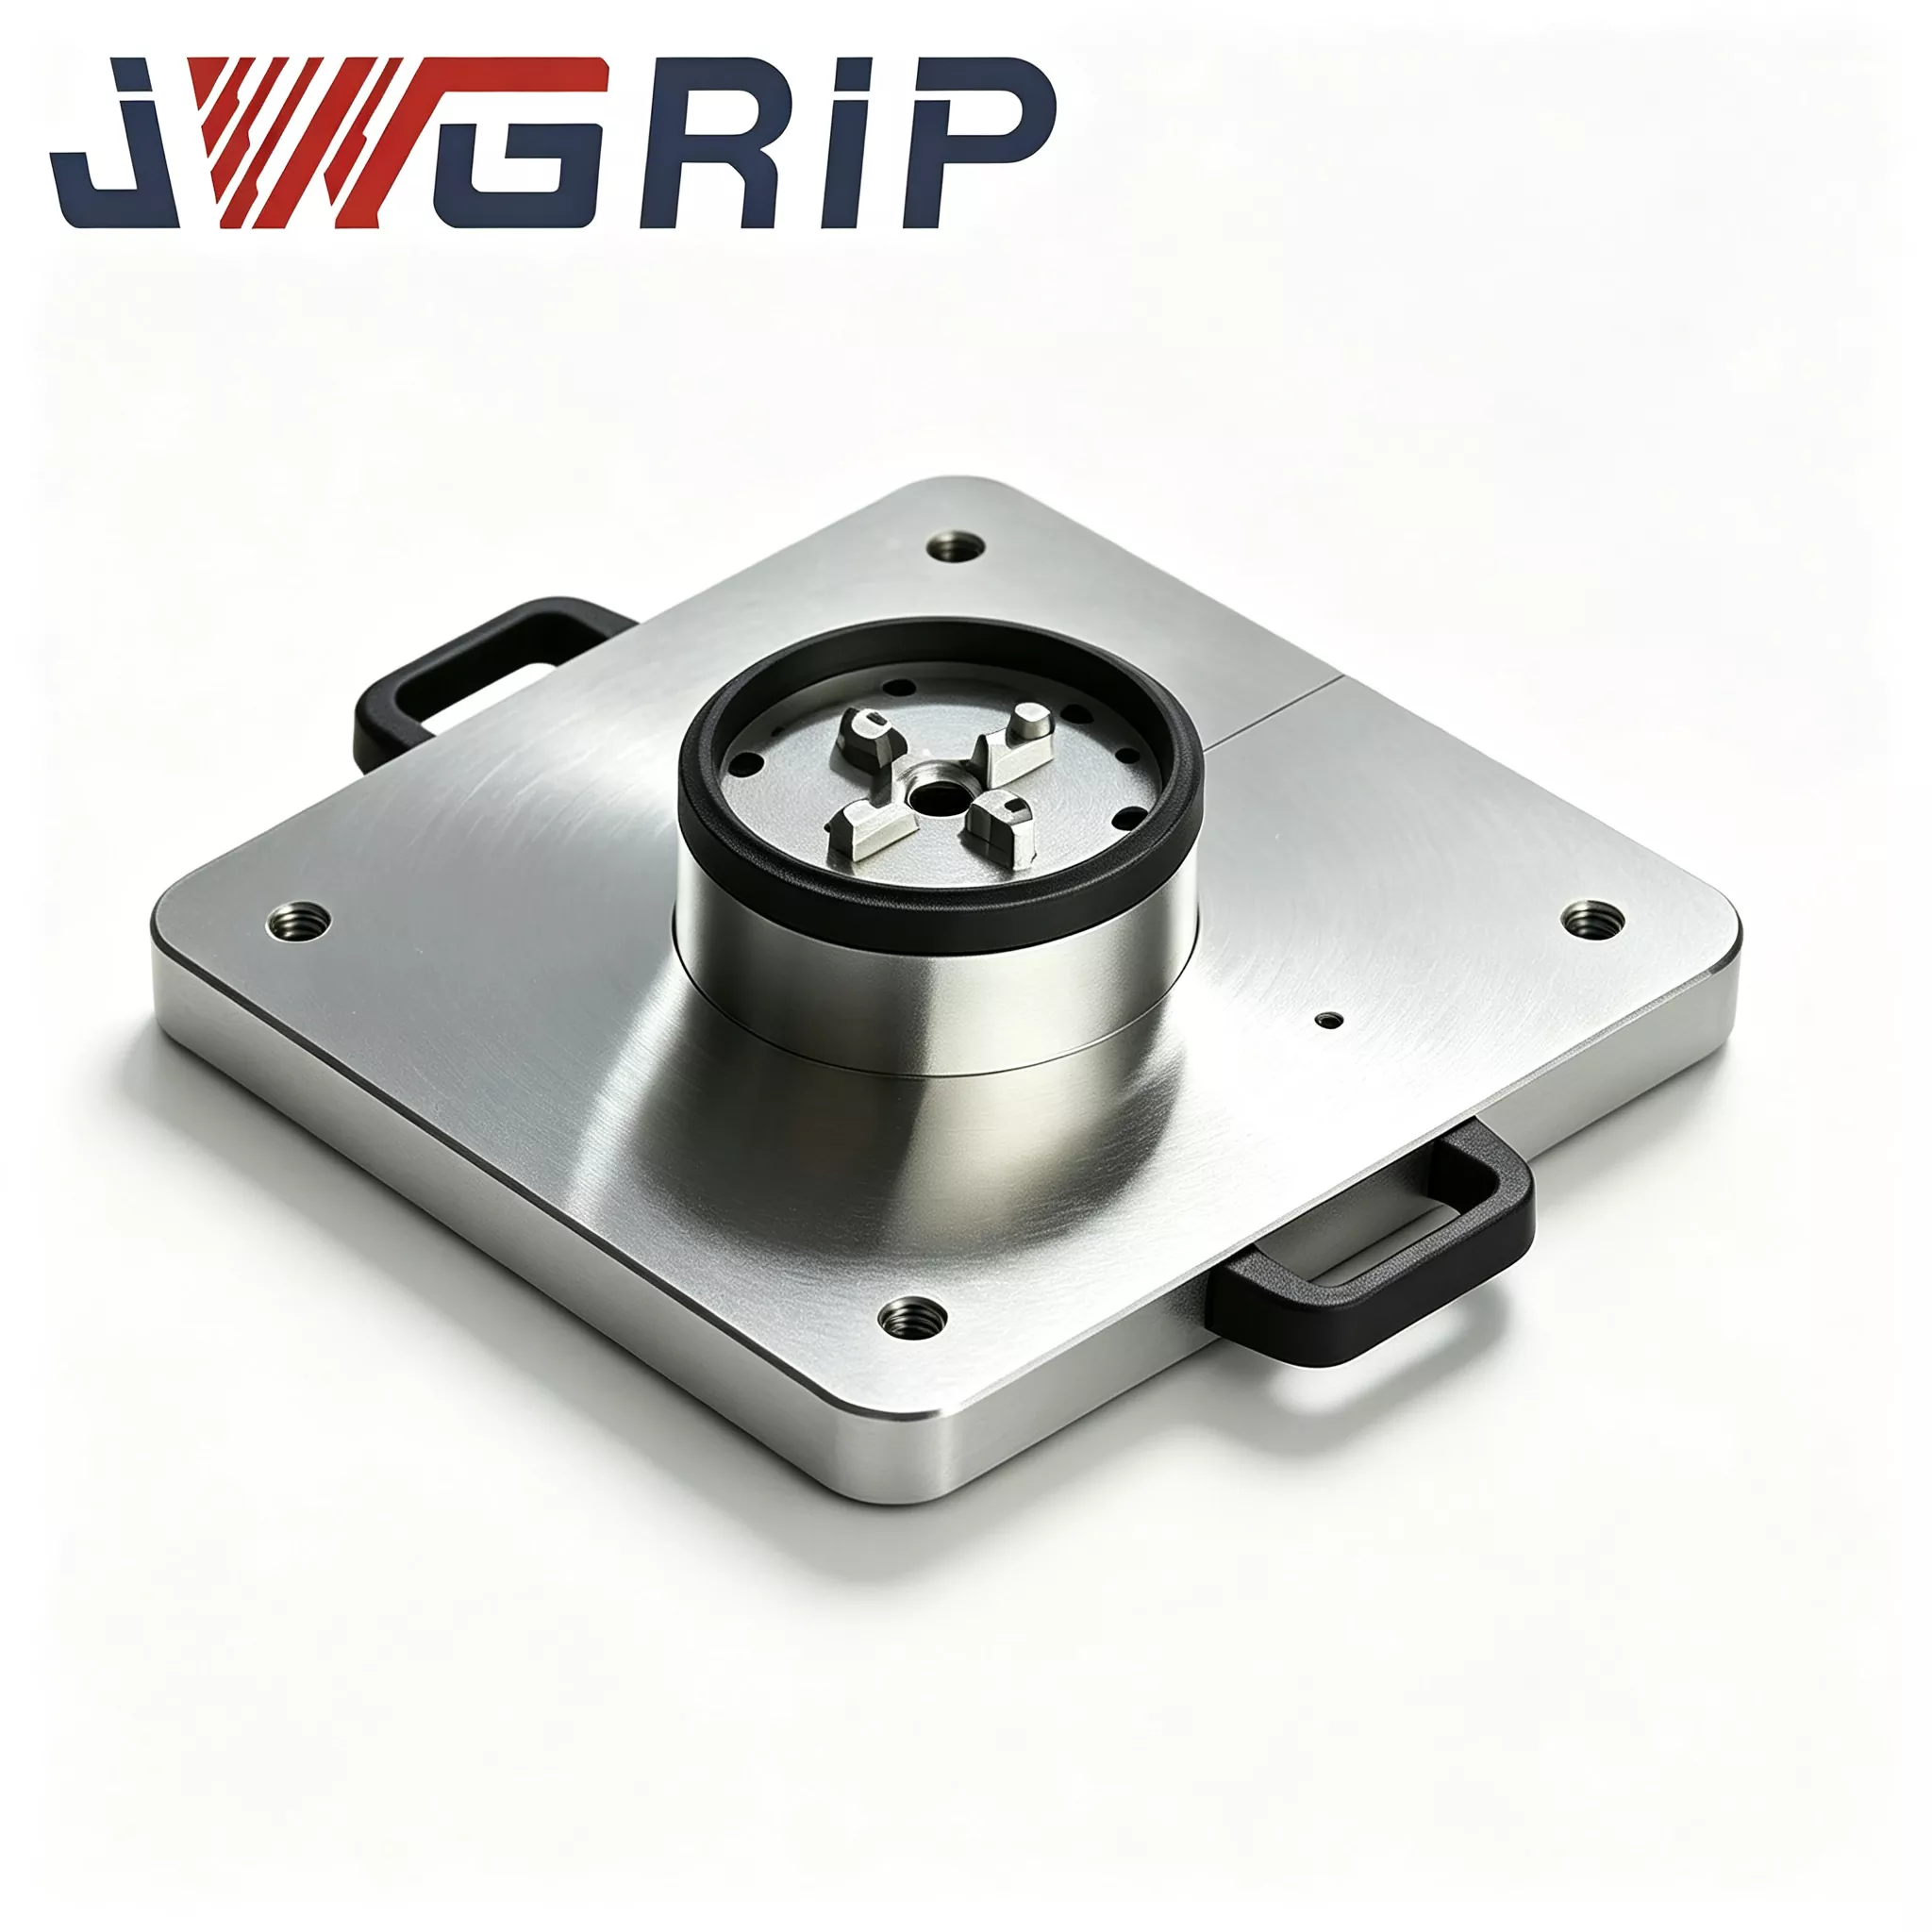
Автоматска палета со нулта точка со чак за напојување
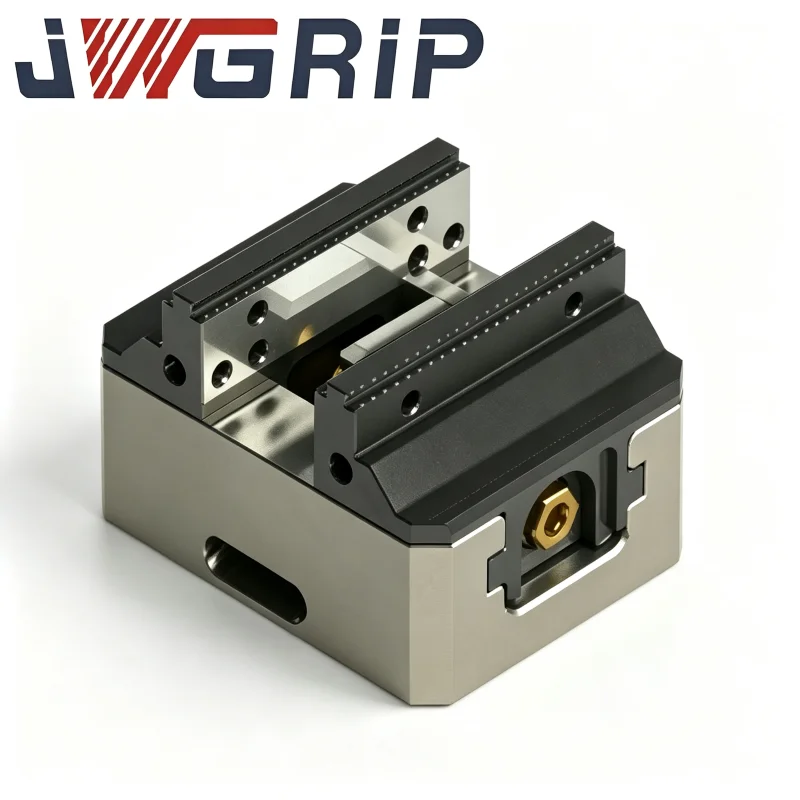
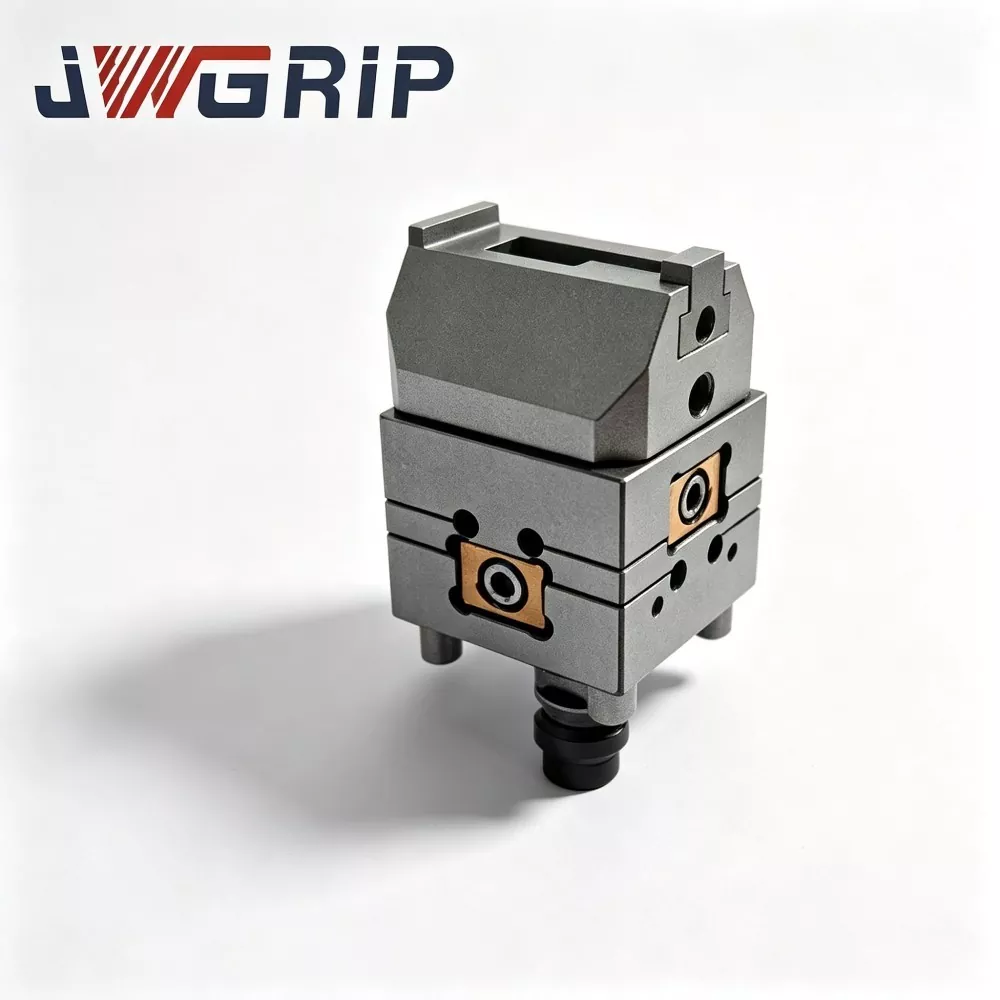
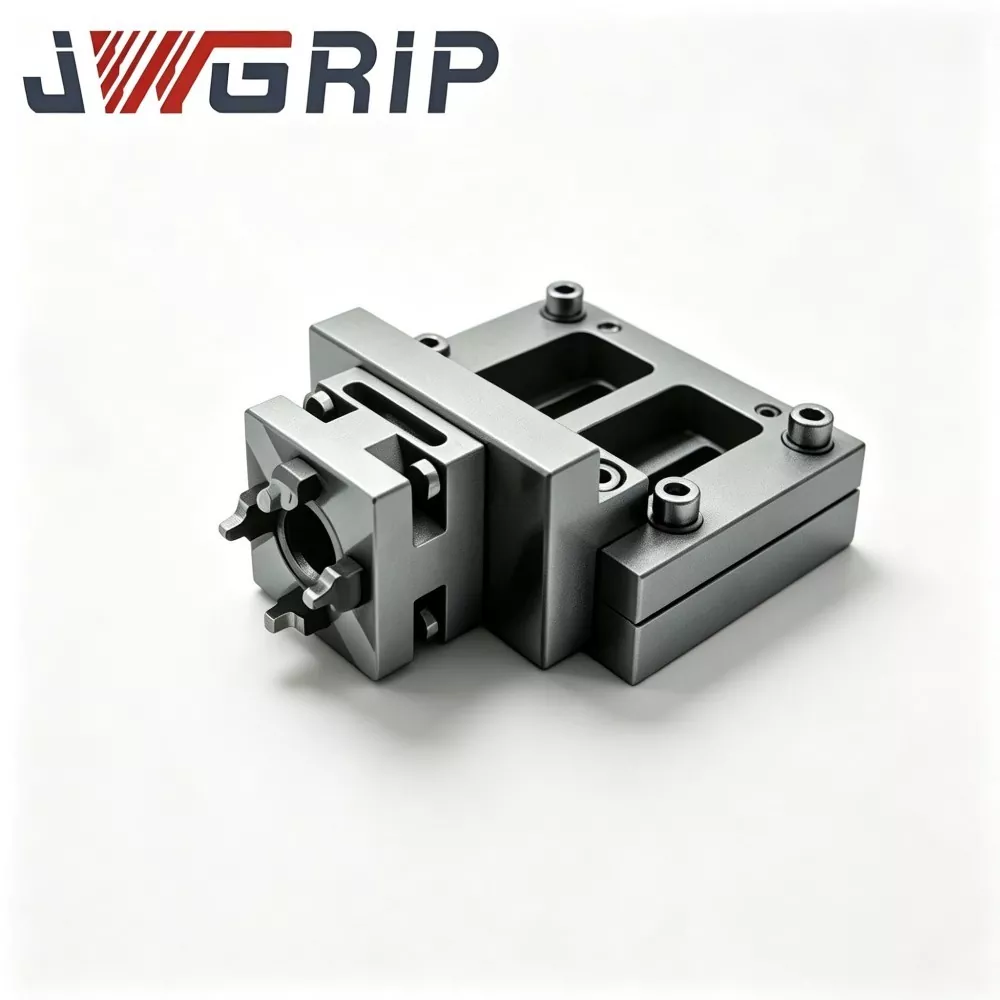
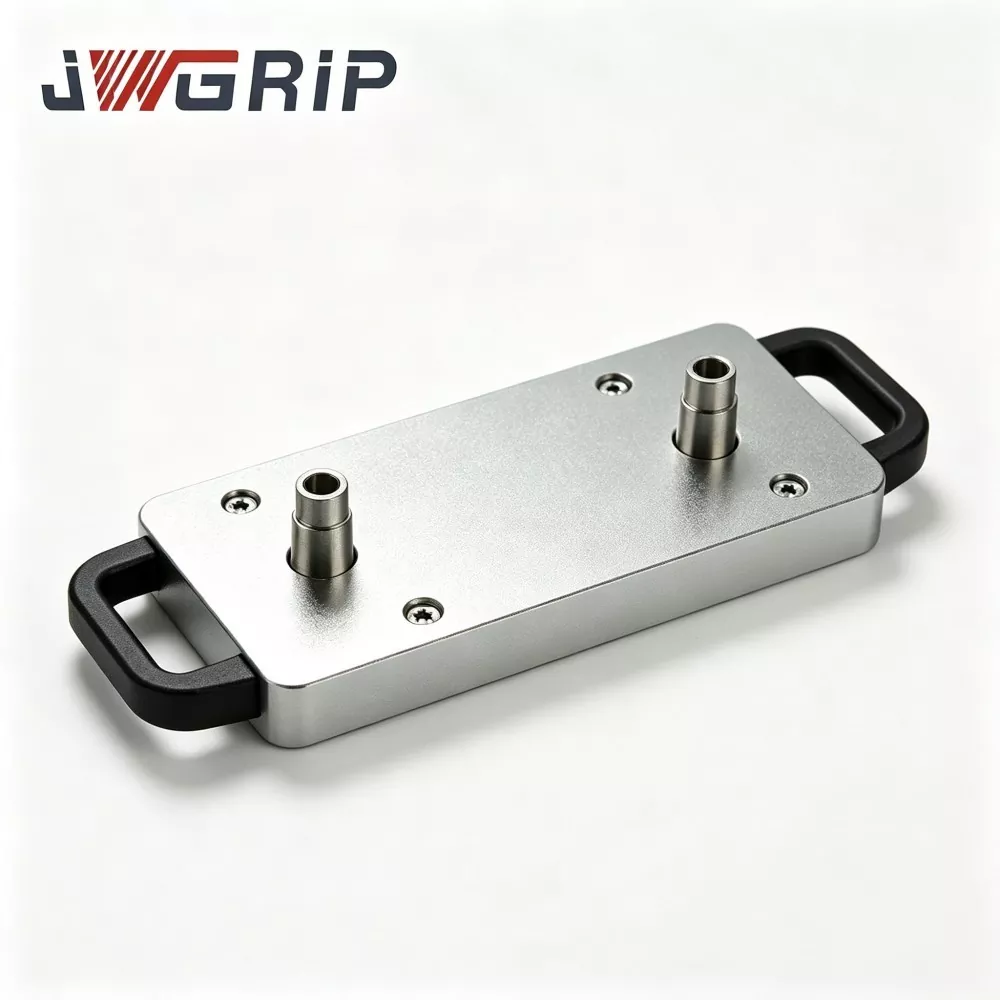
JWGRIP е производител и снабдувач на професионалната автоматизирана палета со нулта точка со моќен чак во Кина. Тоа е интегриран уред за позиционирање во нулта точка специјално дизајниран за флексибилни безпилотни CNC производствени линии. Ја интегрира референтната компонента за позиционирање во нулта точка и единицата за заклучување на напојната пневматска чак во еден уред, елиминирајќи ја потребата од купување дополнителни повеќеслојни табли за адаптер или посебни приклучоци за чак. Може директно да се инсталира и фиксира на работната маса на машинскиот алат и да се поврзе со држачи за индустриски роботи.
Автоматската палета со нулта точка со напојување може да постигне автоматско позиционирање, автоматско стегање и автоматско ослободување откако ќе се стегне работното парче. Широко се користи во преработката на делови од леани делови од автомобилска алуминиумска легура, големо производство на метални структурни компоненти за потрошувачка електроника 3C и автоматска обработка на графитни електроди во работилниците за мувла.
Состав на производ и работен тек
Автоматската палета со нулта точка со моќен чак припаѓа на серијата палети со нулта точка. Главно е составен од четири основни компоненти: основното тело на палетата, високопрецизниот склоп на ракавот за позиционирање на нулта точка, модулот за пневматски погон и синхрониот приклучок за напојување.
Целосниот тек на работа е како што следува: Индустрискиот робот ја зема основата за прицврстување на натовареното работно парче и ја поставува на референтната рамнина на палетата. Ракавот за позиционирање со нулта точка го комплетира почетното позиционирање. Кога вградениот сензор прецизно ќе ја открие позицијата, тој испраќа сигнал до системот за контрола на PLC.
PLC го стартува пневматското коло, а вградената пневматска единица го придвижува приклучокот за напојување за да се движи синхроно навнатре, постигнувајќи рамномерно радијално стегање на основата на тела.
Откако ќе заврши стегањето, се испраќа сигнал за електричен потврден до CNC машинскиот алат и започнува циклусот на обработка на сечењето.
Кога ќе заврши програмата за обработка, машинскиот алат испраќа сигнал за завршување, а пневматското коло го ослободува притисокот. Прицврстувачот за чак синхроно се отвора, а роботот го вади завршеното работно парче заедно со прицврстувачот, подготвувајќи се за следниот циклус на полнење.
Целиот процес не бара рачно затегнување на завртките или рачно укажување и усогласување.


Предности на процесот
Празната плоча на основната плоча е изработена од кован легиран челик и се подложува на два комплетни процеси на термичка обработка за ослободување од стрес за да се елиминира внатрешниот преостанат стрес генериран за време на процесот на CNC обработка.
Многу евтини конкуренти ќе го испуштат овој клучен чекор. Ако внатрешниот преостанат стрес во основниот материјал е значителен, повторените операции на стегање во работилницата и промените во температурата поради циклусите ден-ноќ може да предизвикаат микроскопски деформации кои се невидливи со голо око на референтната репер рамнина.
Ова ќе доведе до континуирани отстапувања во големината на обработените парчиња и ќе резултира со голема загуба на отпад.
Секое парче суровина во нашата фабрика строго го комплетира целосниот процес на жарење. Овој стандард е изведен од повеќе од десет години практично инженерско искуство и опслужува бројни проекти за автоматизирани CNC тела. Поставувачката черупка е изработена од челик за лежиште со висока отпорност на абење, се подложува на обработка на гаснење и калење и е комбинирана со фино брусење со внатрешно дупче и ултра фина обработка за да се минимизира јазот помеѓу површините за позиционирање и да се обезбеди стабилна изведба на позиционирање дури и по безброј циклуси за замена.
Основни предности
1. Интегриран едноделно структурен дизајн
Интегрираниот едноделен дизајн заштедува простор за монтирање на работната маса на машинскиот алат и ги елиминира акумулираните грешки при склопување предизвикани од повеќеслојните адаптерски плочи. Традиционалните решенија од типот на сплит бараат натрупување на палети со нулта точка, основни плочи на адаптер и независни чаши, каде што редење 2-3 плочи може да генерира дополнителни 3-5μm акумулирана девијација на позиционирањето. Нашиот монолитен интегриран дизајн ги избегнува овие извори на грешки, го намалува бројот на купени додатоци и ги намалува трошоците за управување со резервни делови за крајните клиенти.
2. Повторете ја точноста на позиционирањето
Палетата обезбедува стабилна прецизност на позиционирање на повторување од ±2μm. Внатрешните отвори на позиционирачките чаури се обработуваат преку супер-финиширање. Секоја палета е подложена на 100% проверка на точноста на целосните ставки пред испораката, а секоја единица е испорачана со оригинален извештај за инспекција во печатена копија што може да се достави за верификација по барање на купувачите во странство.
3. Интеграција на мајчин автоматизација
Стандардизираните пневматски приклучоци и интерфејсите за излез на електричен сигнал NPN се резервирани, што ја прави палетата компатибилна со повеќе главни брендови на индустриски роботи на пазарот. Искрено поддржува производство во ноќна смена без надзор. Според вистинските податоци за доградба од еден домашен краен корисник на автоделови, времето на циклусот на промена на тела падна од оригиналниот прирачник за 12–15 минути на 45 секунди по распоредувањето на нашите палети, без да се бара оператор да остане на лице место за време на ноќните смени.
4. Излез на висока сила на стегање
Вградената енергетска пневматска чак единица обезбедува максимална сила на стегање до 45 kN, способна да го издржи ударот од сечењето генериран од тешката обработка на калап челик и леано алуминиумски работни парчиња, ефикасно намалувајќи го ризикот од поместување и олабавување на телата за време на операциите на сечење.
5. Практично одржување и контролирани трошоци за резервни делови
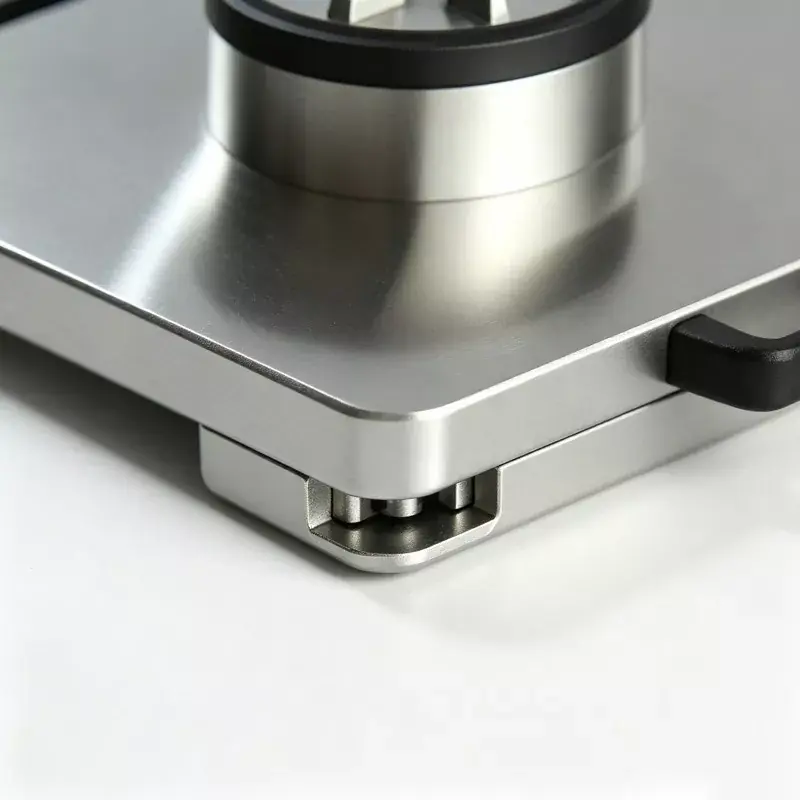
Склоповите на вилицата на чак може да се расклопат и заменат поединечно без да се отстрани целата палета од работната маса на машинскиот алат. Кога вилиците претрпат триење или оштетување, клиентите треба само да купат соодветни резервни делови наместо да го заменат целиот сет на палети, со што ефективно ќе се намалат инвестициите за долгорочно одржување на опремата.

Случаи за вистински клиенти
Автоматската палета со нулта точка со моќен чак најчесто се применува во три категории производствени линии: без екипаж-CNC производствени линии за автомобилски компоненти, линии за масовно производство за метални структурни делови 3C и флексибилни автоматизирани ќелии за обработка на графит-електрода во фабриките за мувла.
Случај 1:Еден голем домашен производител на автоделови реконструирал две флексибилни CNC автоматизирани производствени линии со вкупно 16 комплети автоматизирана палета со нулта точка со моќен чак за обработка на алуминиумско леење. Пред доградба, на операторите им требаше рачно означување и усогласување за секое менување на тела, што трошеше приближно 13 минути по серија. По распоредувањето на нашите автоматизирани палети со нулта точка, роботот ги завршува сите работи на вчитување-растовар, позиционирање и стегање. Циклусот на едно менување се скратува на 42-50 секунди. Се реализира ноќна смена без надзор. Според статистиката за континуирано производство од три месеци, месечниот производствен капацитет на ниво на работилница се зголемува за 22 отсто. Димензионалната конзистентност меѓу сериите на работните парчиња очигледно се подобрува и стапката на отфрлање на отпадот значително се намалува.
Случај 2:Едно големо претпријатие за производство на калапи лоцирано во делтата на реката Перл инсталира повеќе комплети од оваа автоматизирана палета во ќелиите за автоматска обработка на графитни електроди. Сите бази на електроди прифаќаат унифицирани стандардни димензии. Операторите повеќе не повторуваат прирачник за секоја задача за обработка на електроди. Димензионалната конзистентност на готовите електроди значително се подобрува, а повторливиот интензитет на трудот за персоналот во продавницата за калапи се намалува. Предложени позиции на сликите: фотографии на лице место направени во нашата сопствена работилница за обработка, реални слики од работна станица за автоматизација на локацијата на клиентите, фотографии со детали со експлозија на телото на палетата, фотографии снимени за време на прецизност на штекерот во фабриката - проверка на QC.
Процес на производство
Сите автоматизирани палети поминуваат низ производство со целосен проток, вклучувајќи фалсификување, CNC обработка, термичка обработка, мелење и склопување во нашата внатрешна работилница за CNC-тела. Не е усвоена комплетна единица ОЕМ аутсорсинг.
Комплетен производствен работен тек:
празно ковање од легиран челик → груба обработка → прво стареење за ослободување од напрегање → полупроизводство → секундарно стареење за ослободување од напрегање → суперпрецизно мелење → прес-монтажа на черупка → општо склопување → прецизност на повеќе артикли-&-инспекција на пакетот → заштита од воздушно затегнатост-извозен притисок.
Контрола на квалитет и сертификати
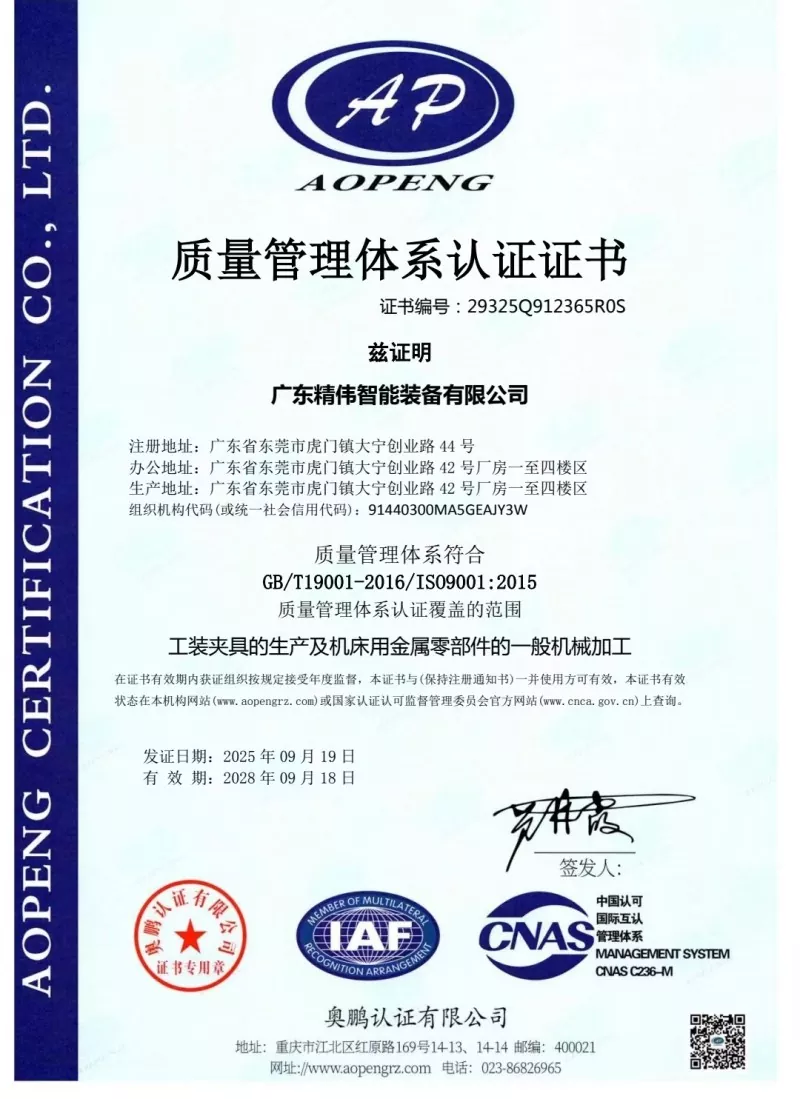
Задолжителни ставки за инспекција пред испорака за секоја единица: тест за прецизност на повторување на позиционирањето, вистинско мерење на силата на стегање на чак, тест за задржување на притисокот на затегнатоста на воздухот (макс. дозволен пад на притисокот ≤0,02 MPa во рок од 5 минути на задржување), тест за интегритет на електричен сигнал и логика. Секоја единица е испорачана со единствен лист со податоци за фабричка инспекција. Нашата фабрика поседува ISO9001 сертификат за квалитет-менаџмент-систем. Достапни се сертификати за материјали за клучните метални компоненти. Прифатлива е лабораториска инспекција од трета страна назначена од клиентите.
Водич за избор
Прво, потврдете ја вистинската надворешна димензија на носачот на тела на локацијата на клиентот за да одговара на спецификацијата на опсегот на стегање на палетата.
Второ, проверете ја состојбата на изворот на воздухот во работилницата. Притисокот на компримиран воздух мора стабилно да остане во рамките на 0,5-0,7 MPa. Ако притисокот од изворот на воздухот многу флуктуира, силно се препорачува тројно склопување на филтер за регулирање притисок.
Трето, за набавка на проекти за автоматизација, разјаснете го протоколот за IO комуникација помеѓу роботот и системот за контрола на PLC. Доставуваме комплетна електро-интерфејс-документација бесплатно.
Четврто, обезбедете максимална тежина на работното парче ако се обработуваат тешките работни парчиња. Нашиот технички персонал ќе спроведе проценка и ќе процени дали е потребна засилена палета со приспособена верзија.
Забелешки за инсталација, пуштање во работа и работа
Додека ја монтирате палетата на работната маса со машински алати, прицврстете ги завртките строго следејќи ги вредностите на вртежниот момент наведени во прирачникот. Насилното затегнување прекумерен вртежен момент е забрането за да се избегне деформација на телото на палетата. Филтерот за масло-вода мора да се инсталира на предниот крај на влезот за компримиран воздух за да се спречи влагата и металните остатоци да навлезат во чашката и да предизвикаат 'рѓосување на внатрешната компонента или заглавување на вилицата. На секои 80-100 кумулативни работни часови, прскајте сув-лубрикант со прскање на лизгачките површини со триење во внатрешноста на чадот.
Течното моторно масло е забрането, бидејќи течното масло привлекува масивни алуминиумски и железни чипови и предизвикува дефекти на заглавување на вилицата. За време на производството, избегнувајте акумулација на тежок чип на референтната рамнина на палетата. Операторите мора да ги дуваат и чистат дупките за лоцирање и рамнините на податоци со компримиран воздух при секоја промена на смената. Никогаш не работете ја единицата што ја надминува максималната сила на стегање наведена на листот со спецификации. Работата со преоптоварување предизвикува трајна пластична деформација на челустите на чак и трајно ја уништува точноста на позиционирањето на палетата.
Пакување, време на испорака и услуга по продажбата
Куќишта за пакување од цврсто дрво, отпорни на удари за извоз, со внатрешна тампон заштита од густа пена се усвоени за да се заштитат прецизните подрачни површини од оштетување од судир при транспорт на долги растојанија преку океанот. Стандардно време на носење: 12-18 работни дена. Одредени стандардни артикли се чуваат на залиха за пократка испорака.
12-месечна гаранција за целосна единица опфаќа производствени дефекти кои не се предизвикани од човечко погрешно работење; обезбедена е бесплатна поправка или замена на резервни делови. Достапно е далечинско онлајн технички упатства за инсталација и пуштање во работа. Платената услуга за пуштање во употреба на лице место може да се понуди за проекти со нарачка на големо.
Поддржана е услуга за приспособена модификација, вклучувајќи прилагодување на опсегот на стегање, промена на распоредот на пневматското коло и промена на формата на излезниот сигнал. Бесплатен примерок е достапен за тест за евалуација на клиентите; товарните трошоци за мострите ќе ги преземат купувачите.
Најчесто поставувани прашања
П1: Дали автоматизираната палета со нулта точка со моќен чак може да биде компатибилна со тела со нулта точка од други брендови од трети страни?
О: Датумската димензија на стандардната верзија се совпаѓа со нашиот мајчин систем со нулта точка. Ако за вашиот проект е потребна компатибилност со тела со нулта точка од друга марка, известете ги техничките барања пред да ја поставите нарачката, може да се реализира приспособена обработка со димензија на податоци.
П2: Дали нестабилниот притисок од изворот на воздух ќе влијае на безбедноста и сигурноста на стегањето?
О: Тоа ќе донесе директно влијание. Недоволниот притисок на изворот на воздух ја намалува вистинската сила на стегање на чашката и создава ризик од олабавување на работниот дел за време на сечењето. Склопот на филтер за регулирање на притисокот силно се предлага за стабилизирање на притисокот во рамките на 0,5-0,7 MPa.
П3: Кои се примарните причини за намалена прецизност на повторено позиционирање по долгогодишно работење?
О: Три чести основни причини: прво, загадувачи на чипови акумулирани на референтните површини за лоцирање; второ, нормално абење на внатрешните лизгачки компоненти; трето, деформација на телото на палетата предизвикана од надворешен силен удар. Дајте приоритет на чистење и одржување. Истрошените компоненти може да се заменат со посебни резервни делови наместо целосно обновување на палети.
П4: Дали оваа палета може да се нанесе на CNC машински алати со 5 оски?
О: Компатибилен е со машини со 5 оски. Вкупната собрана висина на тела мора да се пресмета за да се спречи судир при навалување на вретеното со 5 оски. Набавете го моделот на машински алат во фазата на селекција и ние ќе го процениме ризикот од пречки за вас.
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.

Вести Препораки