Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






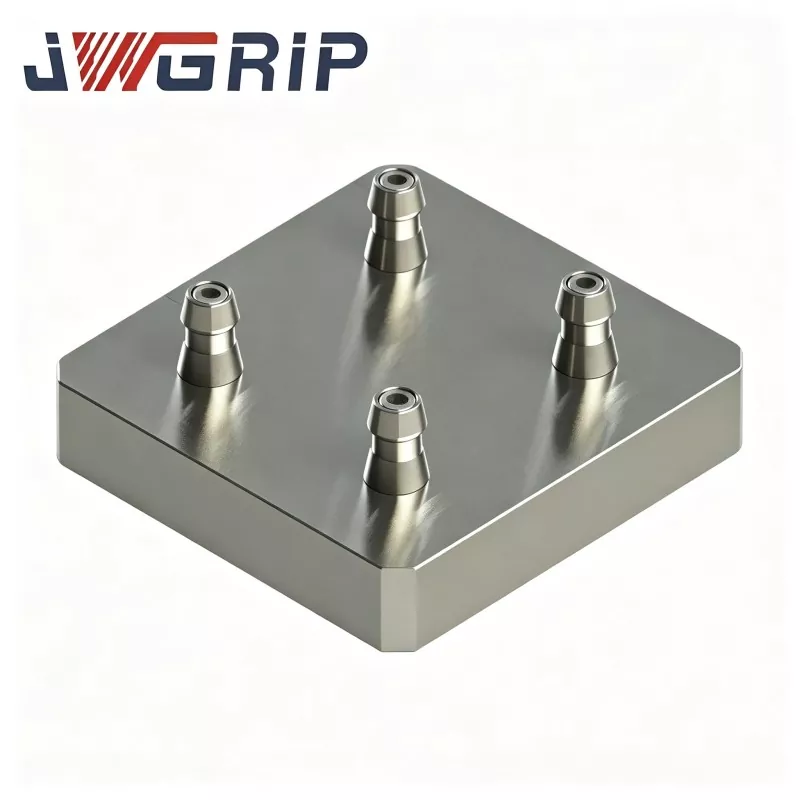
Палета со четири центри со нулта точка за CNC тела
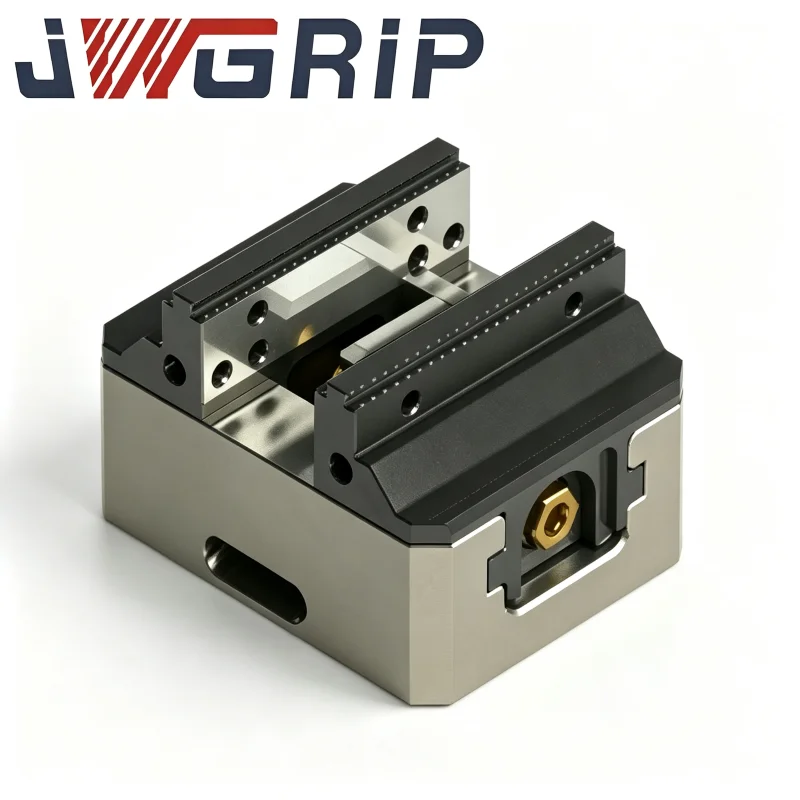
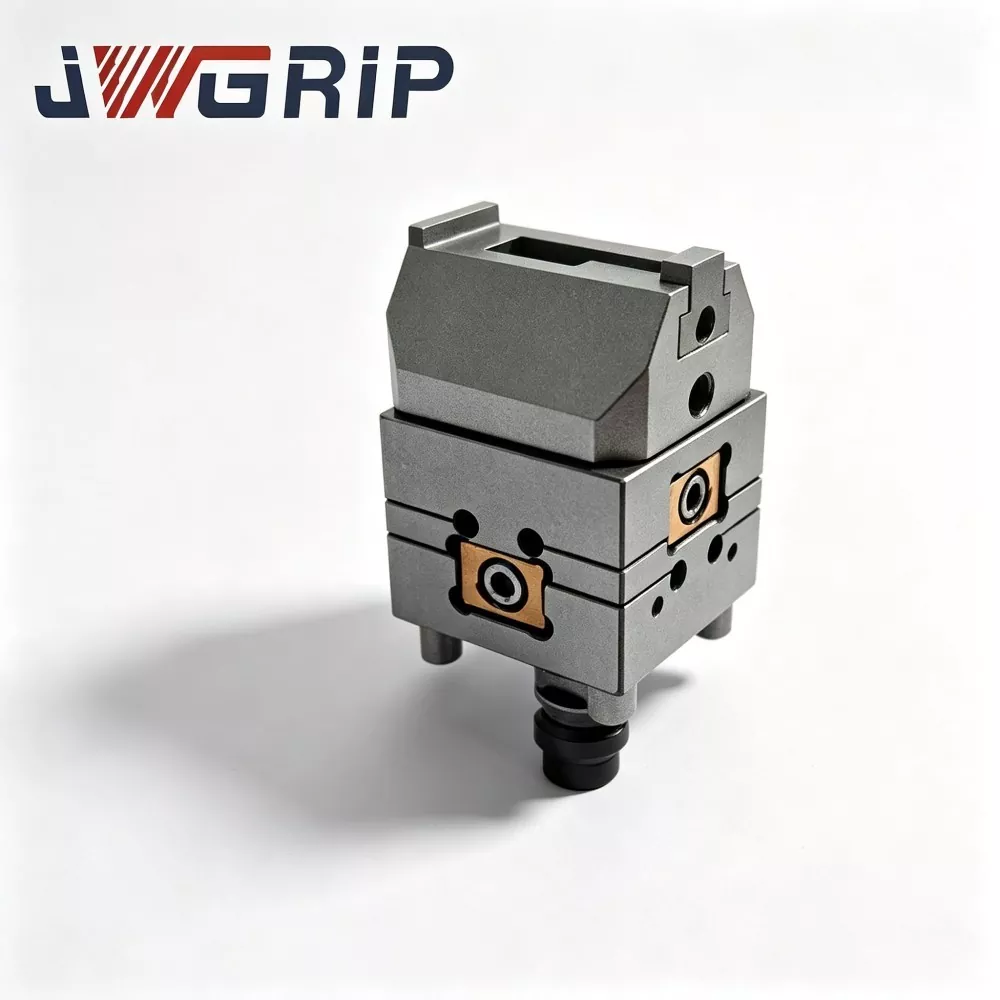
JWGRIP е производител и добавувач на професионалната палета со нулта точка со четири центри за CNC тела во Кина. Four Center Zero Point Pallet припаѓа на серијата палети со нулта точка, развиена за широко распространети сценарија за производство во мешан режим со висок мешање-низок волумен што преовладуваат во модерната машинска индустрија. Добредојдовте да се распрашате!
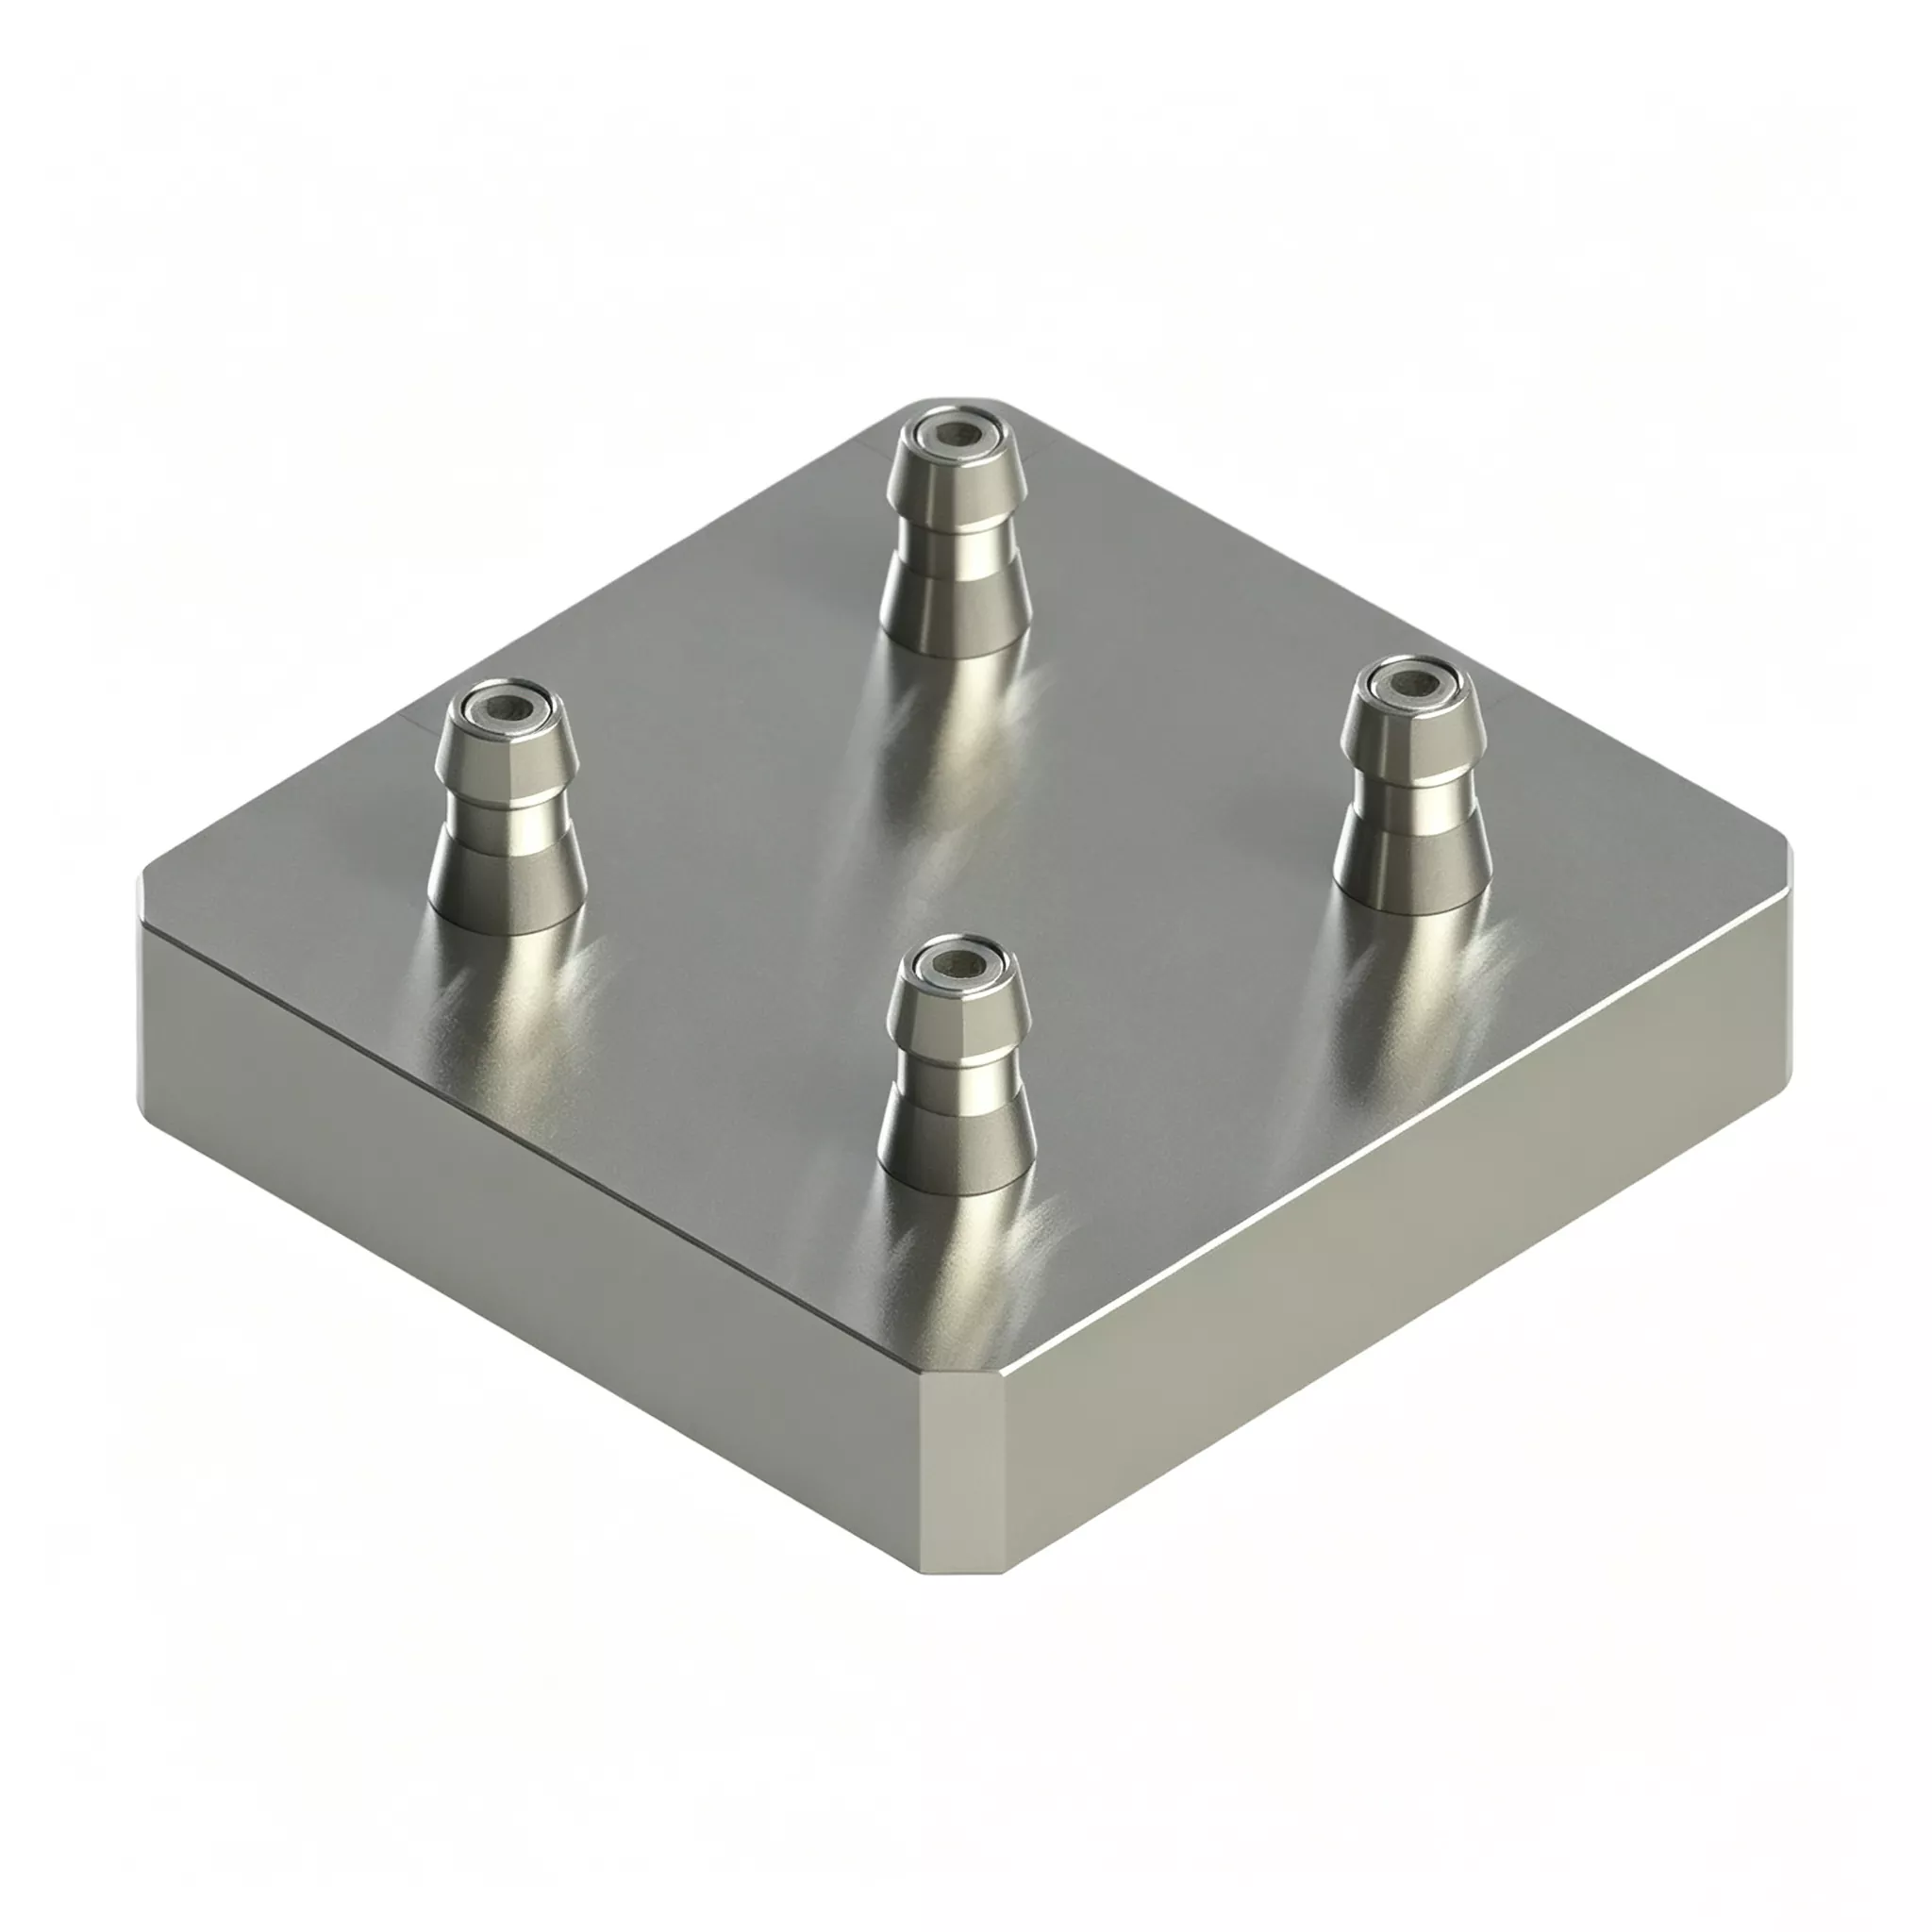
Оваа палета со нулта точка со четири центри за CNC тела може ефикасно да ги реши проблемите на флексибилното производство. Четирите целосни единици за позиционирање во нулта точка се интегрирани во компактна целосна основа, а четирите работни станици се целосно независни. Корисниците можат истовремено да прицврстат четири идентични работни парчиња или да инсталираат четири различни тела за обработка со мешана линија. Нема потреба од монтажа на повеќе фиоки на самото место. Положбите и височините на сите работни станици се калибрирани пред да се напушти фабриката за да се обезбеди конзистентност.
Основен хардверски состав
JWGRIP Four-Center Zero-Point Pallet 120×120 ги вклучува следните склопови:
· Монолитна основа на палети од ковано и калено легиран челик
· Четири независни склопови за заклучување на черупка со нулта точка во матричен распоред
· Вграден синхрони пневматски дистрибутивен модул
· Поединечни жлебови за пренасочување на чипови за секоја станица за лоцирање
· Пристаниште за компримиран воздух
· Заштитни покривни плочи за покривање на станиците во мирување
Неговиот клучен диференцијал наспроти обичните тела со повеќе станици: четири станици работат целосно независно една од друга.
Два практични начини на производство
Режим 1: Масовно производство со четири станици за идентични работни парчиња
1. Fit four pull-stud-equipped fixture bases onto all four stations.
2. Снабдување 0,5-0,7 MPa компримиран воздух; синхрониот пневматски модул ги заклучува сите четири склопови на черупка во исто време.
3. Сигналот за потврда на заклучувањето се враќа на CNC системот и машината извршува циклуси на сечење.
4. По завршувањето на обработката, ослободете го воздушниот притисок за отклучување. Четири готови делови се отстрануваат во еден циклус за да се зголеми брзината на час.
Режим 2: Флексибилна мешана обработка за различни делови
1. Вчитајте тела што одговараат на четири различни работни парчиња на посебни станици.
2. Нанесете компримиран воздух за да ги заклучите сите станици. CNC работи наменски програми за обработка последователно за секоја станица.
3. Кога ќе заврши производството со една нарачка, заменете го само прицврстувачот на соодветната целна станица. Преостанатите станици остануваат затегнати без целосно уништување.
4. Одлично го намалува времето на застој при чести менувања на производи.
Инженерски дизајн
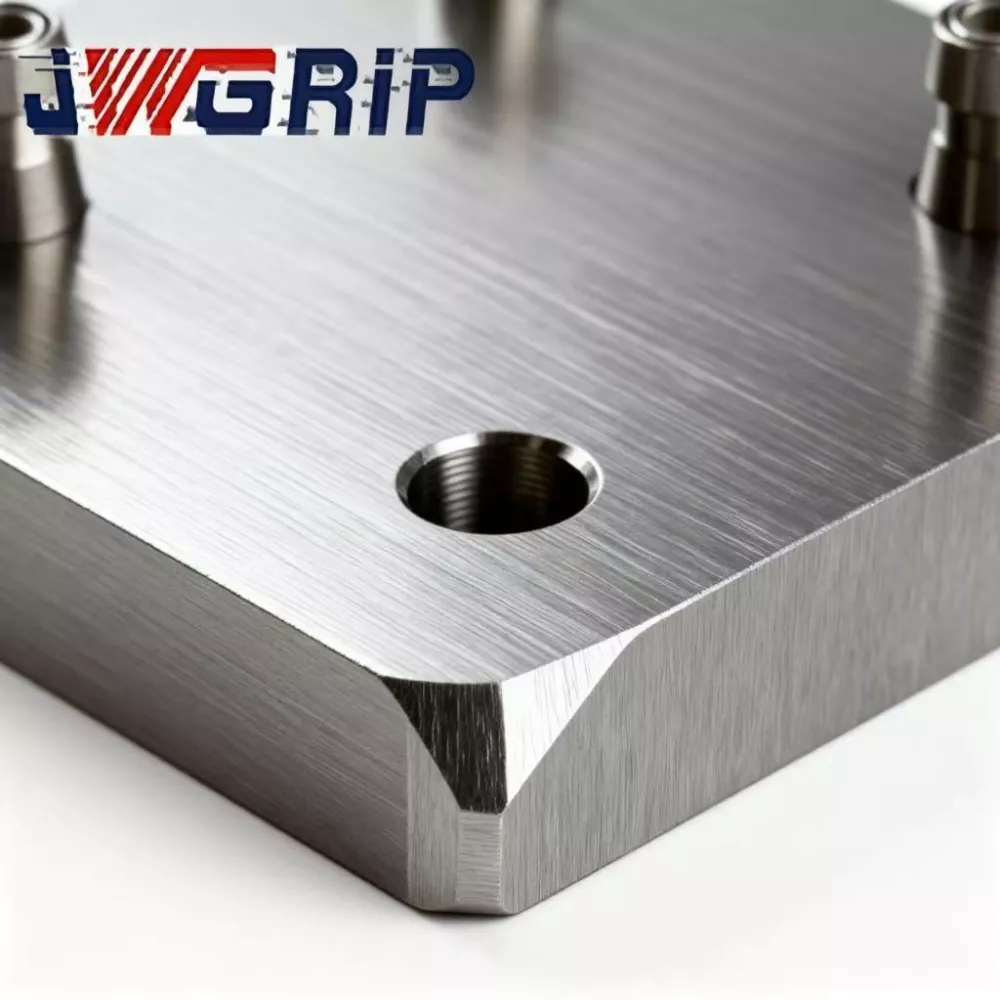
· Основата од легиран челик се подложува на стареење со два круга за ослободување од стрес: прво стареење по груба обработка, секундарно стареење по полудоработка. Повторениот стрес на стегање, промените на температурата на околината и континуираните вибрации на сечење се вообичаени во работилниците со мешан режим. Несоодветното ослободување на стрес предизвикува невидлива микродеформација и ја уништува прецизноста на положбата на повеќе станици. Двојното стареење на JWGRIP го максимизира ослободувањето од внатрешниот стрес за долгорочна стабилна геометрија.
· Позиционирачките чаури усвојуваат челик за лежиште кој е отпорен на абење. Внатрешните отвори добиваат гаснење и супер-завршување за да се гарантираат сигурни независни перформанси за лоцирање за секоја станица.
· Позиционата толеранција и висинската разлика од станица до станица се строго контролирани за да се задоволат барањата за стабилност на производството во мешана линија.
Основни предности
1. Минимизирајте го времето на застој предизвикано од честите промени на нарачките
Нема потреба да се расклопуваат сите тела за време на менувањето на производот. Се заменуваат само станиците кои бараат тела од нова нарачка; другите станици продолжуваат да работат. Времето на мирување на машината нагло опаѓа за средини за нарачки со висока мешаница-мал волумен.
2. Елиминирајте ги грешките при склопување предизвикани од човекот од повеќе дискретни палети
Рачното редење и монтирање на посебни палети со нулта точка може да создаде девијација на положбата од 7-8 μm. JWGRIP ја комплетира целосната калибрација на повеќе станици во куќата: толеранција на положбата ≤±0,004 mm, висинска разлика од станица до станица ≤0,0025 mm. Тоа заштедува часови на работа на лице место за монтирање и подесување.
3. Еден хардвер ги покрива задачите со масовен волумен и големи мешавини-мали задачи
Извршете обработка со четири идентични делови за максимална пропусност при нарачки со големи серии. Префрлете се на режим на мешана линија за фрагментирани нарачки. Нема потреба да се купуваат посебни тела за две производствени сценарија, со што се намалуваат инвестициите во основни средства.
4. Максимизирајте ја повторната употреба на постојните средства со стандардна компатибилност со нула точка D20
Постоечките бази на тела со мала големина со нулта точка може повторно да се употребат директно по доградувањето на стандардните влечни столпчиња D20. Избегнувајте целосно повторно производство на тела и зачувајте ја претходната инвестиција на тела.
5. Независен дизајн на жлеб за пренасочување на чипови по станица
Железо и алуминиумски чипови за сечење течат низ посебни жлебови за секоја станица. Заробувањето на чипот во празнините за позиционирање-чаури е значително намалено. При чести услови на мешана линија со менување на тела, фреквенцијата на чистење се намалува и ризикот од дефект на позиционирање предизвикан од чипот се намалува.
Вистински случаи
Случај 1: Медицински-уред-додаток процесор
Овој клиент добива типични нарачки со голема мешавина и низок волумен, менувајќи се помеѓу 3-5 варијанти на минијатурни делови секој работен ден.
· Пред надградбата: се користеа палети со една станица со нулта точка. Секое преместување бараше отстранување, чистење, повторно стегање и означување на бирачот, за 40-60 минути. Големи количества часови на машината беа потрошени за работа на поставување.
· По распоредувањето на повеќе JWGRIP палети со четири центри со нулта точка и усвојувањето на режимот на обработка со мешана линија: повеќе не е потребно целосно отстранување на тела. Се заменуваат само тела на целната станица. Просечното време на промена паѓа на 8-15 минути.
· Статистиката за производство на половина година открива дека искористеноста на машинските алати е зголемена за 24%. Фабриката може да прифати повеќе фрагментирани нарачки од клиенти без да купува дополнителни CNC машини.
Случај 2: Подизведувач на 3C-компонента во делтата на реката Перл
Оваа работилница се справува и со големи масовни нарачки и со мали серии на примероци на истите CNC машини.
· За време на периоди на масовни нарачки: четири станици обработуваат идентични делови за голема пропусност.
· Кога ќе пристигнат задачите за примероци од мала серија: заземете една или две станици за производство на примероци додека другите станици продолжуваат со масовното производство.
· Обработката на примерокот повеќе не го прекинува ритамот на масовно производство, а времето на испорака на примерокот е значително скратено.
Целосно производствен работен тек
① Ковање и калење празно од легиран челик
② Груба обработка
③ Прво стареење за ослободување од стрес
④ Полу-завршување
⑤ Секундарно стареење за ослободување од стрес
⑥ мелница со 5 оски: мелете ги сите дупки за монтирање на черупка под еднократно поставување на стегање
⑦ Прес-монтирање на черупка
⑧ Склопување на заптивки на воздушно коло
⑨ Тест за задржување на притисокот за непропустливост на воздухот
⑩ ЦММ димензионална инспекција на целосна станица
⑪ Третман за заштита од 'рѓа
⑫ Пакување отпорно на удари подготвено за извоз
Список за проверка на инспекција
1. Независен тест за прецизност на повторување-позиционирање за секоја поединечна станица
2. CMM мерење за позициска толеранција на четири станици, висинска разлика и паралелизам
3. 5-минутен тест за непропустливост на воздухот за задржување на воздухот; максимално дозволен пад на притисокот ≤0,02 MPa
4. функционален тест за циклично синхроно заклучување-отклучување на четири станици
Водич за избор
· Анализирајте ја структурата на вашата нарачка: за доминантно масовно производство со една варијанта, извршете обработка со идентични делови со четири станици. Ако нарачките со висока мешавина-низок волумен заземаат голем удел, внимателно проценете го ризикот од физички пречки од приклучок до уред на четири станици за да избегнете судир.
· Потврдете ги спецификациите на вашите столпчиња за влечење со нулта точка на локацијата. Стандардната верзија се совпаѓа со столпчиња за влечење D20. Прилагодени склопови на черупка може да се развијат за алтернативни големини за влечење.
· За автоматска интеграција на производната линија: гарантирајте стабилен притисок на изворот на воздух во работилницата во рамките на 0,5-0,7 MPa и резервирајте IO сигнални точки за системот за контрола на PLC.
· Пресметајте ја вкупната висина на редење на работното парче плус тела. Симулирајте ја патеката за движење на алатот за да спречите судир на алат со палета за време на сечењето. Поднесете ги цртежите на работните парчиња до техничкиот тим на JWGRIP за проценка на пречки ако имате несигурности.
Практично работење
1. Монтирајте ја палетата на работна маса со машински алати, затегнувајќи ги завртките строго според барањата за вредност на вртежниот момент во упатството за корисникот JWGRIP. Забрането е прицврстување со прекумерен вртежен момент, бидејќи деформацијата на основата на телото ќе ја уништи релативната точност на повеќе станици.
2. Инсталирајте филтер масло-вода на влезот за компримиран воздух предниот дел. Влагата и нечистотиите што влегуваат во чаурите ќе предизвикаат 'рѓосување, абразија и деградација на точноста.
3. Прскајте аеросол со сув лубрикант во чаурите со нулта точка по секои кумулативни 100 работни часа. Течното моторно масло е строго забрането, бидејќи маслото привлекува метални чипови и доведува до дефекти на черупка.
4. Дијте ги дупките за лоцирање и жлебовите за пренасочување на чипови на секоја станица со компримиран воздух по замена на тела или при секоја промена на смената. Никогаш не оставајте метални чипови на лоцираните површини.
5. Поставете ги заштитните плочи на станиците во мирување за да ги блокирате железните чипови и течноста за сечење да не навлегуваат во склоповите на чаурите.
6. Избегнувајте удари од тешки предмети на подножјето на палетата. Деформацијата на основата предизвикана од судир обично не може да се поправи на лице место и трајно ги уништува позиционите перформанси на повеќе станици.
Поддршка по продажбата
1. Гаранција: 12-месечната гаранција за целосна единица покрива производствени дефекти со исклучок на човечка погрешна работа. Квалификуваните барања уживаат бесплатна услуга за поправка или замена на резервни делови.
2. Технички ресурси: Обезбедени се документи за онлајн операција и видео упатства. Платена далечинска техничка поддршка е достапна за проекти за нарачки со голем волумен.
3. Услуга за приспособена модификација: поддржани се прилагодување на надворешната димензија, замена на спецификации за повлекување, преуредување на распоредот на станицата.
4. Евалуација на примерокот: може да се организира примерок за евалуација; купувачот презема примерок за товарни трошоци.
Најчесто поставувани прашања
П1: Дали мешаната обработка на работните парчиња од различни делови на четири станици ќе ја попречи меѓусебната точност?
О: Четири черупни единици се физички целосно независни; дејствата за заклучување не се мешаат едни со други. Прецизноста на лоцирањето останува стабилна се додека тела избегнуваат физички судир. Сè уште се препорачува редовно чистење со компримиран воздух за секоја станица за да се спречи прскање на чипови на податоците од другите станици.
П2: Дали е неопходна палета со четири центри со нулта точка за CNC приклучок ако ретко се случуваат промени во мали серии?
О: Неговата предност за промена на ефикасноста се истакнува само при честото менување варијанти секоја недела. Ако производството е главно ориентирано кон маса со една варијанта, палетите со нулта точка со една или двостаница обезбедуваат подобри перформанси на трошоците.
П3: Дали моите постоечки бази на стари тела може повторно да се употребат на оваа палета?
О: Основите на прицврстувачите опремени со стандардни навртки за влечење со нулта точка D20 можат директно да работат. Потребни се склопови на черупка направени по нарачка за други спецификации за влечење-столб.
П4: Дали JWGRIP Four-Center Zero-Point Pallet 120×120 може да се распореди на CNC машини со 5 оски?
О: Компатибилен е со опрема со 5 оски. Пресметајте ја вкупната висина на работното парче плус тела за да се оцени ризикот од судир со навалување на вретеното. Цртежите на работното парче може да се поднесат за техничка проценка на JWGRIP во фазата на селекција.
Референтна белешка за набавка
Многу фабрики размислуваат да купат големи количини на прилагодени тела за специјална намена за надградба на флексибилна линија. Ова носи високи капитални расходи плус ризик од тела да станат неактивен откако ќе се променат нарачките.
Основната вредност на JWGRIP Four-Center Zero Point Pallet for CNC Fixture лежи во поддршката и на производството во масовен волумен и на производството со мешани линии со висока мешавина во една единствена хардверска единица. Ја максимизира повторната употреба на постојните основи на тела на клиентите, ги контролира трошоците за производство-доградба и ги ублажува точките за болка при промена на ефикасноста предизвикани од фрагментирани нарачки. Добро е прилагоден за проекти за флексибилна надградба за производители со средна и мала големина за обработка на компоненти.
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Вести Препораки