Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






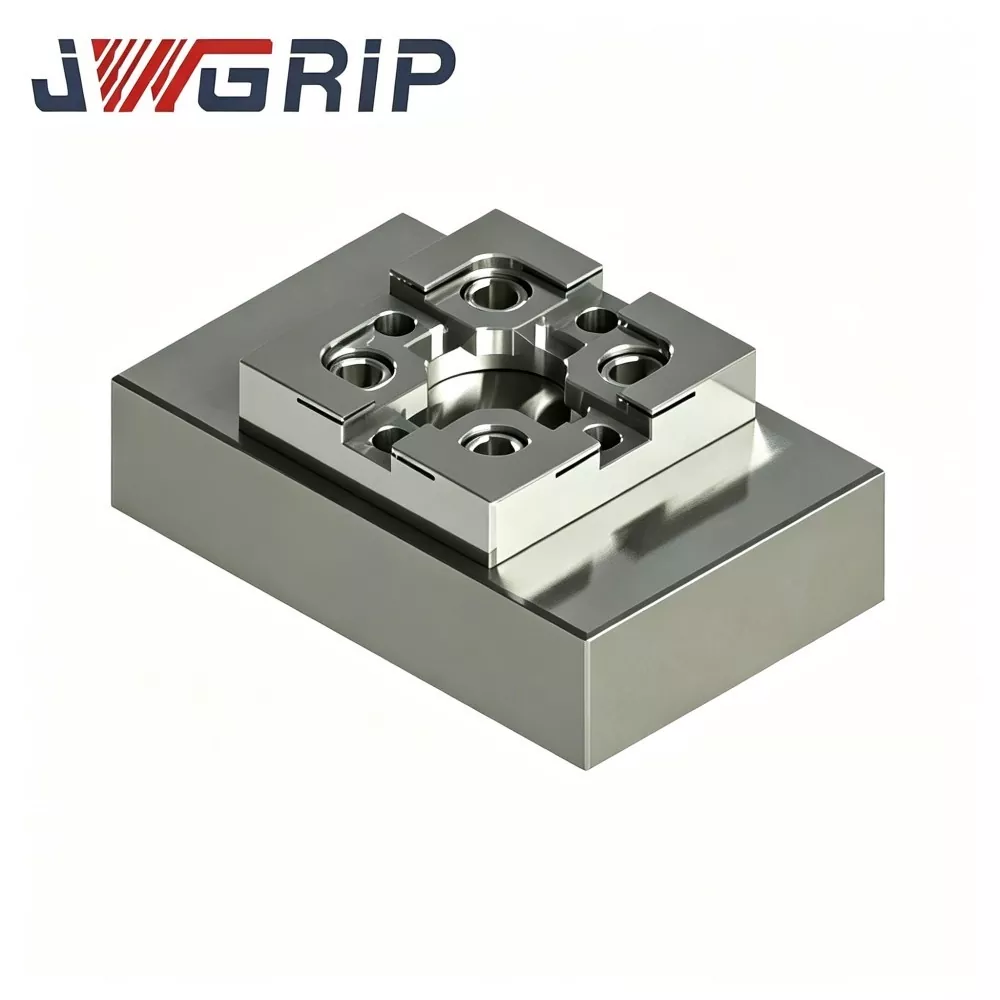
Блок за калибрација CNC од типот R за EDM Workholding
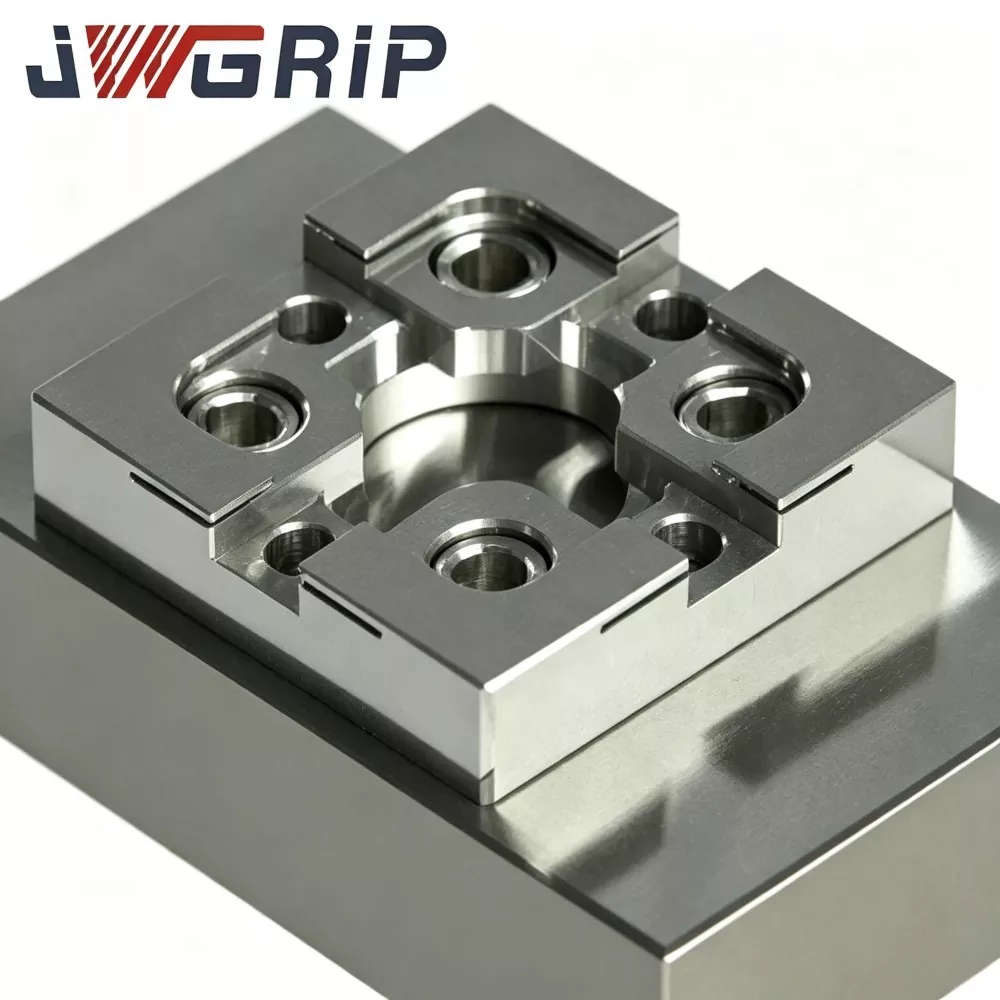
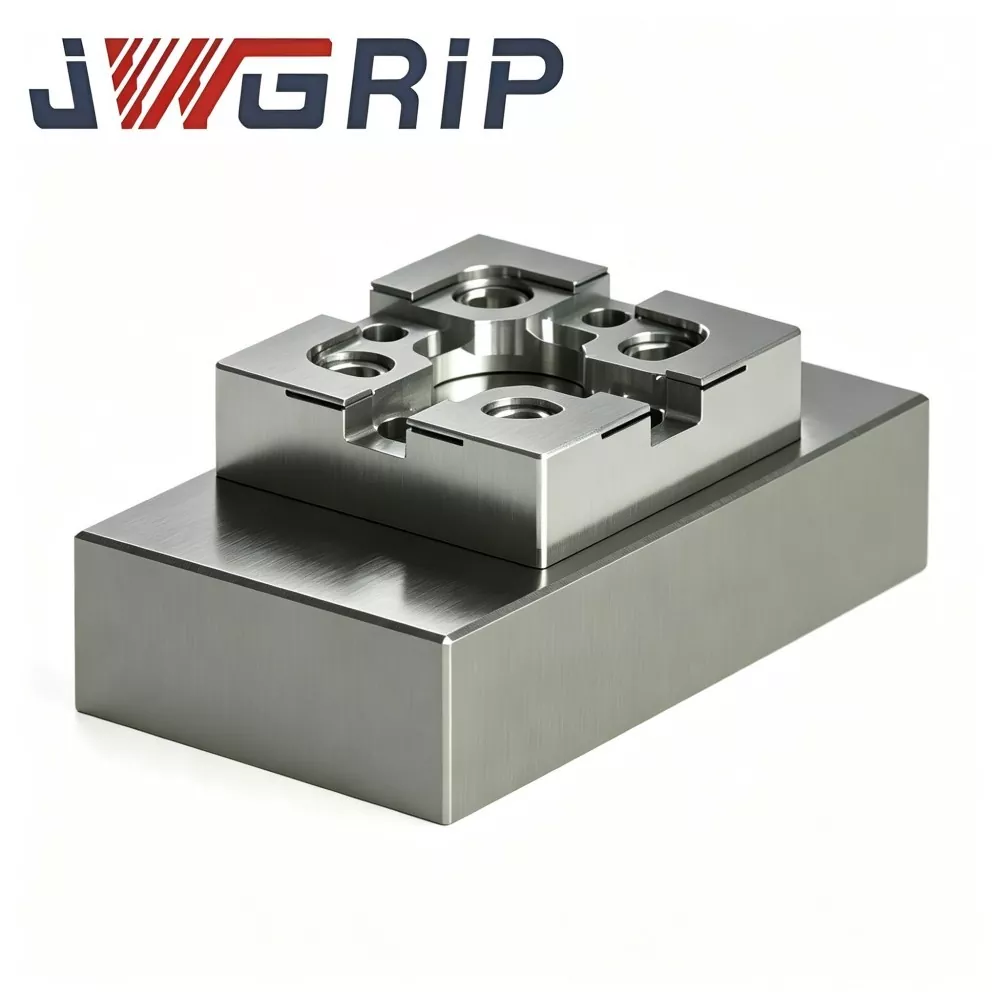
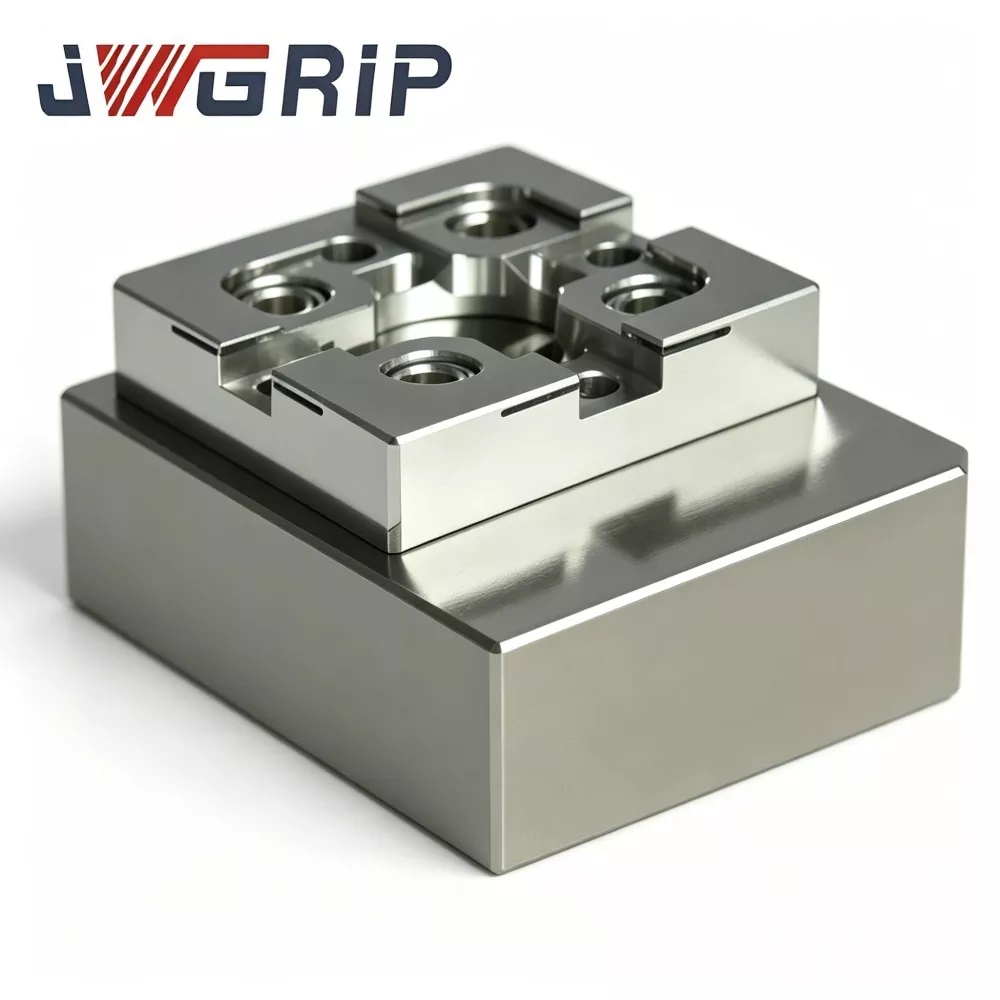
JWGRIP, доверлив фабрички директен и професионален извозник на прецизни EDM додатоци за работа, обезбедува високопрецизно R-Type CNC калибрација за EDM Workholding, нарачка на големо и приспособени проекти базирани на цртеж. Направен од стабилизиран алат-челик со стареење за ослободување од стрес, CNC глодање со повеќе лица и ултрапрецизно мелење на површината, овој блок за калибрација одржува стабилна геометриска толеранција при чести температурни флуктуации и повторен контакт со сонда. Уникатниот заоблен референтен агол од типот R го намалува ризикот од абење на остри рабови и обезбедува повторливи податоци за поместување на координатите.
Повтореното порамнување на електродите и калибрацијата на координатите лесно акумулираат рачни грешки при секојдневната обработка на EDM мувла. Конвенционалните квадратни блокови за калибрација трпат абразија со остри рабови по долгогодишен контакт со сонда; колапсот на аголот и абењето на површината предизвикуваат поместување на референтните податоци, неконзистентни празнини на искрите и нестабилна прецизност во шуплината при сериското производство на калапи. Блокот за калибрација со CNC JWGRIP R-Type прифаќа интегрален стабилизиран челик за алат плус целосно стареење за ослободување од стрес за да се избегне деформација предизвикана од топлина.
Сите референтни лица добиваат ултра прецизно брусење додека оптимизираниот заоблен агол од типот R го распрснува притисокот на ударот на сондата, забавувајќи го абењето на рабовите. Блокот за калибрација со CNC од типот R за EDM Workholding го стандардизира работниот тек на референцирање на машината и служи како суштински прецизен репер за производство на калапи со голем волумен со повеќе шуплини; Поддржани се и стандардното снабдување и обичајната обработка базирана на цртање.
Решете ги болките
Работилниците за правење калапи кои мешаат CNC-глодање и мијалник-EDM често се соочуваат со проблематични ризици за конзистентноста на координатите: - Многу фабрики сè уште се потпираат на рачно поставување на мерач на копче или на обични квадратни блокови за калибрација. Острите агли од 90° развиваат микро-чипување по стотици допири на сондата. Референтните податоци се движат тивко без рано предупредување. - Скриено кумулативно отстапување се појавува само откако веќе се обработуваат неколку шуплини на мувла, што резултира со скапи отпадоци од работното парче.
JWGRIP го оптимизира овој блок за калибрација насочен кон горенаведените ризици:
1. Интегрален стабилизиран алат-челичен материјал со целосно повеќестепено стареење за ослободување од стрес, го елиминира внатрешниот стрес при обработката и ја спречува деформацијата предизвикана од варијациите на амбиенталната температура во работилницата.
2. Ултра прецизното брусење за сите референтни површини гарантира супериорна плошност и нормалност.
3. Референтниот раб со заоблен агол од типот R го дисперзира контактниот притисок на сондата, во голема мера забавувајќи го абењето на аголот и микрочипувањето. Се обезбедува долгорочна повторливост на податоците за калибрација.
4. Ги стандардизираат чекорите за референцирање на машината и ја намалуваат повторената работа на отсекување. Ја подобрува севкупната конзистентност на EDM обработката за високопрецизно производство на мувла со повеќе шуплини.
5. Стандардни димензии на залиха; Достапна е приспособена обработка заснована на цртеж за посебни барања за распоред на уреди за автоматизација.
Техничка функција
1. Заоблени агли од типот R Структура на референтни рабови против абење Оптимизираната заоблена транзиција ги заменува острите агли со прав агол. Компаративното тестирање на абење докажува дека при еднаква фреквенција на допир на сонда, волуменот на абење во аголот се намалува за околу. 31 % наспроти обичните квадратни блокови за калибрација, ефикасно одложувајќи го дефектот на референтниот раб предизвикан од чипсување.
2. Третман за стареење со повеќе чекори за ублажување на стресот. По завршувањето на мелењето, стабилната плошност и перпендикуларност се одржуваат во опсегот на амбиентална температура на работилницата 18-28 ℃; димензионална варијација контролирана под 0,002 mm.
3. Ултра-прецизно брусење со повеќе лица Шест клучни референтни површини добиваат ултрапрецизно мелење на површината. Перпендикуларност на соседното лице ≤0,003 mm; секоја плошност на референтната површина ≤0,002 mm. Супериорната геометриска точност обезбедува сигурна пресметка на поместувањето на потеклото за циклусите на автоматско сондирање EDM.
4. Пасивација на површината против корозија Заштита од густа пасивација против рѓа на надворешните површини. Отпорен на хемиска ерозија од прскање на диелектрична течност на EDM и го намалува ризикот од оксидација во влажна средина на работилницата околу резервоарот.
5. Разновиден распоред за монтажа со претходно машински Изградени стандардни дупки за конец за монтирање и дупки за лоцирање на игличките. Може да се прицврсти директно на прицврстувачки плочи со нулта точка, магнетни чаши или прилагодени основни плочи без дополнителна секундарна обработка.
6. Стандардни големини Плус Прилагодена модификација водена од цртеж На залиха се вообичаени стандардни димензии за калап. Прилагодено распоред на лице со референца, прилагодувања на шаблонот и надворешниот преглед се поддржани по инженерски цртежи за нестандардни проекти за тела EDM.
7. Инспекција на метрологија со следење на целосна единица Секој завршен блок е ласерски означен со единствен сериски број. За секое парче се архивираат комплетни метролошки записи што ја покриваат плошноста, перпендикуларноста и димензијата на R-аголот, поддржувајќи го следењето на управувањето со квалитетот за производителите на калапи со голем волумен.
Целосен производствен тек
Секоја производна серија на JWGRIP R-Type CNC калибрационен блок за EDM Workholding извршува стандардизиран производствен тек со целосна секвенца: тест за влезен состав на суровина → грубо CNC глодање → повеќестепено стареење за ослободување од стрес → полупроизводна обработка → формирање на R-аголи → прецизно мелење завршна обработка → CMM проверка на целосниот артикл → означување со ласерски сериски број → површинска пасивација против 'рѓа → финална повторна проверка → складирање на готови производи.
● Производството ги следи правилата на системот за управување со квалитет ISO 9001.
● Уреди за мерење на јадрото: CMM, оптички интерферометар, тестер за перпендикуларност со квадратни правила, сите добиваат периодична метролошка калибрација.
● Секоја завршена единица доаѓа со независен извештај за инспекција; сертификати за материјали и делумна евиденција за верификација од трета страна може да се достават по барање на клиентот.
Упатство за складирање: чувајте го блокот за калибрација во кутијата со мерач отпорен на магнетни удари. Избегнувајте удар од тешки предмети, гребење на чипови и долгорочно изложување на влага. Избришете ги референтните површини темелно по секое користење на машината пред складирање. Ударот може да предизвика невидлива микродеформација и да ја оштети метролошката точност дури и без видливи вдлабнатини.
Референтна табела за решавање проблеми
|
Симптом |
Можна основна причина |
Препорачано ракување |
|
Читањето на офсет на координати флуктуира постојано |
Валкана монтажна површина за парење; лабава завртка за прицврстување, свиткана игла со сонда |
Расклопете, исчистете ги контактните површини, повторно затегнете ги завртките; проверете и заменете го оштетеното игла за сонда |
|
Отстапувањето од потеклото расте постепено по неколкунеделна операција |
Референтниот раб трпи абење или микро-чипување |
Проверете го статусот на аголот под лупата; заменете го блокот штом ќе се појави ознаката за абење |
|
Голема грешка на перпендикуларноста во резултатот од сондирањето |
Завртката со прекумерно извртување го искривува блокот; странски честички заробени под основата на блокот |
Повторно инсталирајте според спецификациите на вртежниот момент; темелно исчистете го интерфејсот на дното на седиштата |
Споредба на репер
Повеќето комерцијални блокови за калибрација на EDM прифаќаат остри агли со прав агол од 90 степени без профил на дисперзија на стрес од типот R; многу производители го прескокнуваат стареењето со повеќе циклуси и применуваат само едноставно гаснење.
1. Способност за заштита од абење во аголот: блоковите со остар агол на конкурентите генерираат микро-чипување по 400-700 удари со сонда. JWGRIP R-тип на заоблена транзиција во голема мера ги подобрува перформансите против чипови при постојано чукање на сондата.
2. Управување со внатрешниот стрес: на многу конкурентни производи им недостасува секундарно стареење. Бавното ослободување на стресот по мелењето предизвикува повлекување на плошноста при промена на температурата во работилницата. Нашето повеќестепено стареење го отстранува најголемиот дел од преостанатиот стрес за долготрајна геометриска стабилност.
3. Стандард за инспекција: Некои добавувачи вршат само делумна димензионална инспекција за земање мостри. Секој JWGRIP блок добива CMM проверка на целосна ставка со единствен сериски број за следливост.
4. Способност за приспособени проекти: многу фабрики можат да испорачуваат само фиксни стандардни големини. Искористувајќи го капацитетот директен извозно ориентиран кон фабриката, развиваме модифицирани блокови по мерка за посебни барања за распоред на тела EDM.
Најчесто поставувани прашања
П1: Дали JWGRIP R-Type CNC калибрационен блок за EDM Workholding може да постигне нула абење на аголот?
А1: Заоблениот агол од типот R го успорува ризикот од абење и микрочип, но сепак нултато абење не може да се реализира по илјадницикратни удари на сондата. Редовната зголемена визуелна проверка останува неопходна во секојдневната употреба. Веднаш заменете го блокот штом ќе се појават гребнатини, траги на абење или засеци на референтните рабови за да спречите погрешни податоци за координати-референци.
П2: Дали овој блок за калибрација може да се примени за офлајн димензионална проверка на готовиот дел?
A2: JWGRIP R-Type CNC калибрацискиот блок е оптимизиран за EDM референцирање на координати на машината. Не е дизајниран за високопрецизна офлајн проверка на готовиот дел. Ве молиме изберете стандардни сетови на блокови со мерач ако ви треба офлајн мерење во лабораториски стил.
П3: Дали поддржувате сопствено производство за посебни надворешни димензии или нестандарден распоред на дупки за монтирање?
А3: Да. Ве молиме поднесете целосни технички цртежи со јасни барања за надворешниот преглед, позициите на референтните лица, изгледот на дупките и спецификациите за толеранција. Инженерскиот тим ја комплетира проценката на произведливоста во рок од 12 работни дена и издава формална понуда.
П4: Кои услови за оштетување се исклучени од гаранцијата?
А4: Ова е референтен мерач со висока прецизност. Гаранцијата ги покрива дефектите кои потекнуваат од производството, вклучително и плошноста надвор од спецификациите, перпендикуларноста и отстапувањето на димензиите при испорака. Оштетувањата и прецизноста-загубите предизвикани од судир, гребење, неправилен вртежен момент за монтирање и нормално абење на сервисот се надвор од гаранцијата.
Поврзана категорија
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.

Вести Препораки