Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






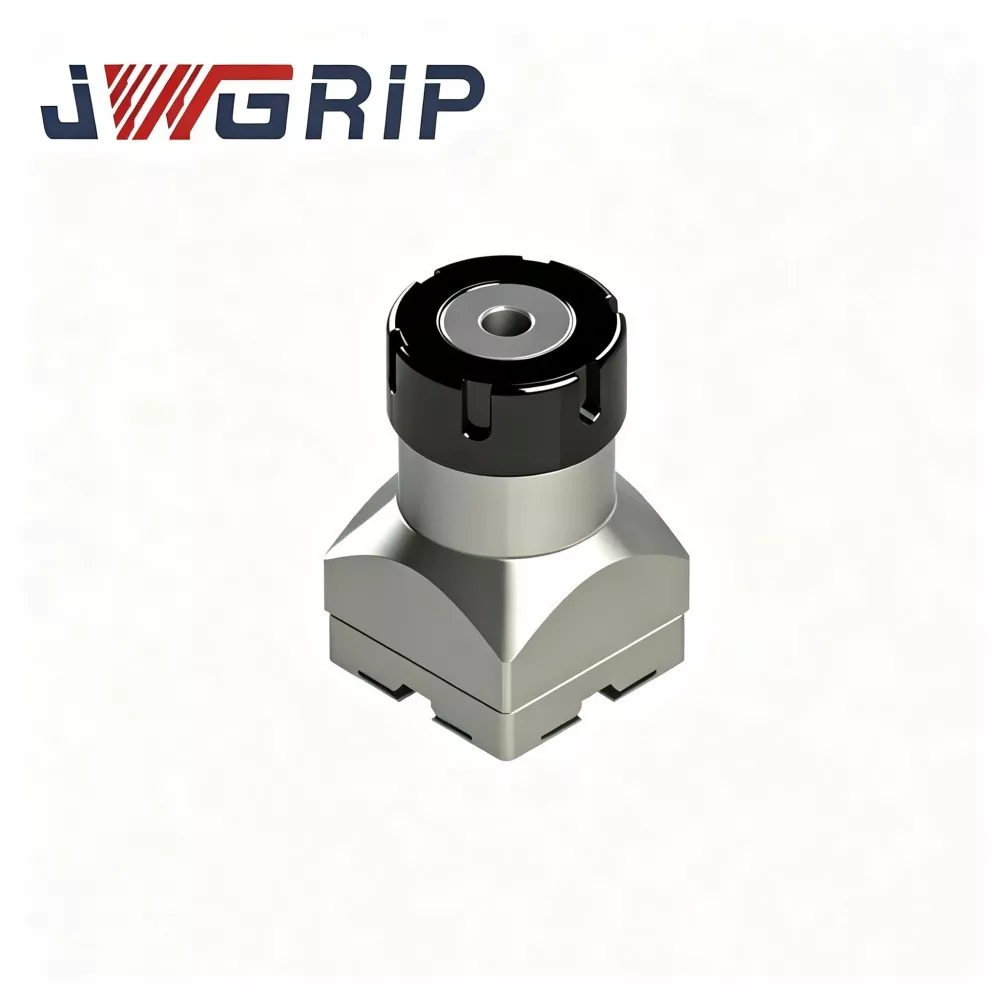
Колете R-Type ER32 за држач за електрода EDM
JWGRIP е професионален производител и снабдувач на R-Type ER32 Collet за држач за електроди EDM во Кина, обезбедувајќи Factory Direct снабдување и зрела услуга за модификација на OEM за глобалните претпријатија за производство на калапи за мијалник EDM. Тоа е еластичен прибор за стегање специфичен за EDM со високи перформанси, специјално оптимизиран за работни услови за обработка на ерозија со искра. Интегрирајќи ја оптимизираната структура за рамнотежа на силите од типот R и перформансите на еластичното стегање со висока прецизност во една единица, ги решава вообичаените дефекти на обичните колети за општа намена, како што се нерамномерниот стрес и лесното прецизно слабеење.
Овој напреден R-Type ER32 Collet е направен од врвен челичен материјал со пружини, обработен преку повеќекратно прецизно вртење, брусење на внатрешните дупки и целосна циклична термичка обработка за ослободување од стрес. Се одликува со стабилно задржување на силата на стегање, одлична прецизност на заобленоста и сигурна еластична отпорност на замор при долготрајно континуирано EDM пулсно празнење шок. Оптимизираниот структурен профил од типот R реализира рамномерна трансмисија на сила на површината на внатрешната дупка, ефикасно минимизирајќи ја грешката на истекот на електродата за време на стегањето. Тоа е универзално применливо за бакар, графит и бакар-волфрам електроди, совршено се прилагодува на долготрајните сценарија за прецизна обработка во празнината на мувлата.
Различно од обичните колци кои се склони кон искривување на заобленоста и слабеење на силата на стегање по повторените циклуси на отворање и затворање, колетата R-Type ER32 за држач за електрода EDM избегнува микро-лизгање на електродата, нерамнотежа на јазот на искра и отстапување на димензиите во шуплината на мувлата. Поддржувајќи стандардно снабдување на место и приспособена модификација на толеранцијата на внатрешната дупка, параметрите на жлебот и завршната површина, обезбедува стабилни, високопрецизни и издржливи решенија за стегање за модерни работилници за обработка на прецизни мувла EDM.
Производство Болни поени
Во секојдневното производство за правење калапи со мијалник-EDM, обичните ER колети што се продаваат на полица создаваат неколку вообичаени главоболки во производството:
Поедноставените работни текови на суровини и термичка обработка со сечење доведуваат до нарушување на заобленоста и слабеење на силата на стегање по честите еластични циклуси на отворено-затворање.
Под континуиран удар со пулс-празнење, електродите произведуваат микро-лизгање и повлекување. Јазот на искра станува нерамномерен, што носи неконзистентна текстура на шуплината, димензионално отстапување и ризик од отпад за електродите за мувла со висока вредност.
JWGRIP го оптимизира R-Type ER32 Collet насочувајќи ги горенаведените точки на болка:
1. Суровината од челик со пружина од висок степен, плус термичката обработка со повеќе кругови за ослободување од стрес, го елиминира внатрешниот преостанат стрес што се создава при вртење и брусење, спречувајќи трајна деформација при долготрајна еластична циклична работа.
2. Оптимизираниот дизајн на контура од типот R рамномерно ја распределува силата на стегање на целата површина на внатрешната дупка. Стабилно функционира за електроди со мек бакар, кршлив графит и бакар-волфрам со висока густина.
3. Се совпаѓа со постоечките главни тела на држачи за електроди ER32, избегнувајќи прекумерни инвестиции за обновување на тела.
4. Стандардните спецификации се на залиха; ОЕМ модификацијата за толеранција на внатрешната дупка, структура на жлебот и површинска обработка е достапна за електроди со посебен дијаметар и тешки работни услови.
5. Ефикасно ги намалува ризиците од пролизгување и истекување на електродата, го стабилизира статусот на празнината на искра за време на долготрајните задачи за обработка на шуплината.
Структурни карактеристики
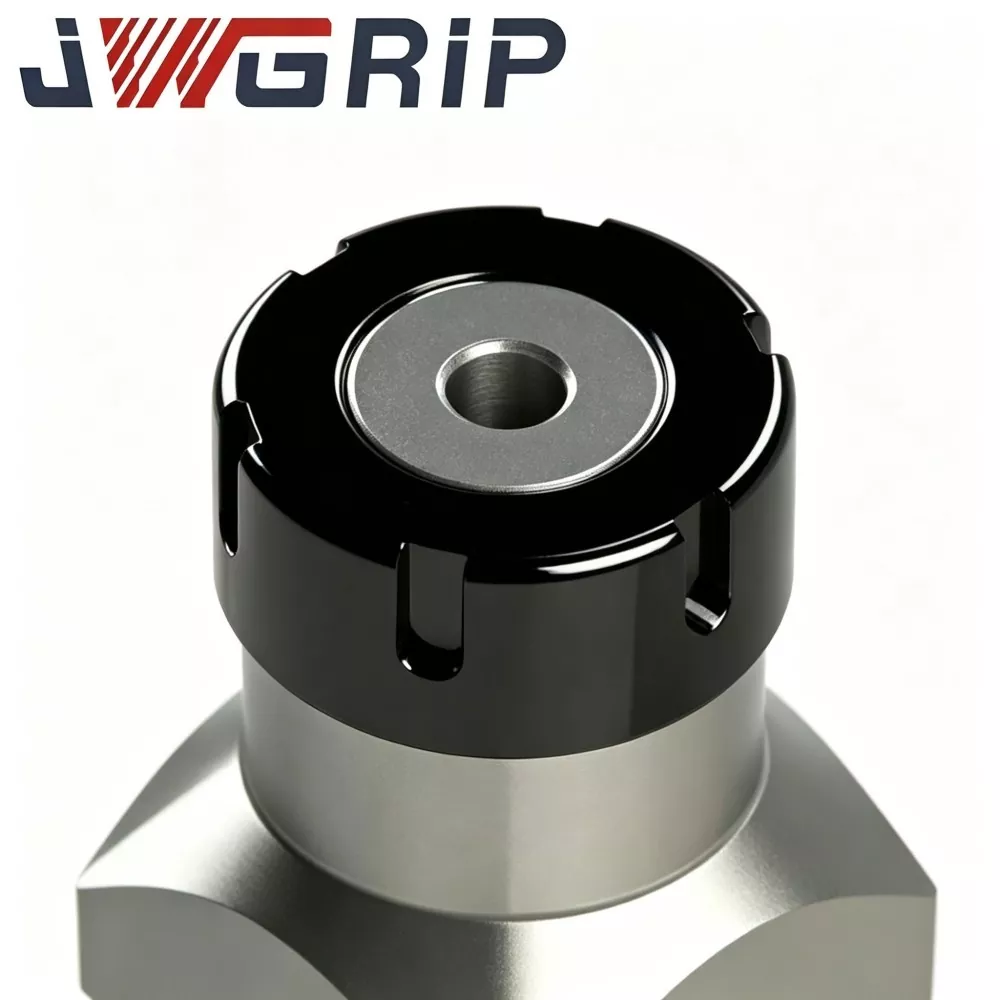
JWGRIP R-Type ER32 Collet за држач за електрода EDM е високопрецизна еластична компонента за стегање, ексклузивно дизајнирана за склопови на држачи за електрода-поточак-EDM:
1. Инсталиран внатре во навртката за држач ER32 и главното тело на држачот. Кога навртката на држачот е затегната, таа обезбедува рамномерна периферна сила на стискање за да ги заклучи електродите со тркалезно стебло во претходно поставената положба.
2. Конвенционалните универзални ER32 колци првично се дизајнирани за вретена за мелење ЦПУ; тие не се оптимизирани за услови специфични за EDM: континуирани импулсни вибрации, прскање на диелектрична течност и често менување електроди.
3. Подобрениот распоред со жлеб со жлеб од тип R го редистрибуира еластичниот стрес низ телото на коллетот, ја намалува локалната концентрација на стрес и ги подобрува перформансите за обновување на еластичноста по повторените циклуси на отворено-затворање, одржувајќи ниско истекување при континуирана работа на EDM.
Опсег на примена: Тоа е јадро потрошен материјал за калапи за пластика, калапи за леење, прецизно штанцување, медицински-дел-калапи и работилници со оптички компоненти. Ги прицврстува бакарните, графитните и бакар-волфрам електродите EDM со тркалезно стебло. Директна паѓачка инсталација без дополнителни механички промени. ОЕМ модификацијата базирана на цртеж е поддржана за нестандардни димензии на стеблото на електродата.
Клучни технички перформанси
1. Оптимизирана структура на дистрибуција со жлеб со жлеб од тип R Во споредба со обичните колети ER32, преуредениот распоред на жлебот од типот R ја балансира распределбата на еластичниот напор. За време на затегнувањето на стеблото на електродата, секој дел генерира хомогена сила на стегање, избегнува локална деформација на стеблото на електродата и го потиснува целосното истекување на склопот на единицата за стегање на електродата.
2. Внимателно одбран пролетен челик Суровина Усвојува специјален пружински челик наместо обичен јаглероден челик. По прецизно гаснење, калење и повеќестепени термички циклуси за ослободување од стрес, ја одржува стабилната еластичност по стотици циклуси на ослободување на стегачот и се спротивставува на трајната пластична деформација.
3. Високопрецизно брусење со внатрешна дупка Внатрешната дупка за стегање поминува низ фино брусење. Одличната заобленост на внатрешната дупка и мазноста на површината ги намалуваат трагите од абразија на стеблата на електродата при постојано менување и спречуваат акумулација на микрочестички што би го влошило отстапувањето на позиционирањето.
4. Добра отпорност на корозија на диелектрик-флуид Специјалниот антикорозивен третман на површината ја забавува хемиската ерозија од долготрајниот контакт со диелектричната течност EDM. Го намалува ризикот од 'рѓа во влажната средина на резервоарот EDM и го продолжува работниот век.
5. Широка компатибилност со стандардните ER32 EDM држачи Ги следи основните стандарди за надворешна димензија ER32, одговара на повеќето комерцијални тела за држачи за електроди EDM од форма ER32 и навртки за стегање. Крајните корисници не треба да го заменат постоечкиот хардвер на држачот.
6. Флексибилни фабрички директно и OEM прилагодени Стандардните спецификации со дијаметар на стегање ги покриваат главните големини на стеблото на електродата. ОЕМ може да ја приспособи толеранцијата на внатрешната дупка, длабочината на жлебот, дотерувањето со надворешната димензија и површинскиот третман според цртежите на клиентите или физичките примероци.
7. Сигурна конзистентност од серија до серија Секоја производна група носи инспекција на примероци од повеќе ставки. Податоците за клучната димензија, истекот на прицврстувањето и цврстината се запишуваат во датотеките за сериска инспекција, гарантирајќи стабилни перформанси за претпријатијата што произведуваат калапи што купуваат волумен.
Целосно производствен работен тек
Секоја серија JWGRIP R-Type ER32 Collet го следи строго контролираниот работен тек на производство во целосен чекор:
① Инспекција на дојдовни суровини
② CNC прецизно вртење за надворешна контура
③ глодање со жлебови
④ претходна обработка на внатрешна дупка со висока прецизност
⑤ повеќефазен термички третман (калење, калење, ослободување од стрес)
⑥ фино брусење со внатрешна дупка
⑦ бришење и завршна обработка на рабовите
⑧ површински антикорозивен третман
⑨ мулти-димензионални перформанси тестирање
⑩ сериско сортирање и складирање на готови производи.
Спецификации за контрола на квалитет
Производството се изведува според ISO 9001 стандардите за квалитет-менаџмент-системски стандарди.
Основни тестови: мерење на димензија, верификација на цврстина, детекција на истекот на стегање, тест за симулација на еластична замор.
Сите мерни алатки добиваат периодична метролошка калибрација за да се обезбеди автентичност и повторливост на резултатите од тестот.
Извештаите за сериска инспекција се архивираат за секоја парта; сертификати за материјали и делумна евиденција за тестирање од трета страна може да се достават по барање на клиентот.
Предлог за работа и складирање:
Чувајте ги колците во одделни прегради за алат против судир. Чувајте го подалеку од влага, метални чипови и тешко гребење пред инсталацијата. Темелно исчистете ја внатрешната дупка пред секое монтирање. Чиповите или остатоците од диелектрична течност во внатрешноста на отворот сериозно ќе ја нарушат прецизноста на стегањето.
Зошто да изберете JWGRIP
1. Тимот за заднинско инженерство за истражување и развој, специјализиран за EDM, акумулира богато искуство за развој на додатоци за стегање со мијалник-EDM. Ние едноставно не ги копираме дизајните на колет од типот на мелење; оптимизациите на производите произлегуваат од масивните повратни информации од техничарот за калапи од првата линија.
2. Проверка на перформансите на целата серија пред испорака Многу конкуренти вршат само проверка на самото место за земање примероци. Секој завршен JWGRIP R-Type ER32 Collet поминува детекција на истекот на стегање пред испораката за да ги филтрира неусогласените единици.
3. Стабилна фабричка набавка и зрели OEM процес Стоките со стандардни спецификации одржуваат стабилна испорака. За нарачки за изменети димензии или за нарачки со посебни барања за површина, инженерскиот тим ги прегледува OEM цртежите во рок од 12 работни дена и дава повратни информации за изводливоста. Стандардно време на носење: 10-15 работни дена; Времето на довод на OEM се потврдува според сложеноста на цртежот.
4. Професионална техничка поддршка ориентирана кон апликација Кога клиентите ќе наидат на ненормално стегање, прекумерно истекување и други проблеми со склопувањето на лице место, тимот за техничка поддршка обезбедува практично упатство за инсталација и решавање проблеми врз основа на вистинско искуство во работилницата EDM.
5. Механизам за следливост на комплетна серија Секоја производна група носи независно означување на сериите. Ако се појават неочекувани проблеми поврзани со обработката, оригиналните параметри на производството и записите за инспекција може брзо да се вратат за техничка анализа на основната причина.
Најчесто поставувани прашања
П1: Дали JWGRIP R-Type ER32 Collet може да сфати нула истекување по инсталацијата?
A1: Нулта истекување не може да се постигне со ниту еден еластичен склоп. Под стандардни тест-услови со усогласен држач и квалификувана тест-шипка, склопениот истек се контролира ≤0,003 mm. Вистинското целосно испуштање на машината е исто така под влијание на заобленоста на стеблото на електродата, состојбата на површината, вртежниот момент на затегнување на навртките и абењето на телото на држачот. Чувајте ги компонентите за парење во добра состојба за најдобра прецизност на стегање.
П2: Дали овој коллет е погоден за графитни електроди со голема тежина со голем дијаметар?
A2: R-Type ER32 Collet за држач за електрода EDM поддржува стегање графит-електрода. За тешки графитни електроди со големи димензии, проценете го оптоварувањето на вретеното и вртежниот момент на затегнување. Прекумерната тежина или прекумерното затегнување го забрзува заморот на еластичноста и го скратува работниот век. Поврзете ја тежината на електродата со капацитетот за стегање на коллет во производството во реалниот свет.
П3: Дали можете да направите OEM кога параметрите со внатрешен дијаметар или жлеб за стегање се разликуваат од стандардниот ER32?
А3: Да. Ве молиме наведете целосни технички цртежи или физички примероци, означете ја димензијата на отворот за стегање, толеранцијата, спецификациите за жлебот со жлеб, целта за цврстина и барањата за површинска обработка. Одделот за инженерство ќе ја процени способноста за производство и ќе издаде формална понуда.
П4: Кои предмети се покриени со гаранција?
А4: Ова е потрошен алат за носење со висока прецизност. Гаранцијата се однесува на дефекти кои потекнуваат од производството, како што е истекот на спецификациите за време на испораката. Штетата предизвикана од гребење, стегање со преоптоварување, неправилен вртежен момент, заглавување на чипови и долгорочно замор-абење од производната употреба е исклучена од гаранцијата.
Водич за избор на колекции и Совети за работа на дневни работилници
1. Изберете номинален дијаметар на стегање што е можно поблиску до вистинската димензија на стеблото на електродата. Не користете едно колче за претерано широк опсег на големини; големиот јаз во димензија создава нерамномерен притисок на стегање и поголема вредност на истекот.
2. Пред формалното производство на мувла, целосно исчистете ја внатрешната дупка, шуплината на држачот на навртките и површината на стеблото на електродата за да ги отстраните металните чипови и остатоците од диелектрична течност.
3. По монтажата, извршете проверка на истекот со помош на индикаторот за бирање пред обработката со ерозија на искра. Оваа претходна проверка во голема мера го намалува ризикот од остатоци од мувла предизвикан од отстапување на компонентата за стегање.
4. За продавници за калапи за повеќе машини, подгответе повеќе колци што одговараат на често користените големини на стеблото на електродата. Отфрлете ги силно истрошените колачиња. Заменете веднаш ако се забележат слабеење на еластичноста, трајна деформација или површински пукнатини при рутинска проверка, дури и ако не е постигнат теоретскиот работен век.
5. Спроведување на класифицирано складирање и редовна проверка на состојбата на залихите за да се одржи стабилна конзистентност на EDM обработка за долгорочни проекти за сериско производство.
Поврзана категорија
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.
Вести Препораки