Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






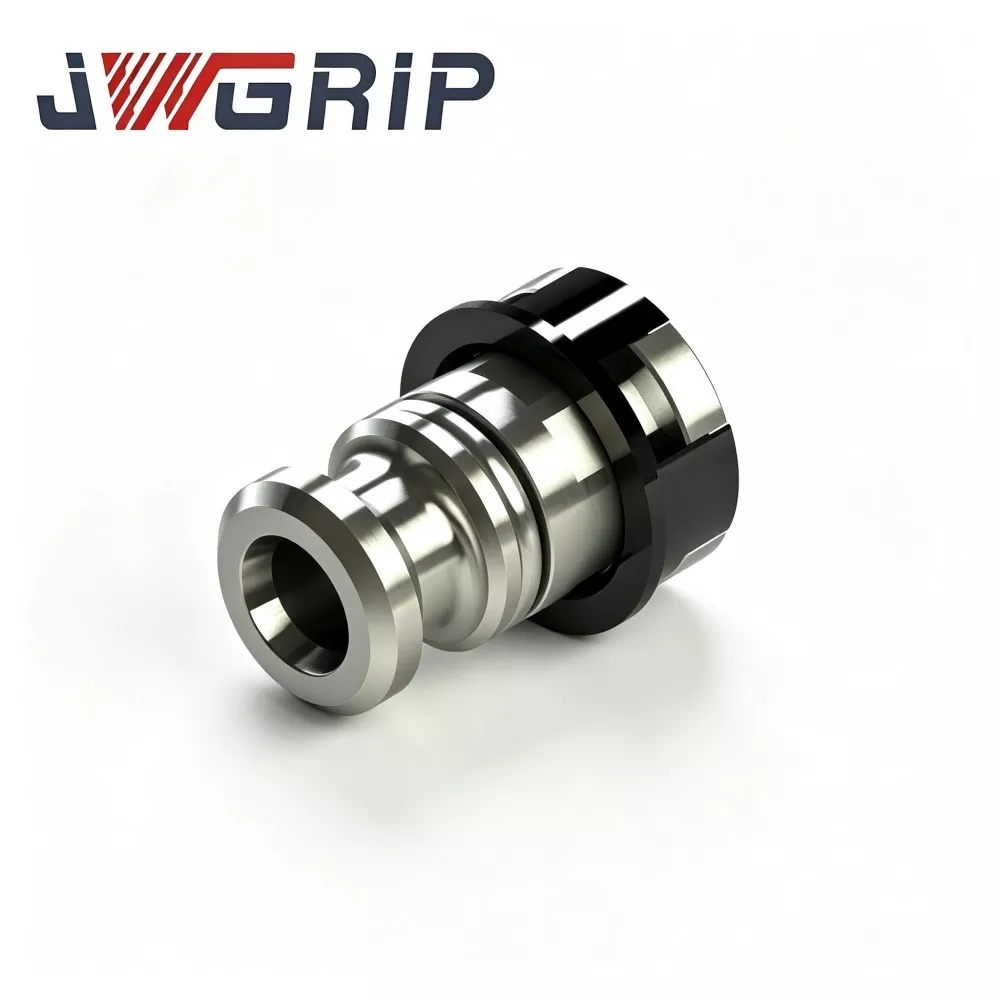
Пневматска лента за цртање од типот R за држач за електроди EDM
JWGRIP е професионален производител и добавувач на пневматска лента за влечење R-тип за држач за електроди EDM во Кина, со стандардни спецификации целосно на залиха и прифаќање на глобална нарачка на големо за автоматизирани интелигентни проекти за работилници за мувла. Тоа е интегрирана пневматска влечна компонента со висока доверливост, специјално дизајнирана за производствени линии за безпилотни автоматизирани мијалници EDM. Интегрира оптимизирана структура за пренос на сила избалансирана со стрес од типот R и механички антикорозивни перформанси со висока цврстина во еден уред, елиминирајќи го слабеењето на напнатоста, локалната концентрација на стрес и лесното абење на традиционалните шипки на директно тело.
Оваа напредна пневматска шипка од типот R е изработена од легиран челик со висока цврстина, обработен преку ултрапрецизно мелење и професионална површинска обработка со стврднување со азот, со одлична цврстина на површината, отпорност на триење и отпорност на ерозија на диелектрична течност. Надградената структура за пренос на сила од типот R постигнува рамномерна распределба на стресот за време на повторените циклуси на стегање и ослободување, ефикасно намалувајќи го абењето од замор на внатрешната компонента и избегнувајќи повлекување на силата на влечење предизвикано од долготрајно високофреквентно пневматско работење и вибрации на пулсот EDM.
Пневматската лента за влечење R-тип за држач за електроди EDM одржува стабилна и конзистентна напнатост на влечење во текот на масовното производство без екипаж, минимизирајќи го микро-поместувањето на електродата и отстапувањето на празнината на искра, и значително ја подобрува конзистентноста на обработката на површината на шуплината на мувлата. Ефикасно го скратува времето на циклусот на замена на електродите, го намалува времето на прекин на рачната интервенција и калибрацијата на опремата.
Широко применлив за интелигентни работилници за производство на EDM со исклучување светла, поддржува стандардно снабдување со серија и приспособена OEM модификација на параметрите на силата на влечење, димензиите на конецот и интерфејсите за монтирање, обезбедувајќи стабилни и високоефикасни решенија за поврзување на јадрото за автоматизирани производствени ќелии EDM.
Производство Болка-точки
Современите работилници за изработка на калапи без светла наидуваат на типични тесни грла предизвикани од обични пневматски шипки:
По илјадници автоматски циклуси, силата на влечење се движи и создава скриен ризик од олабавување на електродата. Предвременото абење на внатрешните делови предизвикува често исклучување на производството заради одржување.
Слабите антикорозивни перформанси на површината доведуваат до заглавување на компонентите по долго време потопување во диелектрична течност EDM. Неочекуваните прекини ја прекинуваат обработката без надзор и предизвикуваат отпад на работните парчиња со сложена празнина.
JWGRIP ја оптимизира пневматската лента за цртање R-тип за овие предизвици на реални локации:
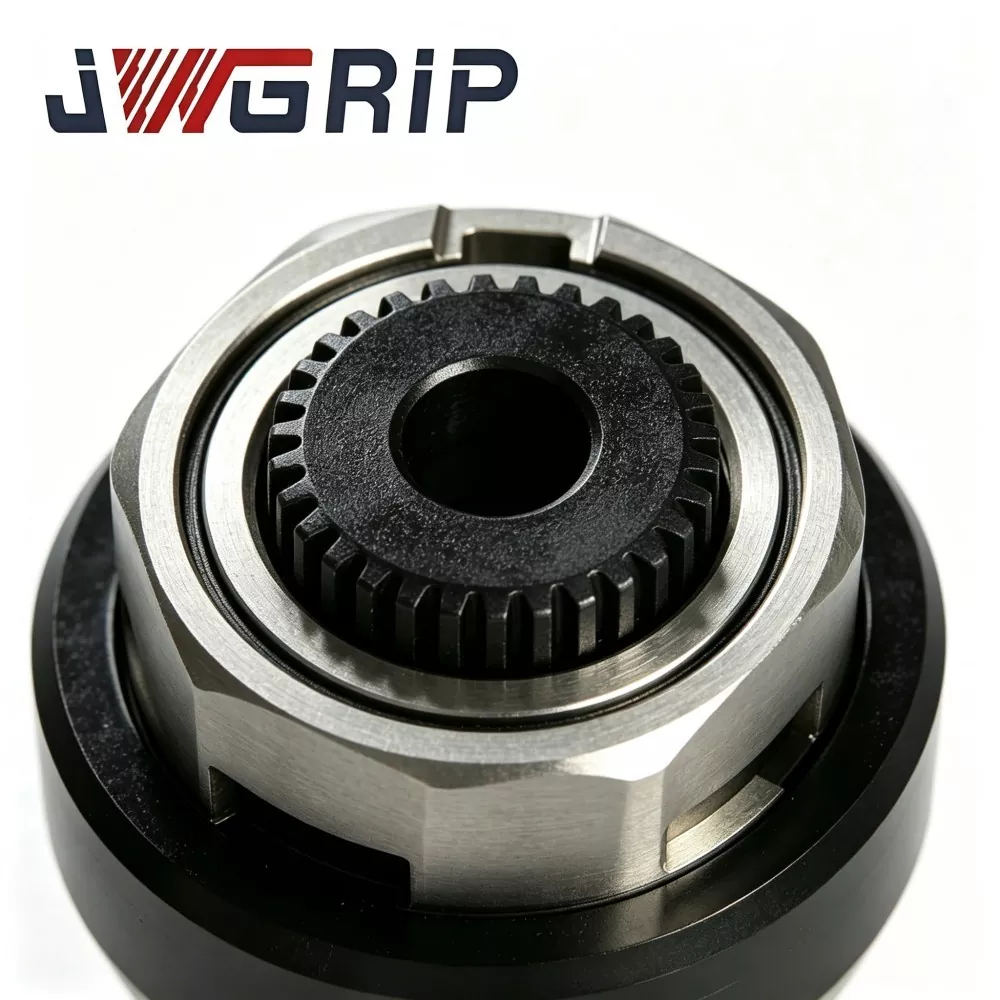
1. Телото од легиран челик со висока цврстина добива прецизно мелење и стврднување со нитридирање на гас, подобрување на цврстината на површината, отпорноста на абење и отпорноста на корозија од диелектрични течности.
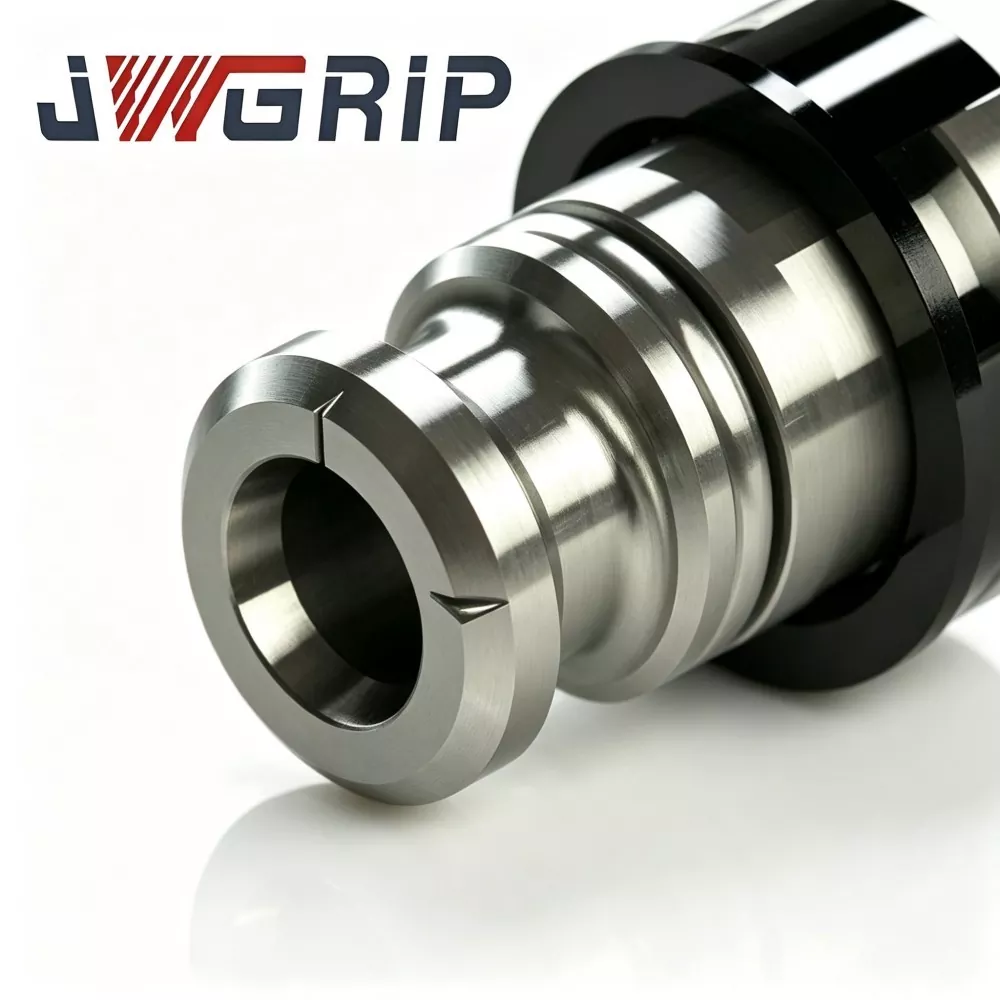
2. Рафинираното преодно рамо за пренос на сила од типот R го редистрибуира механичкиот стрес при повторени удари со стегање-отпуштање, го ублажува заморот од внатрешната компонента и го продолжува работниот век.
3. Одржува стабилно напнатост на влечење низ континуираните автоматски циклуси, минимизирајќи го повлекувањето на позиционирањето на електродата и обезбедувајќи постојани резултати од ерозија на искра.
4. Добро усогласен со главните автоматски склопови за држачи за електроди EDM, го поедноставува работниот тек на менување електроди и ја намалува мануелната интервенција.
5. Модификацијата на OEM базирана на цртеж за параметрите на затегнатоста, димензиите на навојот и структурите за монтирање поддржува персонализирани барања за автоматизирана ќелија.
Работен механизам
JWGRIP R-Type Pneumatic Drawbar се поврзува помеѓу пневматскиот погонски цилиндар и механизмот за внатрешно заклучување на држачот на електродата EDM, претворајќи го линеарниот потисок на цилиндерот во аксијално затегнување за стегање на електродата:
1. Влез на компримиран воздух нанапред → влечење: заобленото рамо од типот R рамномерно ја пренесува аксијалната сила на внатрешните компоненти за заклучување на држачот, компресирајќи го склопот на кола и цврсто стегајќи го стеблото на електродата.
2. Вентилација во обратна насока → движење наназад: затегнатоста пред оптоварувањето се ослободува, пружините на колете се отвораат за отстранување на електродата.
Структурно подобрување на јадрото R-тип:
Конвенционалните шипки со директно раменици создаваат остри врвови на стрес при циклично влијание; микро-деформацијата се акумулира и ја менува излезната сила на влечење.
Заобленото преодно рамо од типот R го шири стресот на поголема контактна површина, забавувајќи ја деформацијата од замор на телото на шипката и зглобовите на конецот. Стабилното аксијално напнатост може да се одржува дури и по стотици илјади циклуси на отпуштање на стегачот во делумно потопено опкружување со диелектрична течност.
Технички перформанси
1. Р-тип на дисперзија на стрес Конструкција со преодни раменици Специјалниот профил со заоблени раменици ја избегнува концентрацијата на стрес со остар агол. При еднаков влез на воздушен притисок, локалната вредност на напрегањето се намалува за околу 27 % во споредба со конвенционалните шипки со праволини на раменици. Ризикот од пукнатини на конецот и можноста за микродеформирање на телото се значително намалени.
2. Третман за површинско стврднување со нитрирање со гас Подлогата од високолегиран челик се подложува на прецизен процес на нитрирање со гас; тврдоста на површината достигнува HV 850-950. Одлична отпорност на абење и отпорност на диелектрична течност на корозија се вклопуваат во долгорочно делумно потопување во внатрешноста на работниот резервоар EDM.
3. Точно калибриран стабилен излез со сила на влечење Секоја завршена единица е индивидуално калибрирана. Во рамките на номиналниот опсег на воздушен притисок, флуктуацијата на силата на влечење се контролира во рамките на ±5 %. Сигурното затегнување го спречува олабавувањето на електродата при високоенергетско пулсно празнење за обработка во длабока празнина.
4. Високопрецизниот конец и податок за монтирање Делот на конецот и референтната површина за монтирање се прецизно мелени. Коаксијалност помеѓу навојот и главното тело на шипката ≤0,004 mm. Ексцентричното оптоварување за време на повратното движење се елиминира, намалувајќи ја дополнителната абразија на внатрешните компоненти на соодветниот држач.
5. Широка компатибилност со автоматски држачи за EDM Одговара на повеќето комерцијално достапни склопови на автоматски EDM држачи за електроди. Потребно е само мало механичко прилагодување за време на доградбата; замената на целосниот комплет држач не е задолжителна.
6. Флексибилен капацитет за приспособена модификација на OEM За проекти за специјално реконструирање, услугата OEM поддржува приспособување на спецификациите на конецот, вкупната должина, димензијата на R-рамото и номиналниот праг на сила на влечење според цртежите на клиентите или физичките примероци.
7. Потврдена отпорност на замор на долг циклус Секоја производна група работи со забрзан тест за замор што симулира автоматски циклуси на промена на електродата. Квалификуваните примероци завршуваат не помалку од 300 000 циклуси на влечење-отпуштање без очигледна деградација на перформансите.
Работни спецификации
Дури и висококвалитетната пневматска лента за влечење JWGRIP R-тип за EDM држач за електроди брзо ќе старее без соодветно одржување во работилницата. Практичните правила за правење и не се сумирани од огромните записи по продажбата.
Правилни дневни рутини за одржување
1. Одржувајте го изворот на компримиран воздух сув и чист; инсталирајте единица за регулатор на филтер за воздух за да ги блокирате водената пареа и тињата од маслото што влегуваат во подвижните празнини.
2. Визуелна проверка на секои 7-10 работни дена: проверете ја површината на конецот и R-рамото за гребење, корозија или микропукнатини.
3. За време на периодичниот ремонт на држачот, нанесете специјална антикорозивна маст со EDM-алати на зоните што се вклопуваат во лизгање; обичен лубрикант за општа намена може да се раствори во диелектрична течност и не смее да се користи.
4. Ако машината го запре производството во текот на една недела, повлечете ја шипката од потопената зона и изведете заштита од 'рѓа.
Операции строго да се избегнуваат
1. Надминете го номиналниот воздушен притисок: долготрајниот влезен притисок над 0,7 MPa создава напнатост од преоптоварување и предизвикува трајна деформација на R-рамото и на деловите на конецот.
2. Работете без филтрација од изворот на воздух: честичките од влага и нечистотија ги бришат местата за парење и предизвикуваат заглавување на шипката.
3. Склопување на сила со чекан или ударни алати: ударните удари ја уништуваат коаксијалната точност; невидливите микропукнатини се шират под циклично оптоварување и доведуваат до ненадеен дефект.
4. Продолжете да трчате откако ќе откриете абнормалност на силата на влечење; може да предизвика паѓање на електродата и паѓање на шуплината на мувлата, што резултира со скапи отпадоци од работното парче.
Основни конкурентни јаки страни
Повеќето конкурентни пневматски влечни шипки прифаќаат едноставна структура на директно рамо без R-транзиција оптимизирана за напрегање и вршат само основна проверка на димензиите наместо независен тест за земање примероци од циклус на замор.
1. Структурна празнина: конкурентните шипки со директно раменици го концентрираат стресот на острите агли; неуспехот на замор се јавува по 80 000-150 000 циклуси. JWGRIP R-тип на заоблена транзиција го дисперзира стресот; квалификуваните примероци поминуваат ≥ 300 000 циклуси на влечење-отпуштање.
2. Јаз во површинската обработка: Многу производители применуваат само конвенционално гаснење без нитридирање; делови брзо кородираат при контакт со диелектрик-течност. Нашиот слој за нитридирање гас во голема мера ја подобрува отпорноста на абење и антикорозијата при делумно потопување.
3. Јаз во стандардот за тестирање: многу добавувачи само ги проверуваат димензиите. JWGRIP имплементира дел-по-дел калибрација на силата на влечење плус тест за забрзан замор за земање примероци за проверка на скриените дефекти пред пратката.
4. Јаз во прилагодените услуги: бројни фабрики обезбедуваат само фиксни стандардни големини. Поддржан од производствен капацитет ориентиран кон извоз, JWGRIP OEM услугата реализира нестандарден редизајн на интерфејс за проекти за доградба на EDM-машина од специјална марка.
Спецификации за пакување
l Пакување со единечна единица: Секоја квалификувана пневматска шипка од JWGRIP R-Type е темелно исчистена, испрскана со масло против 'рѓа и затворена внатре во индивидуалната пластична кутија за алат отпорна на удари, спречувајќи гребење и модринки на конецот при транспорт.
● Пакување по нарачка на големо: надворешно пакување од картонско пакување исполнето со пена за поморски или воздушен товарен товар.
Опции за логистика
● Логистика: соработува со професионални меѓународни шпедитери.
● Приложени документи: копии од списокот за пакување и извештајот од сериската инспекција може да се приложат во товарот или да се испорачаат како дигитални датотеки.
Најчесто поставувани прашања
П1: Дали JWGRIP R-Type Pneumatic Drawbar за држач за електроди EDM ги елиминира сите ризици од олабавување на електродата при автоматското производство на EDM?
A1: Оваа лента за влечење во голема мера ја стабилизира аксијалната сила на влечење, но олабавувањето на електродата може да потекнува од други фактори: недоволен/променлив притисок на изворот на воздух, силно истрошени колци, деформирани стебло на електродата, контаминирани површини за парење. Кога ќе се случи лизгање, проверете го целиот склоп на држачот систематски наместо само да ја заменувате лентата за влечење.
П2: Може ли да го подигнам воздушниот притисок над номиналната вредност за поголема сила на влечење на стегање?
А2: Не се препорачува. Прекумерниот воздушен притисок доведува до напнатост на преоптоварување и предизвикува трајна микродеформација на R-рамото и конците. Дури и ако силата на стегање се зголеми привремено, работниот век нагло опаѓа и ризикот од фрактура се зголемува. Изберете модел со повисока оцена или контактирајте со нас за OEM решение ако е потребна поголема сила на влечење.
П3: Дали поддржувате OEM ако димензијата на конецот или вкупната должина се разликуваат од стандардните?
А3: Да. Поднесете комплетни цртежи или физички примероци со јасни спецификации за конец, вкупна должина, димензија на R-рамото, оценета сила на влечење и површинска обработка. Инженерскиот тим ја завршува проценката на произведливоста во рок од 12 работни дена и издава формална понуда.
П4: Што е покриено со гаранција?
А4: Ова е прецизна подвижна потрошна алатка. Гаранцијата се однесува на дефекти предизвикани од производството, вклучувајќи коаксијалност надвор од спецификациите, несоодветниот слој на нитридирање и отстапување на силата на влечење во моментот на испорака. Оштетувањата предизвикани од работа со прекумерен притисок, склопување од удар со чекан, загаден воздух и долгорочно производство на замор-абење се исклучени од гаранцијата.
Поврзана категорија
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.

Вести Препораки