Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






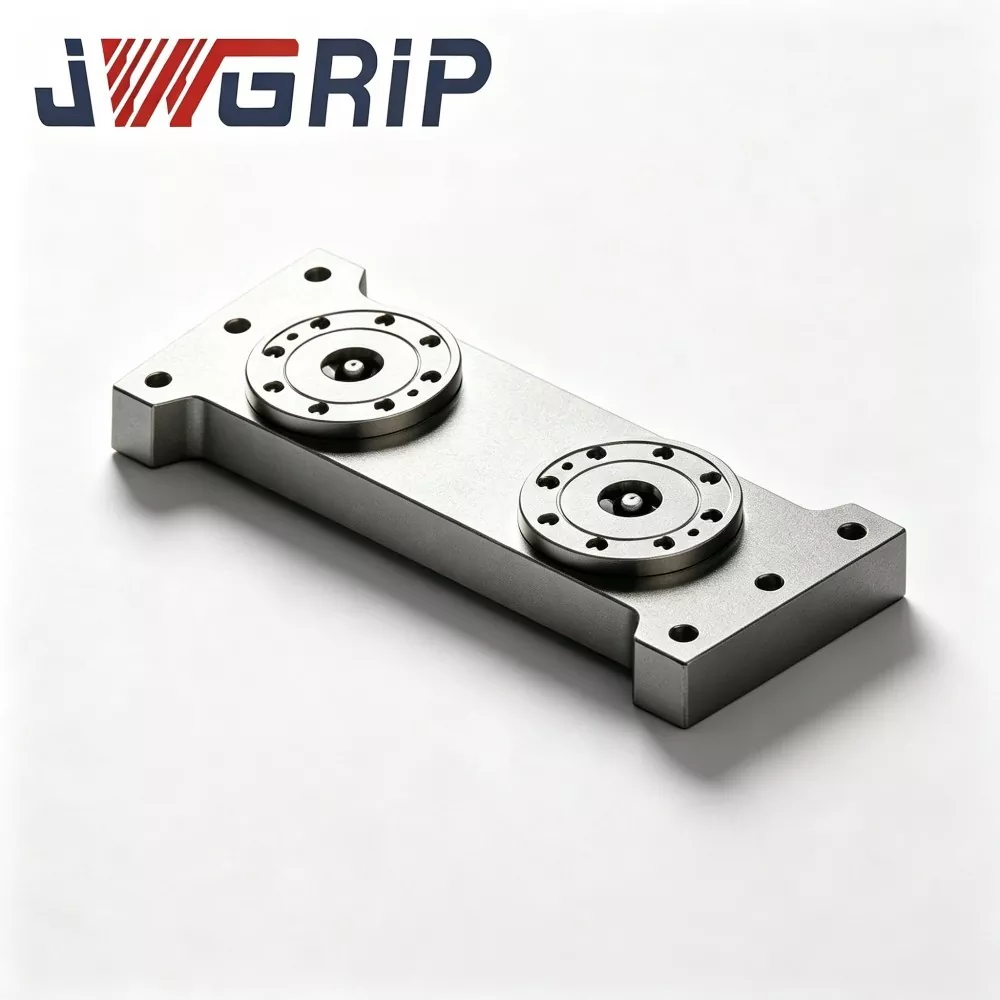
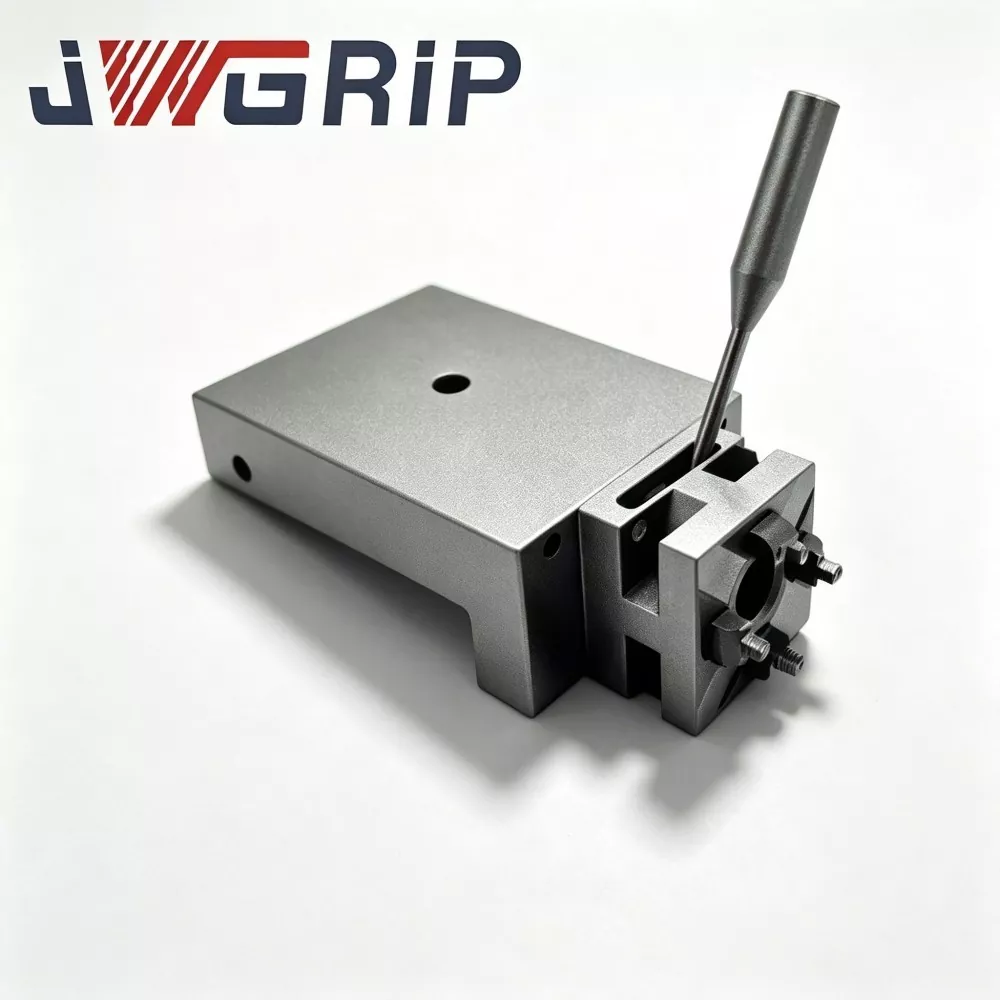
Чак палета за позиционирање на нулта точка од тип L
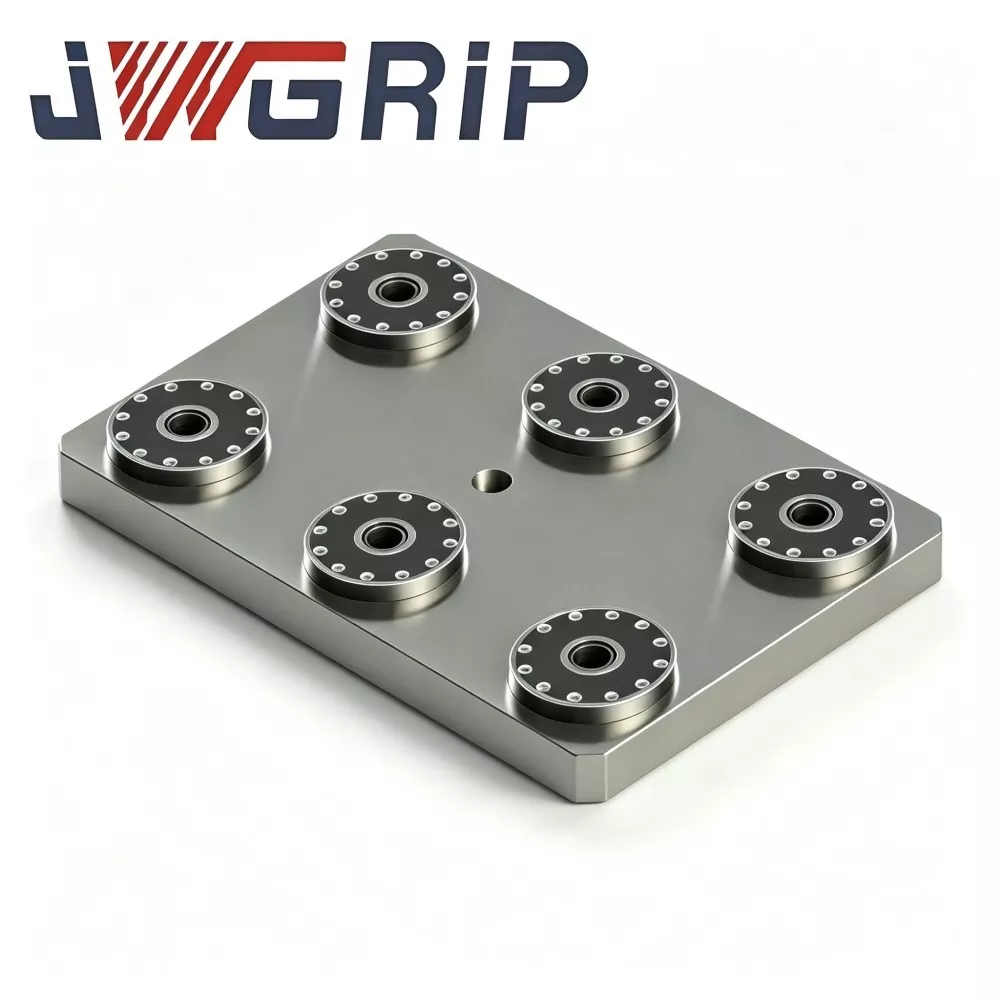
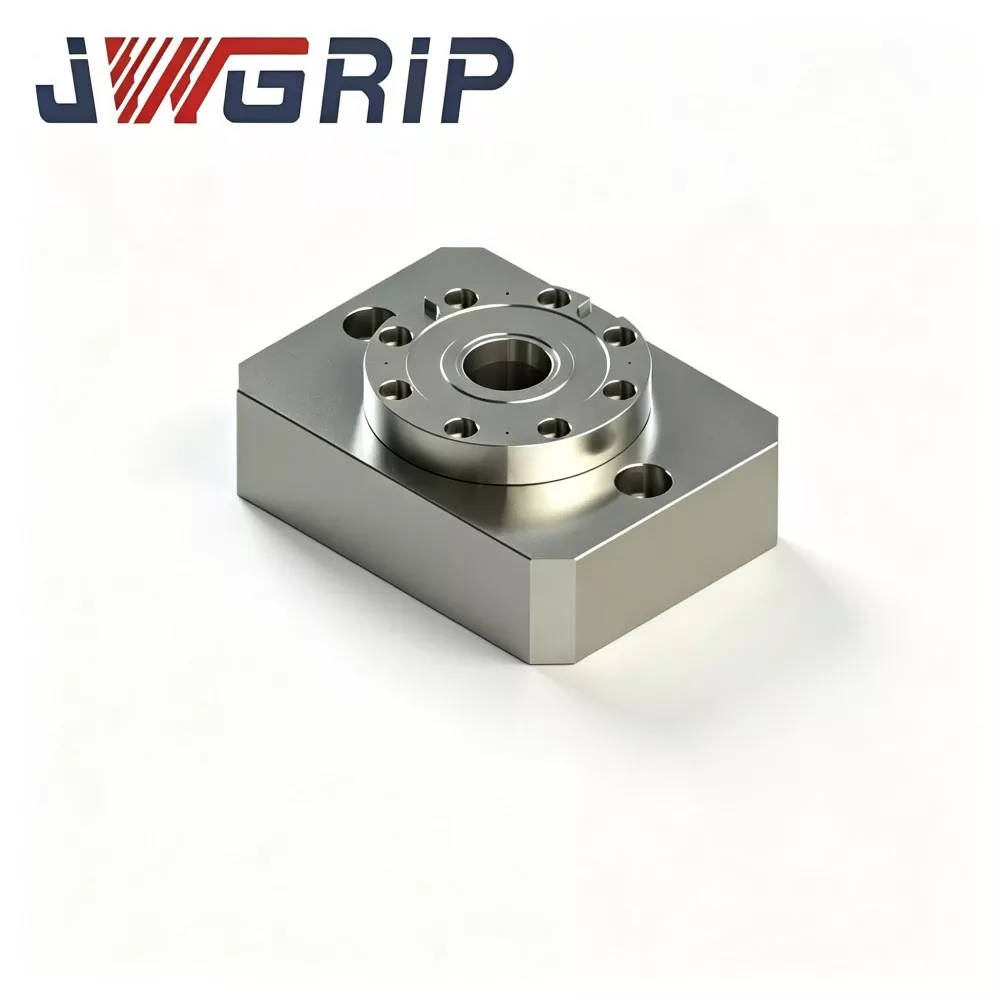
JWGRIP обезбедува професионална чак палета за позиционирање на нулта точка од тип L со услуга за продажба директно во фабрика во Кина. Како основни интегриран приклучок од серијата Chuck за стегање со нулта точка, оваа професионална палета со нулта точка од типот L е специјално дизајнирана за флексибилни производствени линии за CNC обработка со опрема ограничен простор. Интегрира вертикална структура за конверзија на податоци и високопрецизни компоненти за позиционирање на нулта точка во една монолитна единица, елиминирајќи ја потребата од дополнителни помошни структури на адаптер за да се реализира вертикално стегање на работното парче и обработка на странични карактеристики.
Одликувајќи се со интегрирана свиткана структура во облик на L, палетата со чак за позиционирање на нулта точка L-тип распоредува прецизни склопови на черупка за позиционирање на нулта точка на вертикалната референтна површина за да испорача стандардна 90-степена податок за лоцирање на нулта точка. Оптимизираниот режим на вградување на вертикално висечки ефикасно ги решава пречки во алатот при странично глодање и дупчење на страничните дупки, совршено прилагодувајќи се на барањата за обработка на влошките за мувла и неправилните свиткани делови со странични клучни карактеристики.
Оваа палета за позиционирање со висока ефикасност поддржува брзо менување на прицврстувачите во нулта точка, значително го скратува времето на поставување и ги поставува флексибилните режими на производство со висока мешаница-низок волумен. Компатибилен е со рачна замена на тела за самостојна работа на машината и може да соработува со роботски држачи за да се постигне автоматско полнење и растоварување на вертикално обесените тела. Широко применет во производството на мувла и прецизната обработка на компоненти, обезбедува стабилни и високопрецизни перформанси за позиционирање за сценарија за обработка на CNC со ограничен простор.
Клучни хардверски компоненти
JWGRIP L-Type L-Type Chuck Pallet за позиционирање на нулта точка е изработена од едно монолитно празно од легиран челик без споени споеви со завртки. Целосното склопување вклучува:
Едноделно главно тело во облик на L (хоризонтална монтажна основа + вертикална подигач за лоцирање)
Склопови на черупка за позиционирање на нулта точка поставени на вертикален подигач
Внатрешни пневматски заклучувачки премини
Дупки за монтажа на основата за контра-мијалник
Заштитни покривни плочи за лоцирање на податните површини
Работен процес
1. Добро прицврстете ја хоризонталната основа на палетата JWGRIP L-Type на работната маса со CNC машински алати.
2. Закачете ги основите на прицврстувачите однапред опремени со столпчиња за влечење со нулта точка на вертикалната лоцирана површина на подигачот.
3. Нахранете 0,5-0,7 MPa компримиран воздух; вградените пневматски премини ги активираат чаурите со нулта точка до целосно заклучување.
4. Сигнал за потврда на позицијата излегува на CNC системот. Вретеното е насочено директно кон страничните страни на работното парче и ги извршува циклусите на странично глодање, странично дупчење и обработка на страничната празнина.
5. Откако ќе заврши обработката, ослободете го воздушниот притисок за да се отклучи. Вертикално обесените тела може да се отстранат за вчитување на следната серија.
Инженерски дизајн
Многу конкурентни тела во облик на L усвојуваат конструкција споена со поделени завртки. Повтореното странично влијание на сечењето создава мали празнини на меѓусебните интерфејси и носи повлекување на прецизноста на лоцирањето.
JWGRIP прифаќа едноделно ковање за да ги елиминира споените површини на спојниците, обезбедувајќи силен отпор против континуирано странично сечење.
По ковање, заготовките од легиран челик се подложени на двојни циклуси на стареење за ослободување од стрес за да се ослободи преостанатиот стрес од ковањето и CNC обработката. Во услови на странично стегање, тела одржуваат постојана хоризонтална сила на сечење; неослободениот внатрешен стрес би предизвикал постепена деформација на подлогата и ја намалува точноста на лоцирањето при долгорочни циклични оптоварувања.
Позиционирачките чаури се направени од челик со висока цврстина. Внатрешните отвори добиваат гаснење и супер-завршување за да се гарантира стабилна прецизност на повторено позиционирање на вертикалните станици за подигање.
Предности на производството
1. Конверзија на податоци во нулта точка од 90° ги решава пречките во страничната обработка на компактни машини
Кај машините со мала маса, вертикално обесените работни парчиња се свртени директно кон вретеното без навалување на вретеното со голем агол. Ризиците од судир на алатот се намалуваат, со што се отклучува целосниот капацитет за обработка на опремата со компактен плик.
2. Монолитното ковање без зглобови издржува странично сечење
Различно од прицврстувачите со прав агол склопени со завртки, едноделната кована структура ги отстранува ризиците од олабавување на зглобовите. Ја одржува стабилноста на лоцирањето при постојани сили на странично глодање и ги намалува трагите на брборењата и дефектите на површината предизвикани од движењето на микро тела.
3. Задржете ги поволностите за брза промена на нулта точка за поставките на страничните функции
Врвовите со нулта точка со вертикална подигање се совпаѓаат со индустриските стандардни D20 столпчиња за влечење со нулта точка. На постојните основи на прицврстувачите им е потребно само доградба со стандардни столпчиња за влечење за вертикално закачување. Нема рачно покажување и порамнување за време на замена на тела, драстично го скратува времето на поставување за обработка на странични карактеристики.
4. Зачувајте го вредното патување со Z-оската за компактните машини
Конвенционалното хоризонтално стегање го троши ударот на оската Z. Распоредот со вертикално закачување ги поместува работните парчиња во насока Y, заштедувајќи го ограниченото патување со Z-оската за CNC опрема со мал отпечаток и правејќи некои делови со претходно ограничени удари да се произведуваат.
5. Поставете ги и рачните работилници и доградбите за автоматизација
Операторите можат рачно да ги заменат вертикалните тела. Во меѓувреме, вертикалната податок од нулта точка може да се спои со роботските држачи за да се справи со вертикално ориентирани основи за прицврстување за автоматско вчитување-растовар. Надградбите на старата машина може да се завршат без целосна замена на опремата.
6. Дизајнот со наклон на чип ја намалува фреквенцијата на одржување за поставување со вертикално виси
Наклонетите површини со наклон на чип го опкружуваат подигачот. Чиповите за сечење се лизгаат надолу и ретко се заглавуваат во празнините за позиционирање-чаури, намалувајќи го обемот на работа при чистење при вертикални странично стегање.
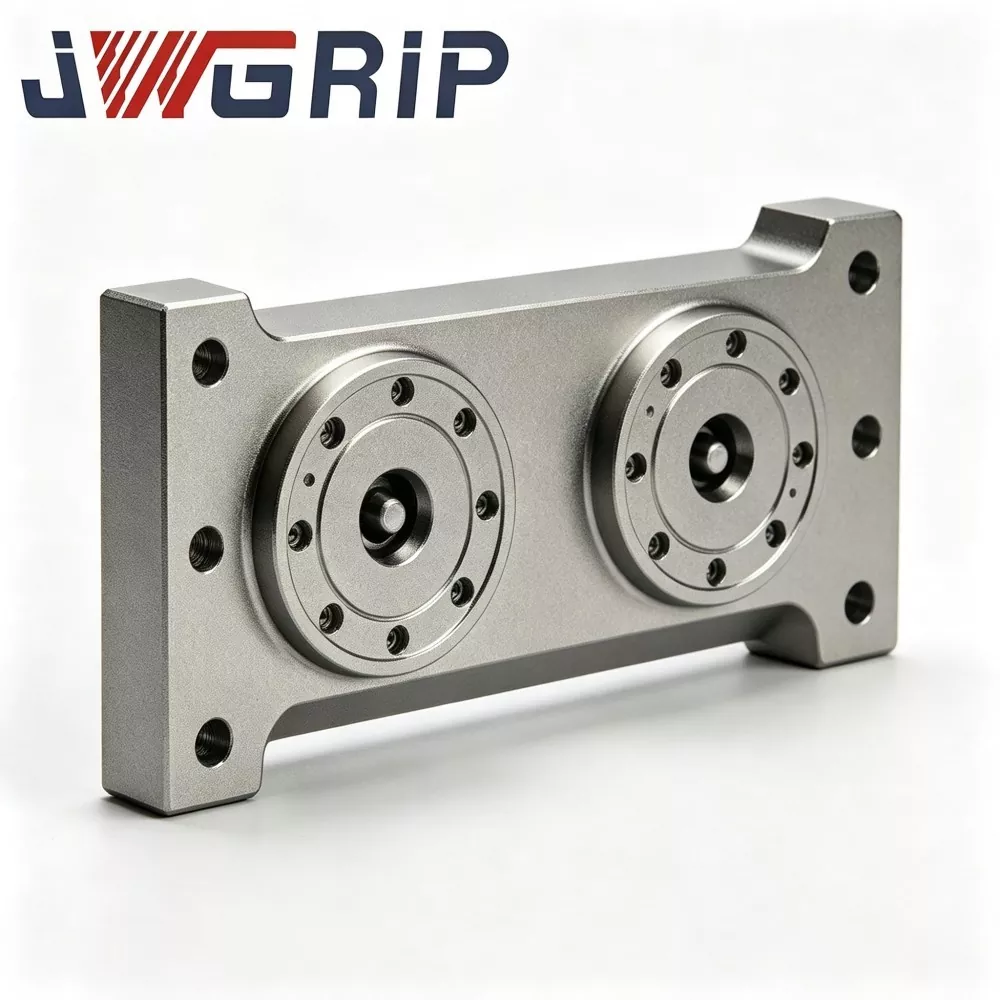
Случаи за апликација
JWGRIP L-Type L-Type Zero Point Positioning Chuck Pallet е широко распространета на компактни вертикални машински центри и мали машини со 5 оски за обработка со странични дупки, странични празнини и карактеристики со странични отвори.
Случај 1: Работилница за правење мувла
Овој клиент работи со повеќе компактни вертикални CNC машини за обработка на минијатурни калапи во странична празнина.
Пред надградбата: за странично стегање се користеа аголни блокови со разделен тип плус менгеме. Секоја замена на тела бара рачно укажување и усогласување, одземајќи 3-5 минути секој пат. Аголните блокови со спојници со завртки се олабавуваат при удар на сечење, создавајќи чести траги на брборење на страничните површини на работните парчиња.
По пуштањето на палети JWGRIP L-Type: Брзата промена во нулта точка ја отстранува работата со рачно усогласување. Времето на замена на прицврстување паѓа на 7-10 минути. Едноделниот облик L ја подобрува ригидноста на страничната сила на сечење. Дефектите на звучните знаци се значително потиснати, а стапката на поминување за грубоста на површината на страничното лице со вметнување мувла значително се зголемува.
Случај 2: Фабрика за прецизна обработка на компоненти
Веб-страницата работи со мали машини со 5 оски со ограничен внатрешен работен волумен. Голем дел од работните парчиња бараат обработка со странични карактеристики. Со вертикалното висечко решение на палетата JWGRIP L-Type, повеќе не е потребно навалување на вретеното со голема амплитуда. Веројатноста за судир на вретеното се намалува. Зачуваниот удар на оската Z овозможува обработка на делови кои претходно не можеле да се завршат поради ограничувањата на ударот.
Целосно производствен работен тек
1. Едноделно фалсификување во облик на L од празно легиран челик
2. Груба обработка
3. Прво стареење за ослободување од стрес
4. Полузавршување
5. Секундарно стареење за ослободување од стрес
6. Супер-прецизно брусење за податочни лица
7. Прес-монтирање на черупка
8. Склоп на заптивки на пневматско коло
9. Тест за задржување на притисокот за непропустливост
10. Инспекција на точност со повеќе ставки
11. Третман за заштита од 'рѓа
12. Пакување отпорно на удари за извоз
Список за проверка на инспекција
Тест за повторување-позиционирање-прецизност со вертикална станица
Тест за геометриска точност со прав агол од 90 степени
5-минутен тест за непропустливост на воздухот за задржување на воздухот, максимален дозволен пад на притисокот ≤0,02 MPa
Циклична функционална верификација за заклучување-отклучување
Секоја единица се испорачува со лист со податоци за прецизност-инспекција издаден од фабриката за архивирање на опремата на клиентите.
Евалуација и избор на производи
Проверете го достапниот простор за монтирање на работната маса со машински алати. Пресметајте ја должината и ширината на основата од типот L за да избегнете судир со штитникот на машината и опсегот на движење на вретеното.
Проценете ја вкупната тежина на работното парче плус основата на тела. Вертикалното закачување создава услови за вчитување на конзола. Никогаш не надминувајте го објавениот максимално дозволено оптоварување на конзола.
Потврдете ги спецификациите на столпчињата за влечење со нулта точка на лице место. Стандардната верзија одговара на навртките за влечење D20. Прилагодени склопови на черупка може да се развијат за алтернативни големини за влечење на столпчиња на барање.
За интеграција на робот-автоматизација: проценете го досегот на фаќачот кон вертикално ориентирани основи на прицврстувачите. Техничкиот тим на JWGRIP може да поддржи оценка на физибилити.
Мерки на претпазливост при работа
Затегнете ги завртките за монтирање за хоризонталната основа од типот L строго според барањата за вредност на вртежниот момент во упатството за корисникот JWGRIP. Оваа палета носи конзола странична сила на сечење; недоволниот вртежен момент на завртките предизвикува микро вибрации на целата единица и ја уништува прецизноста на обработката.
Инсталирајте филтер за масло-вода на влезот за компримиран воздух предниот дел. Влагата и нечистотиите што влегуваат во чаурите предизвикуваат 'рѓосување и абразија и доведуваат до повлекување на точноста.
Испрскајте го аеросолот со сув-лубрикант на черупките со нулта точка со вертикално подигање по секои кумулативни 80-100 работни часа. Течното моторно масло е строго забрането. Течното масло ги заробува металните чипови што се лизгаат надолу и предизвикува дефекти на черупка-заглавување.
При секое менување на смената, исчистете ги вертикалните кревачи и чаурите со дување од горе-надолу со компримиран воздух за да ги исчистите насобраните лизгачки чипови.
Избегнувајте силен удар да го погоди вертикалното лоцирано лице на подигачот. Деформацијата на подигачот предизвикана од судир речиси трајно ќе ја оштети прецизноста на прав агол од 90 степени и перформансите за лоцирање.
Строго забранете ја работата со преоптоварување над номиналното оптоварување на конзолата. Преоптоварувањето ќе донесе трајна деформација на подлогата.
Пакување и испорака
Пакување: Куќиште од цврсто дрво кое е отпорно на удари за извоз со внатрешен пуфер од густа пена. Специјален заштитен третман се применува за вертикално лоцирано лице на податокот за да се спречи оштетување од судир при океански транзит на долги растојанија.
Стандардно време на носење: 14-20 работни дена. Мал број стандардни SKU се чуваат на залиха за брза испорака.
Поддршка по продажбата
Гаранција: 12-месечна гаранција за целосна единица опфаќа производствени дефекти, исклучувајќи ја злоупотребата предизвикана од човекот или оштетувањето од судир. Квалификуваните барања уживаат бесплатна поправка или замена на резервни делови.
Технички ресурси: Обезбедени се онлајн документи за работа. Платена далечинска техничка поддршка е достапна за проекти за нарачки со голем волумен.
Услуга за приспособена модификација: поддржани се прилагодување на висината на кревачот, измена на спецификациите за влечење, дизајн на распоред со повеќе станици на вертикален подигач.
Евалуација на примерокот: може да се организира примерок за евалуација; купувачот ќе ги сноси примероците на товарниот трошок.
Најчесто поставувани прашања
П1: Може ли JWGRIP L-Type L-Type Zero Point Chuck Pallet да се постави рамно и да се користи како обична хоризонтална палета со нулта точка?
О: Наменски е направен за вертикално странично затегнување. Не се препорачува употреба на рамно лежиште. Вистинскиот режим на носење сила отстапува од спецификацијата за дизајн на подлогата и лесно ќе ја надмине номиналната носивост.
П2: Дали вибрациите при обработката ќе се појават при стегање на конзола што виси странично?
О: Во рамките на номиналниот дозволен опсег на оптоварување, едноделната фалсификувана подлога обезбедува доволна цврстина. Забележливо брборење ќе се случи ако комбинираната тежина на работното парче и тела ја надмине ознаката за оптоварување на конзола. Пресметката на вкупната тежина е задолжителна за време на фазата на селекција на производот.
П3: Дали моите постојни основи на тела со нулта точка може да се користат на вертикалниот подигач на оваа палета од типот L?
О: Основите на прицврстувачите опремени со стандардни навртки за влечење со нулта точка D20 може да се закачат директно без повторно производство на тела.
П4: Дали JWGRIP L-Type палета е компатибилна со CNC машини со 5 оски?
О: Работи со мали машини со 5 оски. Целосната проценка на пречки што го опфаќа движењето на тела-палета-вретено-навалување мора да се заврши во фазата на селекција.
Увид на Одлука за набавка
Многу корисници на CNC машини со компактен плик се соочуваат со тешки предизвици за обработка на страничните карактеристики. Евтините конвенционални аголни блокови немаат способност за брзо менување на нулта точка и носат долго време за поставување. Обичните хоризонтални палети со нулта точка не можат да постигнат вертикална конверзија на податоци од 90 степени.
JWGRIP L-Type L-Type Zero Point Point Chuck Pallet комбинира високо цврста едноделна ковачка структура во облик на L и систем за брза промена во нулта точка. Ги решава тесните грла на основните тела за обработка со странични карактеристики на машински алати со ограничен простор, обезбедувајќи опиплива практична вредност за апликации за правење калапи и странични обработки со неправилни прецизни делови.
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.

Вести Препораки