Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






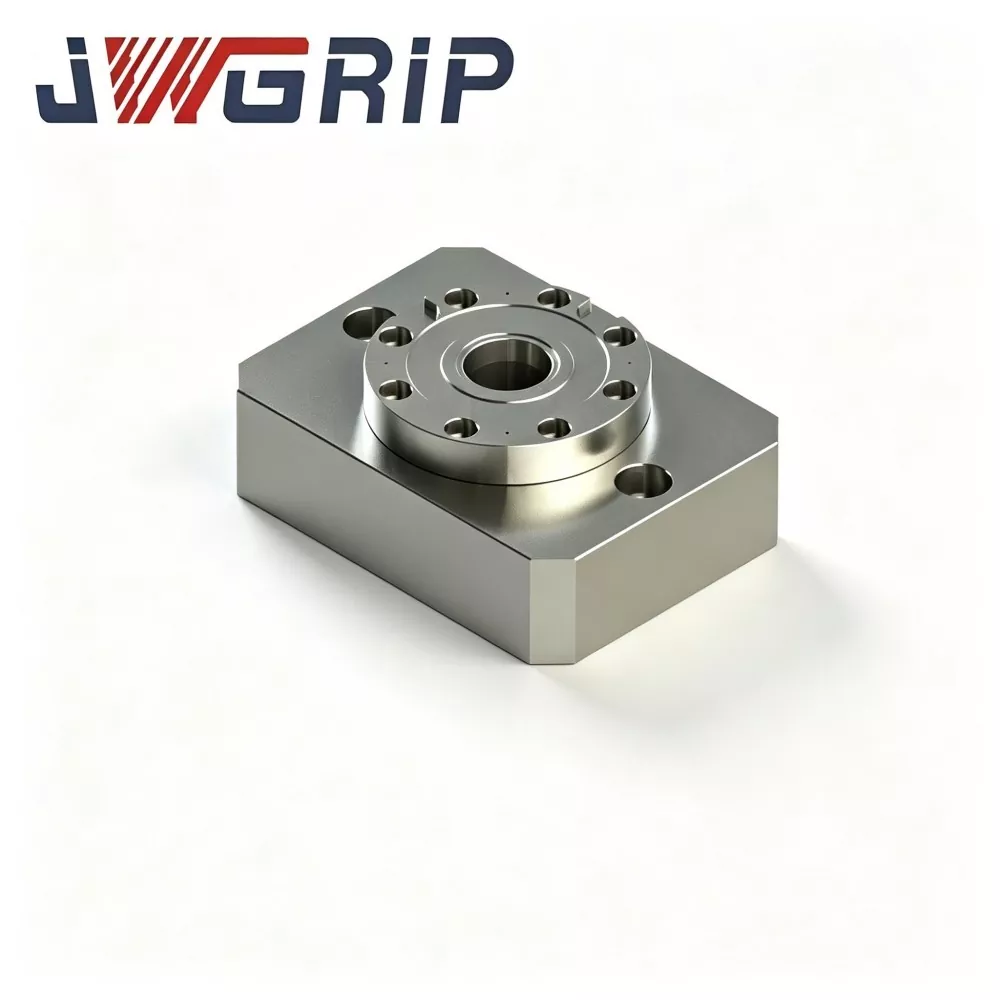
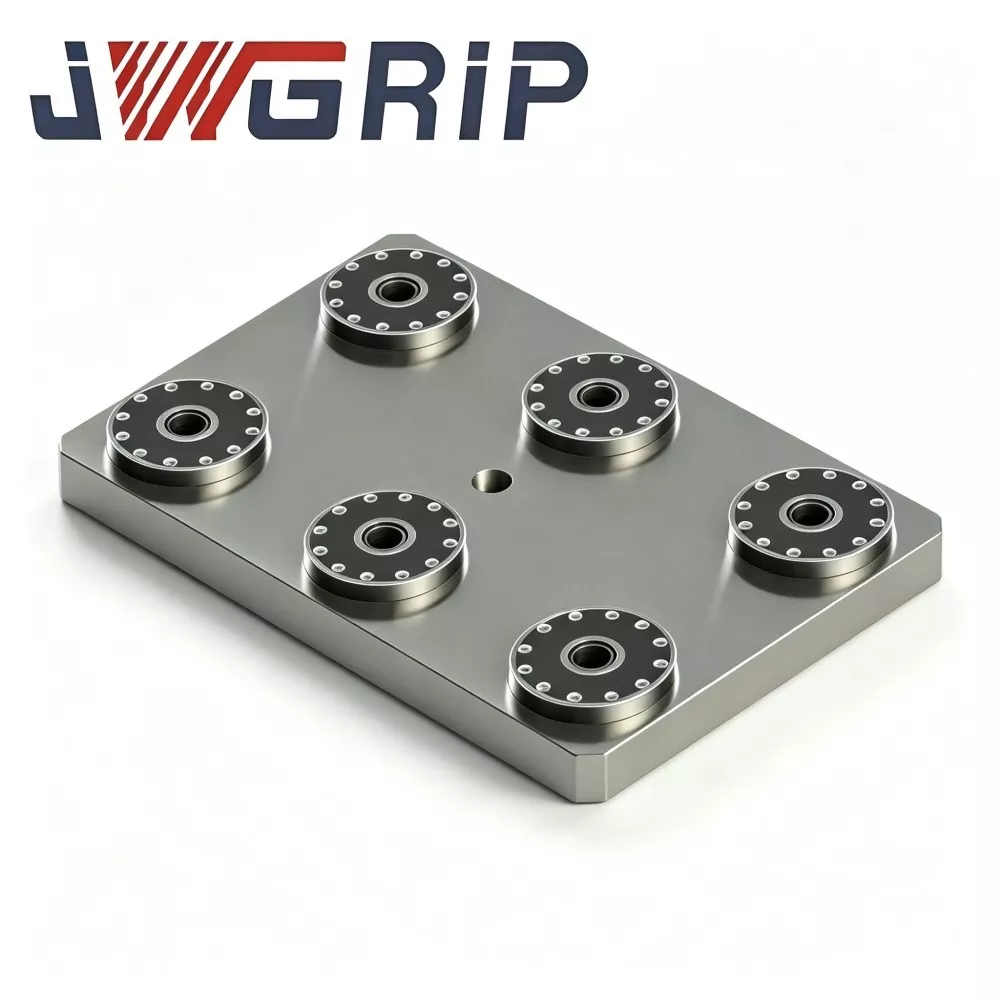
Чак за позиционирање на една централна нулта точка
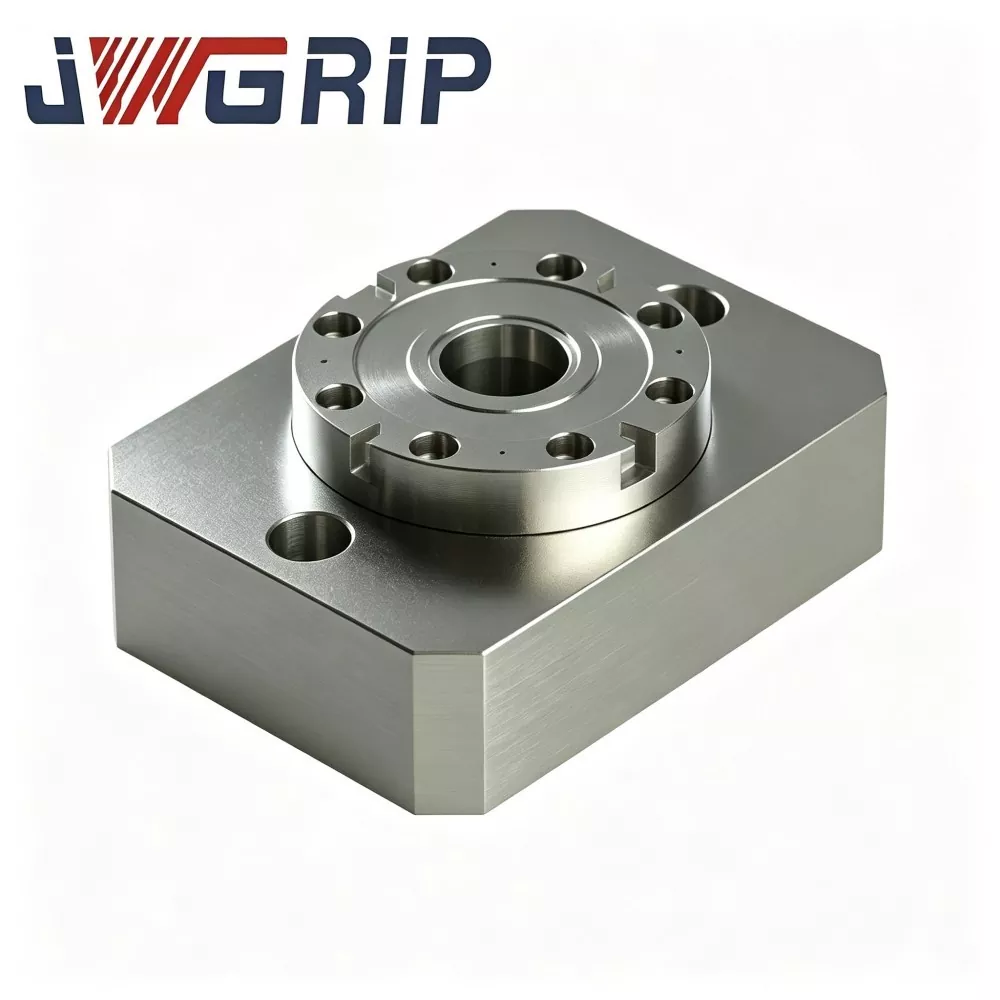
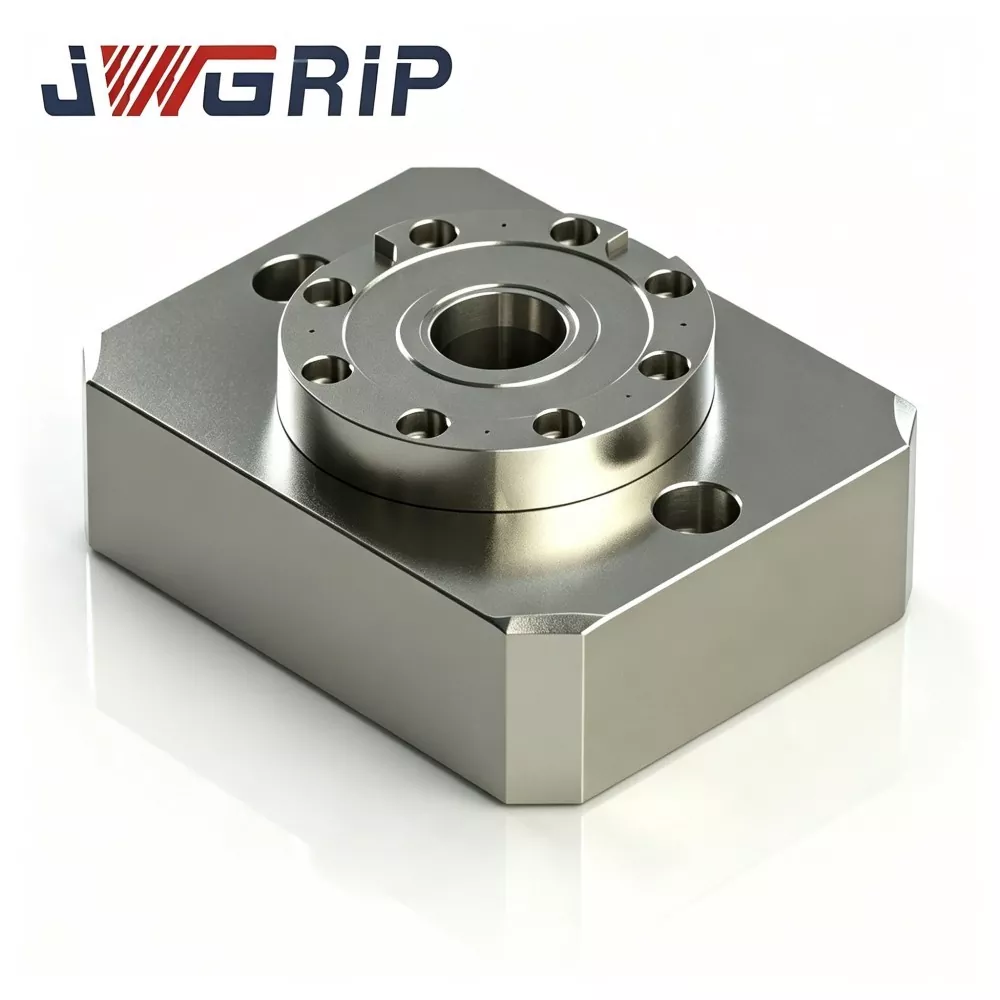
JWGRIP е производител и добавувач на професионалниот Чак за позиционирање на нулта точка во единечен центар во Кина. Како основна модуларна единица од стандардната серија Chuck за стегање нулта точка, овој производ е самостоен уред за заклучување и позиционирање со една точка на нулта точка, специјално дизајниран за флексибилни CNC системи за брзо менување. Усвојува независен дизајн на модуларна структура, кој служи како основна единица за склопување за приспособени распореди на тела и ефикасно ги решава ограничувањата на распоредот на традиционалните интегрални палети со нулта точка со повеќе станици.
Чак за позиционирање во нулта точка во единечен центар се карактеризира со висока точност на позиционирање, силна структурна компатибилност и флексибилна приспособливост на распоредот. Различно од интегрираните палети со повеќе станици со фиксна големина, оваа модуларна чак со една точка овозможува бесплатна комбинација на повеќе единици според реалните спецификации на работните парчиња и големини на основата на тела. Корисниците можат да наредат единечни или повеќе чаши во произволни распореди на низи со приспособливи централни растојанија, целосно прилагодувајќи се на обработката на земање примероци од едно парче, спорадичното производство во мали серии и сценаријата за обработка на одржување на мувла.
Поддржува рачна брза замена на тела за да се подобри ефикасноста на поставувањето на работилницата, а исто така може да се користи како основна модуларна компонента за автоматизирани системи за прицврстување низа. Универзално применлив за вертикални машински центри, хоризонтални машински центри и CNC машински алати со 5 оски, тој обезбедува високо флексибилни, приспособливи и економични решенија за брза промена на нулта точка за модерно производство со голема мешавина и низок волумен.
Основни компоненти
Секоја JWGRIP чак за позиционирање во нулта точка со еден центар е самостоен механизам за лоцирање-заклучување и не зависи од надворешната плоча на основната палета. Секоја единица вклучува:
Главното тело на чак
Склоп на черупка за позиционирање на нулта точка
Вграден пневматски клип за заклучување
Премини за влез на воздух
Интерфејс за сигнал-излезен сигнал со статус на заклучување
Дупки за прирабница за монтирање
Пристапи за распоредување
Режим 1: Самостојна работа во една точка
1. Поставете еден централен затворач на работната маса со машински алати.
2. Поставете ја основата на прицврстувачот опремена со една обетка за влечење со нулта точка на чак и активирајте ја заклучувањето.
3. Идеален за едноделни работни парчиња, земање мостри со вметнување калапи и работи за поправка на калапи.
Режим 2: Комбинација на низа со повеќе чак
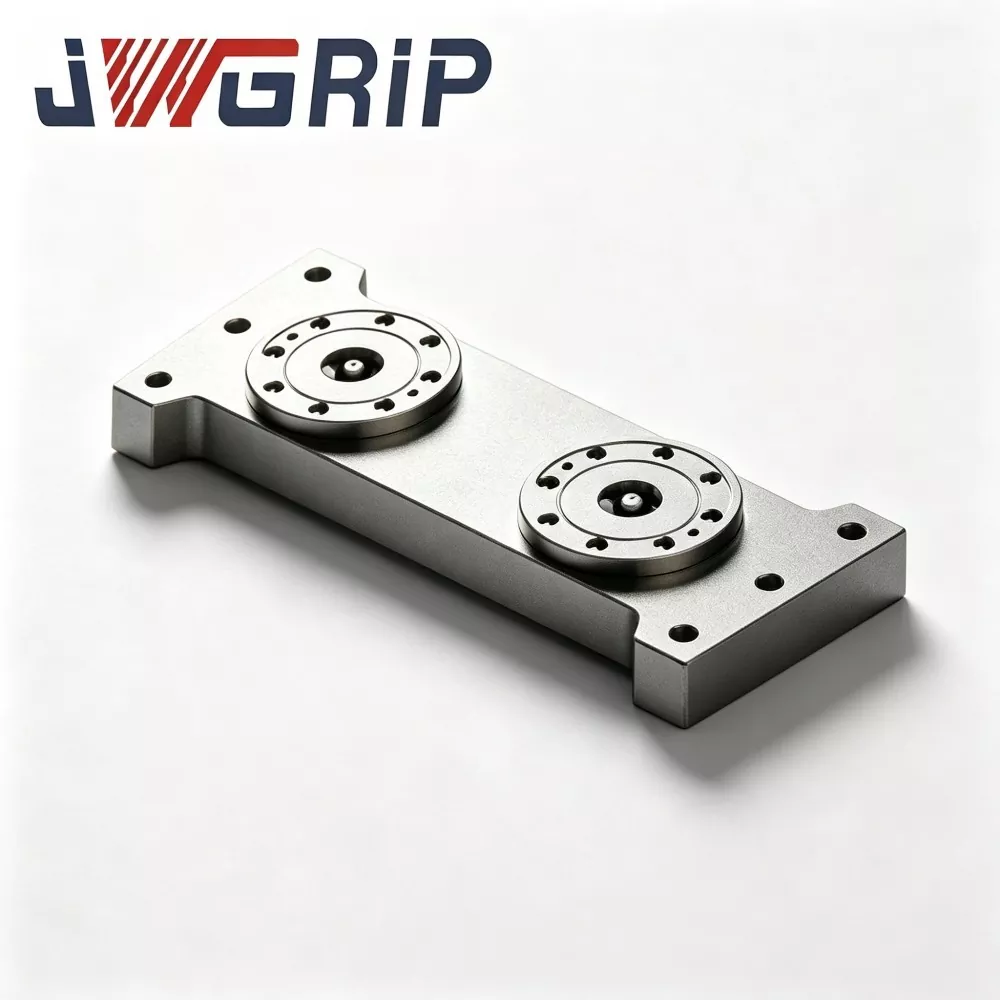
1. Прицврстете две, четири или повеќе табли со еден центар на работните маси со Т-слотови на машината. Поставете прилагодено централно растојание според отпечатокот на основата на тела.
2. Поставете соодветно количество штипки за влечење со нулта точка на основите на прицврстувачите за да реализирате лоцирање и стегање со повеќе точки.
Клучна разлика наспроти претходно фабрикуваните палети со две/четири центри: растојанието меѓу бравите е конфигурирано на лице место од клиентите наместо претходно поставено во фабриката, што одговара на неправилни, нестандардни основи на тела.
Целосно работен тек
1. Прицврстете ги завртките на прирабницата на чак на работната маса со машински алати.
2. Поставете ја основата на тела опремена со столпчиња за влечење со нулта точка на лицето за лоцирање на чашката.
3. Снабдувајте 0,5-0,7 MPa компримиран воздух. Внатрешниот клип го придвижува механизмот за черупка за да се изврши заклучување со повлекување.
4. По завршувањето на заклучувањето, NPN сигналот за потврда на позицијата излегува и CNC машината започнува со циклуси на сечење.
5. По завршувањето на обработката, ослободете го воздушниот притисок; чаурите се отклучуваат и основата на тела може да се отстрани.
Техника на производство
· Подлогата за чак прифаќа изгаснат и калено легиран челик. Празнините минуваат низ груба обработка, полу-завршување плус двојни циклуси на стареење за ослободување од стрес за да се елиминира преостанатиот стрес генериран за време на CNC обработката. Во услови на распоред, секоја чак носи наизменична сила на сечење-удирање; неослободениот стрес би предизвикал невидлива микродеформација и ќе ја намали точноста на повторното лоцирање во текот на долго време.
· Чуршките за позиционирање користат челик со лежиште со висока цврстина. Внатрешните отвори добиваат гаснење и супер-финиширање за да се гарантираат сигурни перформанси за повторување на локацијата за секој поединечен чак.
Критична забелешка за употреба на низи: Индивидуалната квалификувана прецизност не е еднаква на вкупната точност на системот на низа. По монтирање на повеќе клешти на работната маса, операторите мора да извршат рачно означување и порамнување на бројчаникот за да ги калибрираат меѓусебните позиции меѓу бравите. Ова е основната разлика од монолитните фабрички калибрирани палети.
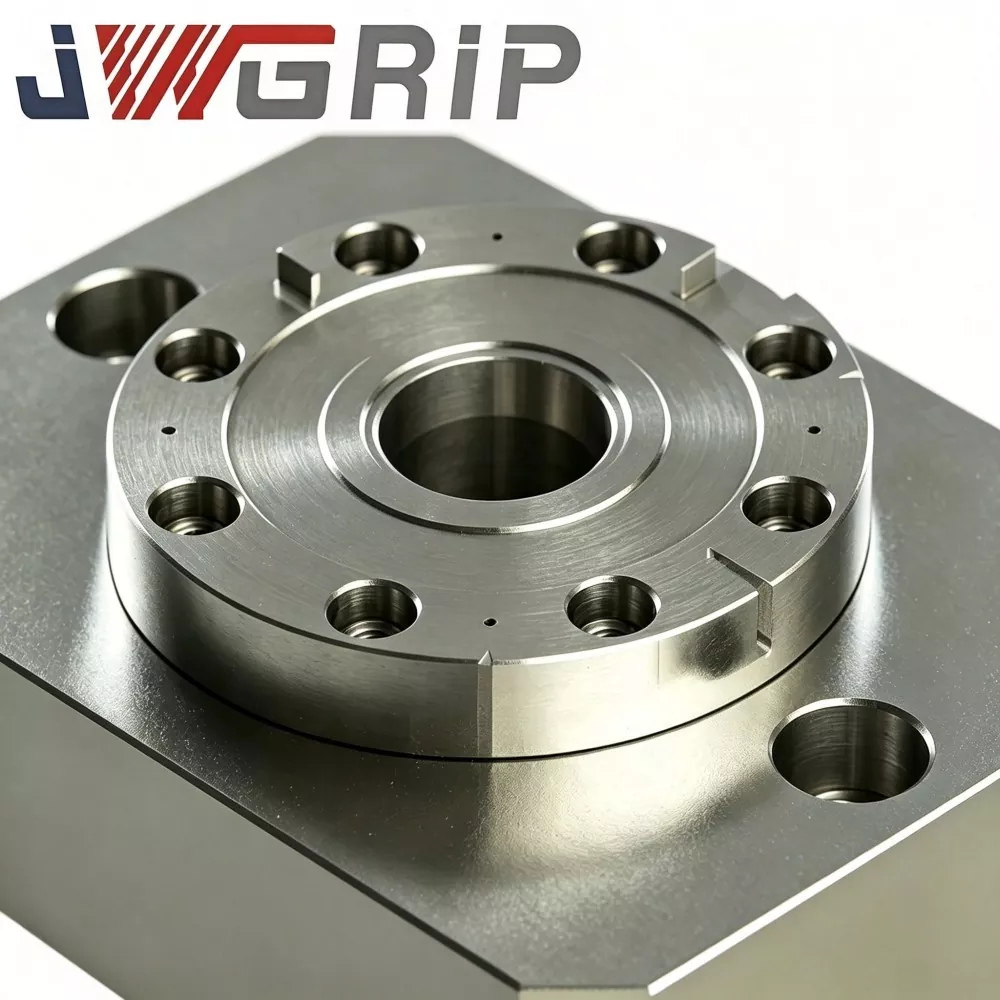
Предности на занаетчиството
1. Бесплатен распоред без ограничувања за фиксно растојание на станиците Во споредба со интегрираните претходно направени палети со повеќе станици, овие независни модуларни чаши им овозможуваат на корисниците слободно да го дефинираат централното растојание на чашката. Се прилагодува на неправилните нестандардни основи на тела и ја решава болката од непроменливите претходно поставени позиции на дупките на готови палети.
2. Ефтино за земање мостри, нарачки со низок волумен и спорадични поправки на мувла Функцијата за брзо менување на нулта точка може да се реализира само со еден или два чак, без еднократно големо инвестирање на палети со повеќе станици со целосна големина. За модификација на калапот и земање примероци на прототипови со ниска стапка на искористеност на работните станици, однапред се намалуваат капиталните трошоци.
3. Поставете компактни работни маси со ограничен простор за инсталација Некои компактни центри за обработка со 5 оски и мали димензии не можат да сместат интегрирани палети со нулта точка со големи димензии. Едноцентралните чаки со компактен фактор може да се расфрлаат за целосно искористување на ограничениот простор на масата со Т-слотови.
4. Практично етапно проширување на капацитетот Во раната фаза на проектот, распоредете мал број брави за пробно земање примероци. Кога подоцна ќе се зголеми обемот на нарачката, едноставно купете дополнителни идентични чаки за да создадете низи со повеќе чак. Постојните единици остануваат целосно употребливи со нула отпад од претходни инвестиции.
5. Поддржете и рачно работење и доградба на автоматизација Операторите можат рачно да ги заменуваат тела. Во меѓувреме, пневматските порти и сигналните интерфејси се поврзуваат со контролните системи на PLC. По распоредот на низата, целиот систем на прицврстување може да работи со индустриски роботи за автоматско товарање-растовар.
6. Компатибилен со стандардниот држач за влечење со нулта точка D20 низ нашата серија на тела.
Приказни за апликации
JWGRIP Чак за позиционирање со нулта точка во единечен центар е широко распространет во продавниците за производство на калапи и во фабриките за прецизни компоненти со мал волумен. Два теренски случаи ги покажуваат неговите силни страни, како и инхерентните ограничувања на решенијата од модуларен тип.
Случај 1: Фабрика за правење калапи со средна големина
Овој клиент главно добива нарачки за поправка на мувла и земање примероци на нов производ наместо масовно повторувачко производство.
· Почетна инвестиција: 4 комплети JWGRIP чаки со нулта точка со еден центар. Поголемиот дел од времето само 1-2 чаки работат за земање примероци и поправки за вметнување калапи. Кога се потребни поголеми основи за тела, четири чаки се склопуваат во распоред на низа.
· Исход: во споредба со купување на комплетна палета со четири центри, трошоците за набавка се намалуваат, а стапката на искористеност на опремата се подобрува за нарачките во мали групи.
· Ограничување: секој пат кога се менуваат спецификациите на основата на прицврстувачите во режимот на низа, потребна е повторна калибрација за релативните позиции на бравата, што троши дополнителни работни часови за поставување.
Случај 2: Подизведувач на прецизни компоненти
Фабриката поседува повеќе компактни машински центри со 5 оски чиј простор на маса не може да одговара на стандардните палети со нулта точка со повеќе станици.
· На секоја машина со 5 оски се инсталирани два JWGRIP единечни чаки. Прилагоденото растојание на чак се совпаѓа со нивните сопствени основи на тела.
· Брзата промена на нулта точка се реализира на компактна опрема со 5 оски, со што се крши тесното грло дека претходно фабрикуваните интегрирани палети не можат да се инсталираат на работни маси со мала големина.
Целосно производствен работен тек
1. Плазно ковање и калење од легиран челик
2. Груба обработка
3. Прво стареење за ослободување од стрес
4. Полузавршување
5. Секундарно стареење за ослободување од стрес
6. Супер-прецизно брусење за податочни лица
7. Прес-монтирање на черупка
8. Склопување на пневматско коло и сигнална компонента
9. Тест за задржување на притисокот за непропустливост
10. Независна проверка на точноста на една единица
11. Третман за заштита од 'рѓа
12. Пакување за извоз
Список за проверка на инспекција
· Независен тест за повторување-позиционирање-прецизност за секој поединечен чак
· 5-минутен тест за непропустливост на воздухот за задржување на воздухот; максимално дозволен пад на притисокот ≤0,02 MPa
· Функционален тест за циклично заклучување-отклучување
· Функционална верификација на сигнал-излез-логичка
Совети за проценка
1. Дајте приоритет на проценката на вашиот производствен шаблон Изберете JWGRIP единечни чаши за земање примероци-поправки, нестандардни неправилни основи за прицврстување или машини со ограничен простор на масата. За долгорочно фиксно производство со масовен волумен со 2-4 станици, повеќе се препорачуваат монолитни интегрирани палети за да се намали обемот на работа за калибрација на лице место.
2. Доколку се планира распоред на низа со повеќе чак, проверете го распоредот на Т-слотот на машинскиот алат за да се гарантира простор за монтирање на прирабницата. Резервирајте доволно работни часови за покажување и калибрација на машината.
3. Одржувајте стабилен притисок на изворот на воздух во работилницата во рамките на 0,5-0,7 MPa. Резервирајте PLC NPN сигнал IO точки за проекти ориентирани кон автоматизација.
4. Потврдете ги на лице место спецификациите за влечење на нулта точка. Стандардната верзија одговара на навртките за влечење D20. Прилагодени склопови со внатрешна черупка се достапни на барање за алтернативни големини за влечење.
Оперативни практики
· Прицврстете ги оградите со еден центар на работните маси со завртки за прирабници. Затегнете строго според барањата за вртежен момент. Недоволниот вртежен момент предизвикува микро-движење на телото на чакот за време на сечењето и ја оштетува точноста на лоцирањето; прекумерниот вртежен момент ќе ја деформира подлогата на чак.
· Инсталирајте филтер за масло-вода на предниот дел на влезот на воздухот за да ја блокира влагата и нечистотиите, спречувајќи рѓосување и триење на чаурите што доведуваат до прецизност.
· Прскајте аеросол со сув лубрикант врз чаурите на чашката по секои кумулативни 80-100 работни часа. Течното моторно масло е строго забрането, бидејќи маслото ги заробува металните чипови и предизвикува дефекти на черупка-заглавување.
· Чистете го со дување со компримиран воздух при секоја промена на смена.
· Под конфигурација на распоред на низа: секогаш кога се менува распоредот на чак, операторите мора повторно да ги означат и повторно да ги калибрираат меѓусебните позиции на чак; старите координатни параметри не можат директно да се користат повторно.
· Избегнувајте силно ударно удирачко чак што го наоѓа лицето. Судирот трајно ќе ја уништи точноста на единицата.
Пакување и испорака
· Пакување: Секоја поединечна чак усвојува независен извозен картон отпорен на удари со внатрешна заштита од пена. Масовните нарачки со повеќе чак прифаќаат кутии за извоз од цврсто дрво.
· Стандардно време на испорака: 13-19 работни дена. Избраните стандардни SKU се чуваат на залиха за брза испорака.
Поддршка по продажбата
· Гаранција: 12-месечна гаранција за целосна единица покрива производни дефекти за поединечни чак единици. Прецизноста на взаемната положба на склопот на низата по инсталацијата на лице место од клиентот е исклучена од гаранцијата, која припаѓа на работата за пуштање во работа од страна на клиентот.
· Технички документи: се доставуваат онлајн оперативни документи и цртежи.
· Платена услуга: достапна е далечинска техничка поддршка за нарачки во обем.
· Прилагодена модификација: може да се реализира прилагодување на димензијата на прирабницата, измена на спецификации за влечење-столб.
· Евалуација на примерокот: може да се организира примерок за евалуација со еден чак; купувачот ќе преземе примерок на товарен трошок.
Најчесто поставувани прашања
П1: Дали меѓусебните позиции на повеќе чакови во распоредот на низата се претходно калибрирани во фабриката?
О: Не. Фабричката инспекција гарантира само точност за секој самостоен чак. По монтажата на низата на работната маса со машински алати, централното растојание и паралелизмот меѓу бравите бараат рачно укажување и калибрација на машината од страна на клиентите. Ова е вродена карактеристика на единиците од модуларен тип.
П2: Според кои сценарија треба да избегнувам да го одберам овој чак за позиционирање на нулта точка во еден центар?
О: За масовно производство со трајно фиксиран распоред на станицата, се претпочитаат монолитни интегрирани палети за да се елиминираат повторените калибрациони работи. Исто така, не се советува за распоредување низа во големи размери ако во вашата работилница недостасуваат техничари запознаени со работата со покажување и усогласување на бирачот.
П3: Дали овие чакови можат да се мешаат и да се поклопат со моите постоечки палети со нулта точка?
О: Основите на тела може да се делат сè додека спецификацијата за влечење ја следи стандардот D20. Дури и за распореди со мешани поставки, калибрацијата на машината за релативни позиции сè уште е задолжителна.
П4: Може ли JWGRIP чакот за позиционирање на нулта точка во единечна центар да работи на машини со 5 оски?
О: Да. Неговиот компактен отпечаток одговара на опремата со 5 оски со компактна големина. Проценете ги ризиците од судир меѓу движењето на прицврстувачот, чашката и вретеното за време на фазата на селекција.
Увид на Одлука за набавка
Основната јачина на JWGRIP Чак за позиционирање со нулта точка во една центар лежи во модуларната флексибилност. Заменува делумно работни часови за пуштање во работа на лице место за слободно конфигурирано растојание на станиците, широка компатибилност на машината и инвестиција со постепено проширување.
Оваа модуларна единица не е универзално „супериорна“ во споредба со интегрираните монолитни палети. Целта е на специфични начини на производство: земање примероци и поправка на мувла, неправилни нестандардни тела, CNC машини со мала големина на маса и фабрики кои планираат чекор-по-чекор пуштање на системот со нулта точка.
Испрати барање
Контакт Инфо
-
Адреса
Бр. 44, патот за претприемништво Данинг, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
тел
-
Е-пошта
Добредојдовте да испратите барање до JWGRIP. Нашиот професионален технички и продажен тим ќе обезбеди бесплатен избор на тела, приспособен дизајн на решенија и точна понуда.

Вести Препораки